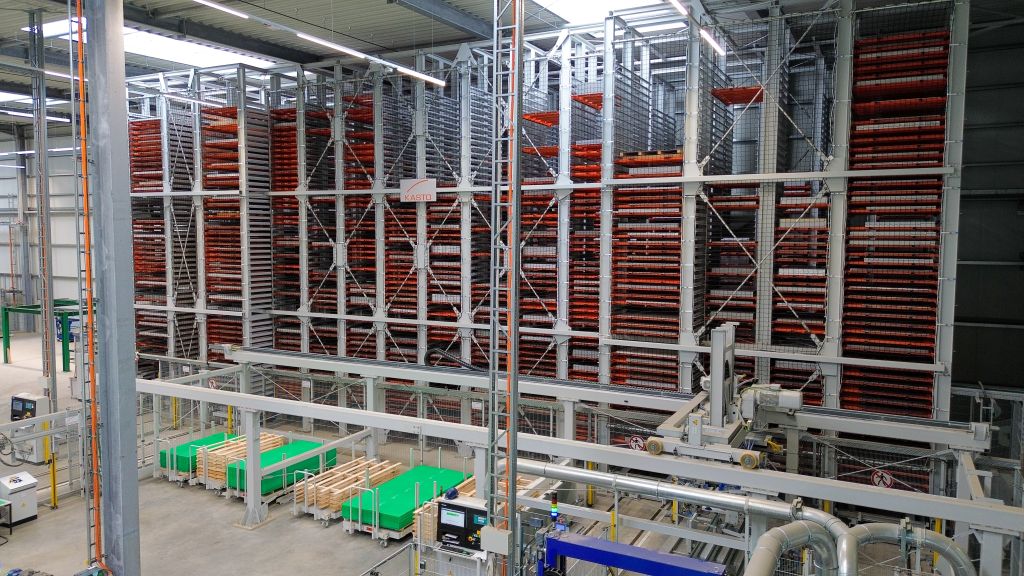
(Von Petra März) Kerschgens automatisiert mit Lösungen von KASTO zwei zentrale Prozesse der Blechlogistik: die Materialbereitstellung für den Laserzuschnitt und die kundenindividuelle Versandkommissionierung. Möglich macht das eine vernetzte Anlage: Das Blechlager UNILINE, der Blechmanipulator KASTOpick sheet und das Warehouse Management System KASTOlogic unterstützen Einlagerung, Materialfluss, Fertigung sowie Kommissionierung und senken damit den manuellen Aufwand.
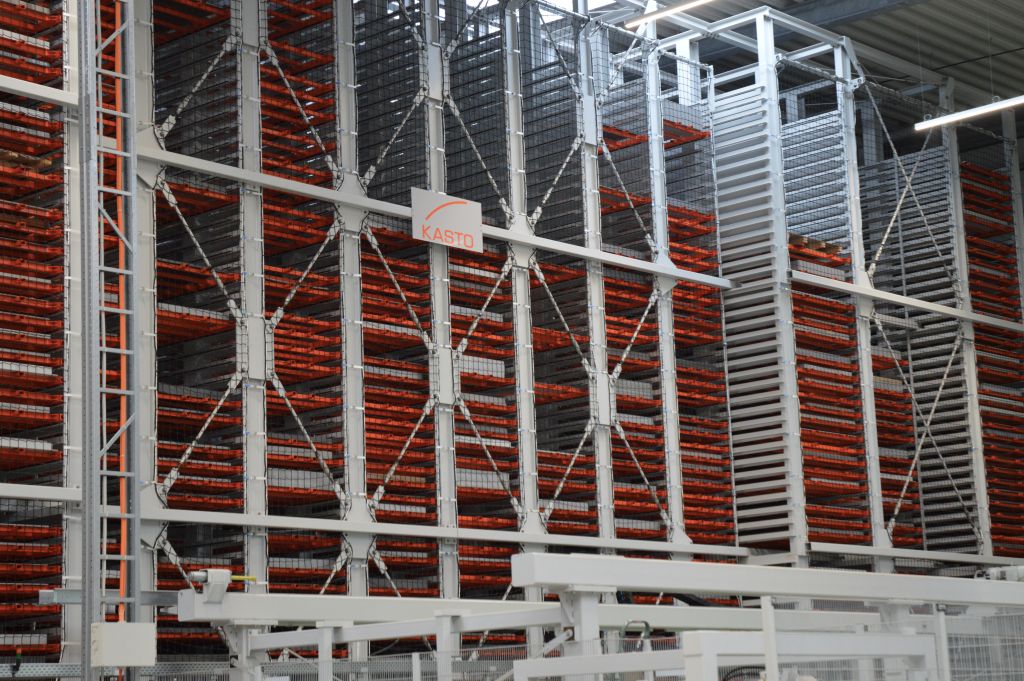
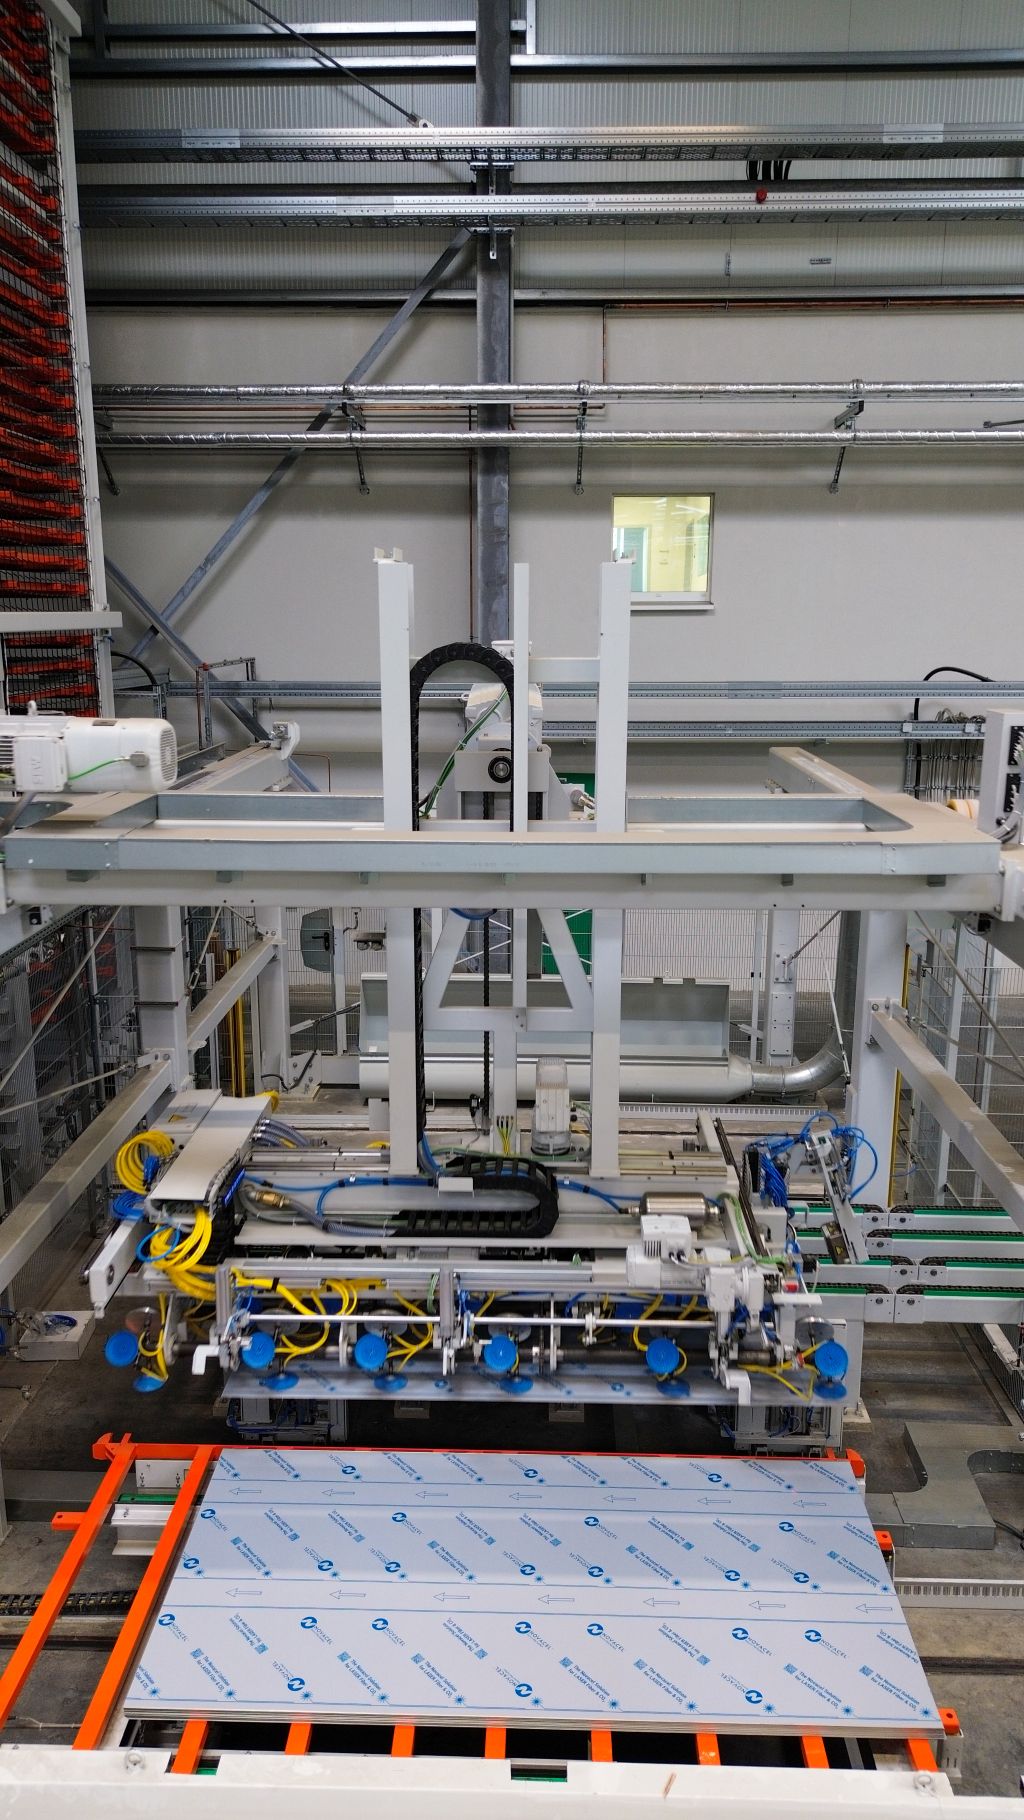
Weiße Stahlrahmen, orangefarbene Paletten und sauber markierte Wege: Die neue Halle am Kerschgens-Standort in Stolberg bei Aachen wirkt ruhig und geordnet. In der schmalen Gasse des Längslagersystems UNILINE fährt das Regalbediengerät (RBG) einen Ladungsträger an und bringt den Blechstapel zur Übergabestation am Rolltor. Dahinter nimmt ein Vakuum-Manipulator ein einzelnes Blech auf und übergibt es an die Laserschneidmaschine.
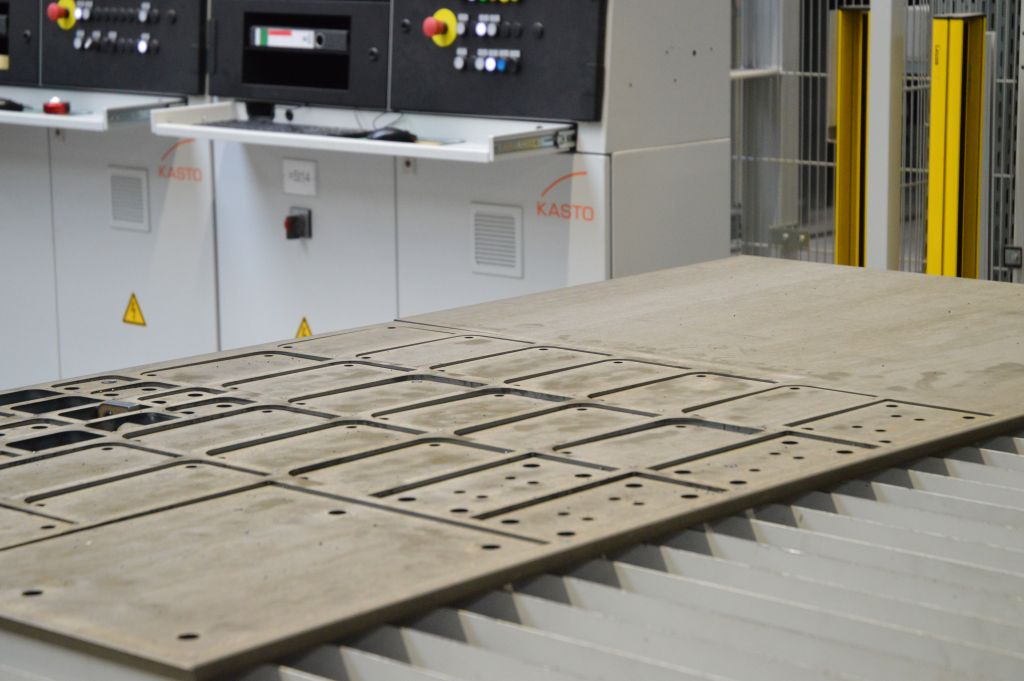
Fahren, heben, greifen, ablegen – jede Bewegung folgt einem festen Takt. Der Materialfluss zum Laserzuschnitt endet an der Auslagerstation: Der Rechenmanipulator legt dort die bearbeiteten Teile ab. Separat davon kommissioniert der Manipulator KASTOpick sheet auf der Ostseite Versandaufträge direkt aus dem Blechlager.
Die familiengeführte Kerschgens Werkstoffe & Mehr GmbH feiert 2026 ihr 150-jähriges Bestehen.
Am Hauptsitz in Stolberg bei Aachen sowie am Standort Bitburg beschäftigt das Unternehmen insgesamt rund 220 Mitarbeitende. Es beliefert unter anderem den Stahl- und Metallbau, den Maschinenbau, das Baugewerbe sowie weitere Bereiche der metallverarbeitenden Industrie mit Stahl, Edelstahl und NE-Metallen. Unter der Marke Carlier bündelt Kerschgens sein Know-how in der Blechbearbeitung und Baugruppenmontage von der Planung und Konstruktion bis zum einbaufertigen Produkt. Zum Leistungsspektrum gehören unter anderem CNC-Lasertechnik, Umform-, Schweiß- und Oberflächenbearbeitung sowie Qualitätssicherung und Logistik.
Kurze Wege, hohe Kapazität
Um effizienter zu werden, plante Kerschgens den Bau der Halle 2 mit 12.000 Quadratmetern. Das Unternehmen wollte drei Außenlager auflösen und seine Bearbeitungsprozesse an einem Ort bündeln. Vor der Inbetriebnahme des UNILINE mussten Mitarbeitende das Material zunächst suchen, mit einem Flurförderzeug zur Bearbeitungsmaschine bringen und dort manuell auflegen. Nach dem Schneiden folgten weitere händische Transport- und Kommissionierschritte. Der Ablauf band Personal, verlängerte die Bereitstellung und erhöhte das Verletzungsrisiko beim Umgang mit scharfkantigen Blechen. „KASTO hat uns seit 2008 immer mit Kompetenz und individuellen Lösungen überzeugt. Mit dem UNILINE setzen wir diese erfolgreiche Zusammenarbeit fort“, betont Geschäftsführer Felix Herbort.
Das Automatiklager UNILINE ging im Januar 2026 in Betrieb. Es bietet 1.734 Plätze für Bleche und Lochbleche aus Stahl, Edelstahl und Aluminium in Größen von Klein- bis Großformat. Die Dicken bewegen sich zwischen 0,5 und 20 Millimetern. Kerschgens bereitete das Fundament des neuen Blechlagers gleich für eine spätere Erweiterung um circa 1.000 Plätze vor.
Ein Lager, zwei Materialflussrichtungen
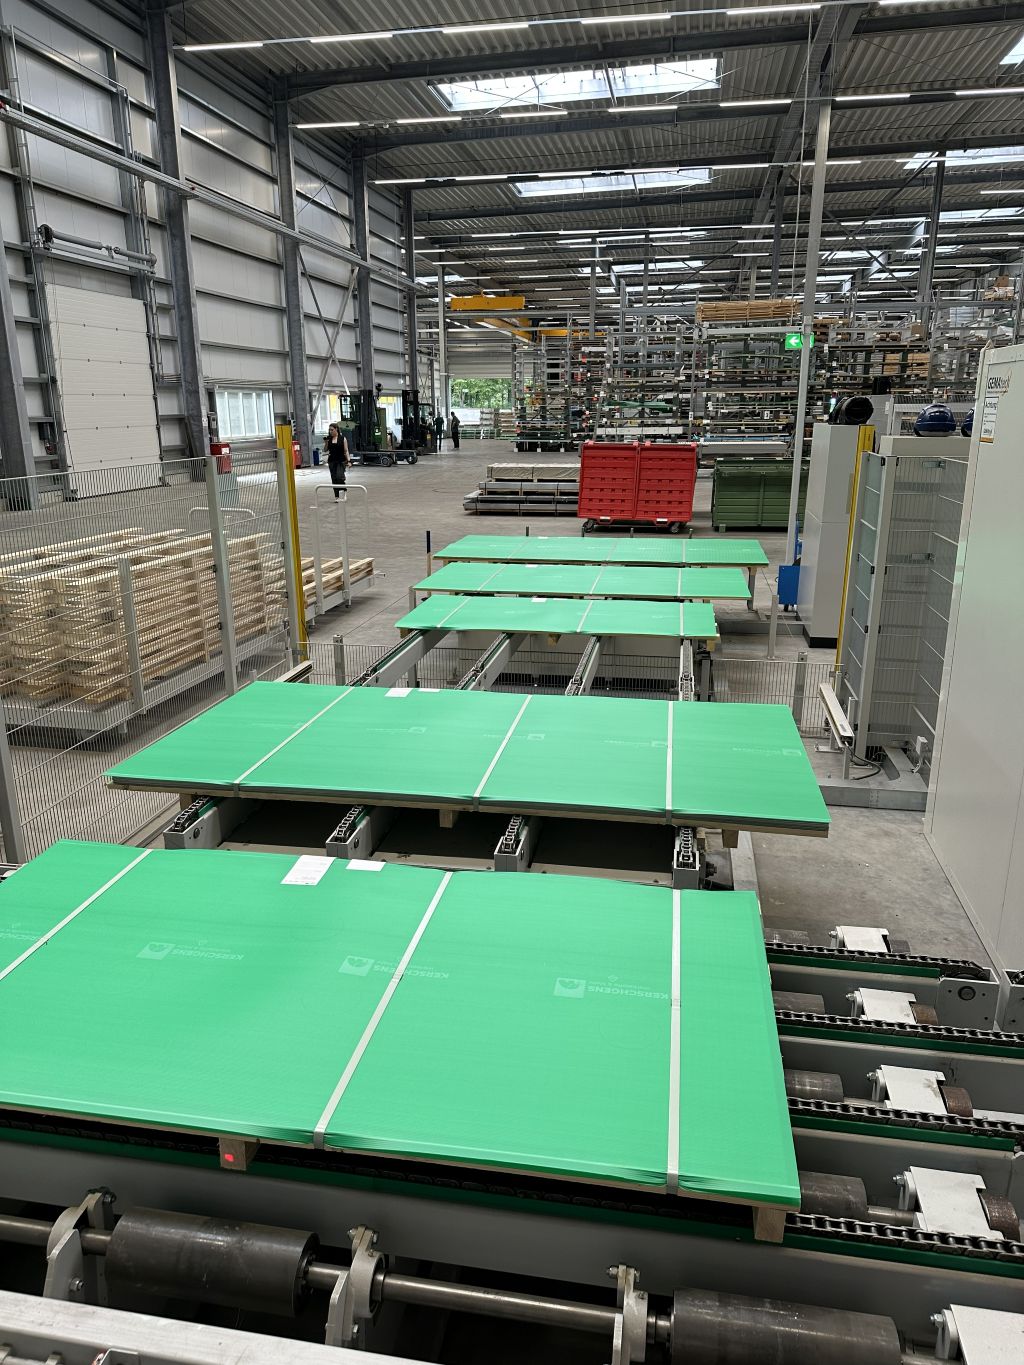
Materialflusslösungen von KASTO ergänzen die Prozesse rund um das UNILINE: Angelieferte Blechpakete werden auf einem Auspacktisch von der Holzpalette getrennt und für die Einlagerung vorbereitet. Dank einer hydraulischen Zentriereinheit lässt sich der Stapel genau ausrichten, auf der vorgesehenen Palette ablegen und über die Längsstation ins Lager einfahren. Das RBG übernimmt den Ladungsträger und bringt das Paket ins Lager.
Das UNILINE verfügt an beiden Längsseiten über Ausgabestationen. Von dort führen zwei getrennte Materialflüsse – Laserbeschickung und Versandkommissionierung – weiter.
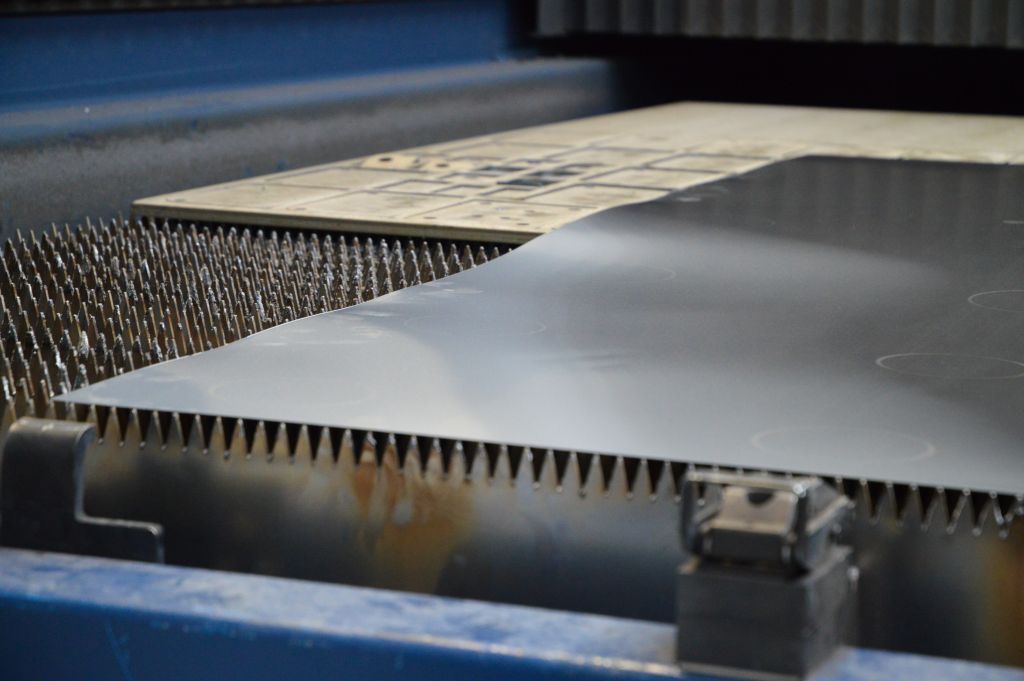
Auf der Westseite versorgt das UNILINE die Laserschneidmaschine in der angrenzenden Produktionshalle. Dafür fährt der Längswagen durch ein Rolltor aus dem Lager heraus und positioniert den Stapel unterhalb der Förderstrecke. Der Manipulator mit Maschinenanbindung vereinzelt die Platten und übergibt sie an den Palettenwechsler der Bearbeitungsmaschine. Nach erfolgtem Schnitt greift der Rechenmanipulator die bearbeiteten Werkstücke und legt sie an der Zielstation ab.
„Die Bleche werden automatisch vom Lager zum Laserschnitt transportiert und können dort ohne weitere manuelle Schritte direkt konfektioniert werden“, fasst Felix Herbort den Ablauf zusammen.
Versandkommissionierung direkt aus dem Blechlager
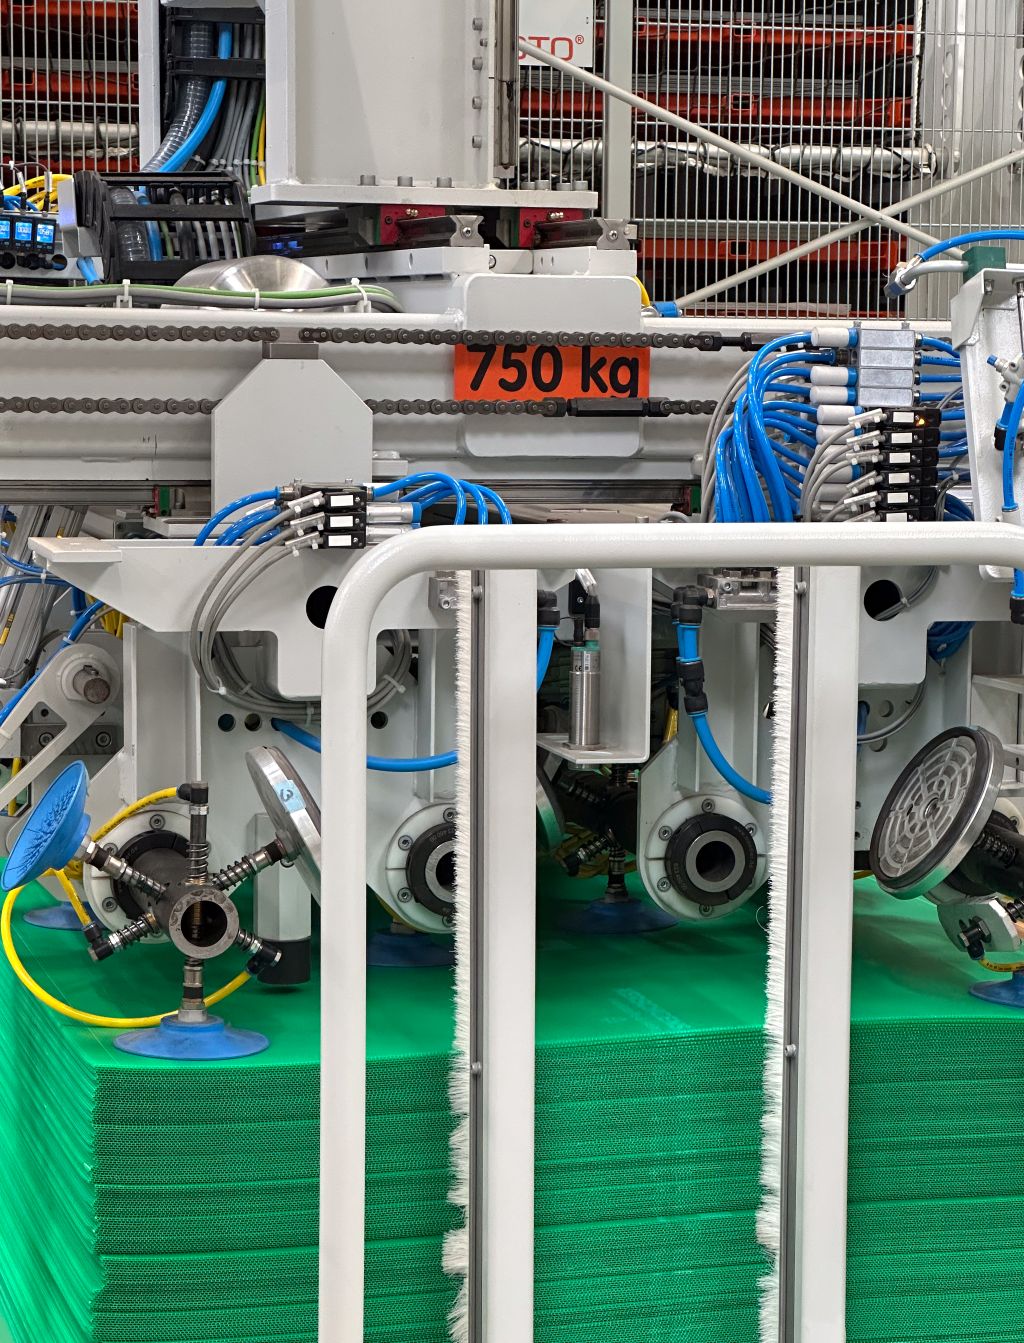
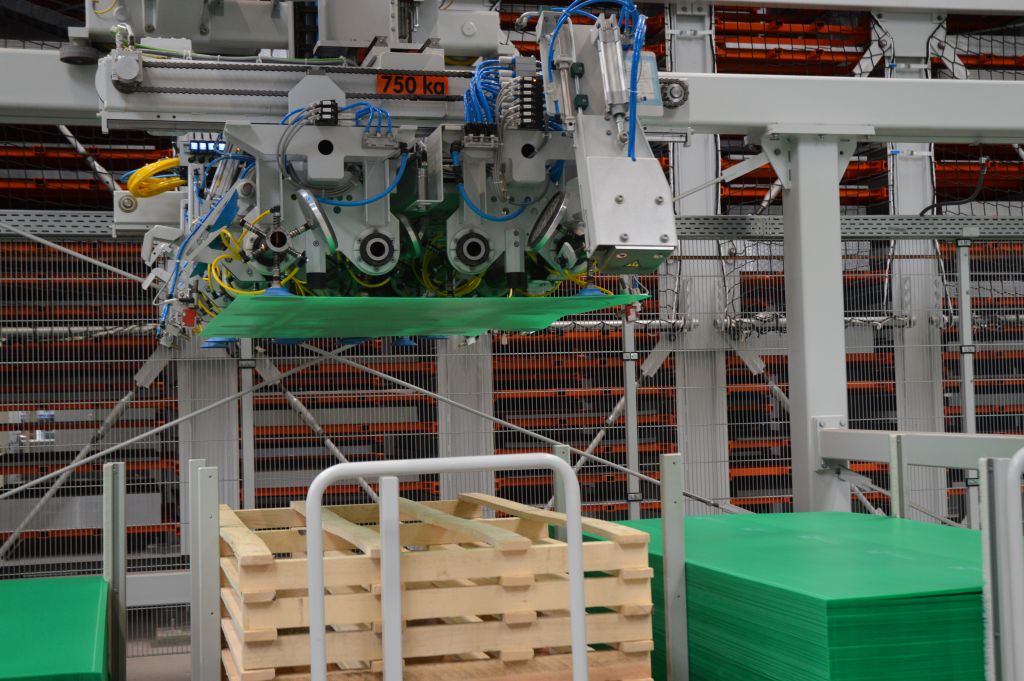
Auf der Ostseite stellt der Kommissioniermanipulator KASTOpick sheet die Bleche auf Versandpaletten bereit. Dafür wählt er automatisch die passenden Sauger für ölige, saubere oder strukturierte Bleche aus und kann die Saugerreihen verfahren, um unterschiedliche Formate abzudecken. Bei Blechen, insbesondere aus Aluminium, entfernt eine Absauganlage die Papierzwischenlagen und schreddert sie. Ein automatisches Zwischenlagenhandling schützt empfindliche Oberflächen mit einer Kunststofflage. Für Chargentrennung und Verpackung hält der Manipulator Holzpaletten und Kunststoffdeckel bereit. Der Greifer holt Abschlusskartons aus einem Puffer ab und platziert sie auf dem Stapel.
Schließlich sichert die Umreifungsanlage die Packstücke für den Versand, die anschließende Etikettierung übernimmt ein Roboter. Danach transportiert die Anlage die fertigen Pakete zum Warenausgang.
„Die automatisierten Abläufe nehmen uns viel körperliche Arbeit ab. Gerade schwere und scharfkantige Bleche lassen sich so sicherer handhaben. Dadurch bleibt uns mehr Zeit für Aufgaben, bei denen unsere Erfahrung gefragt ist“, freut sich Produktionsmitarbeiter Markus Hess.
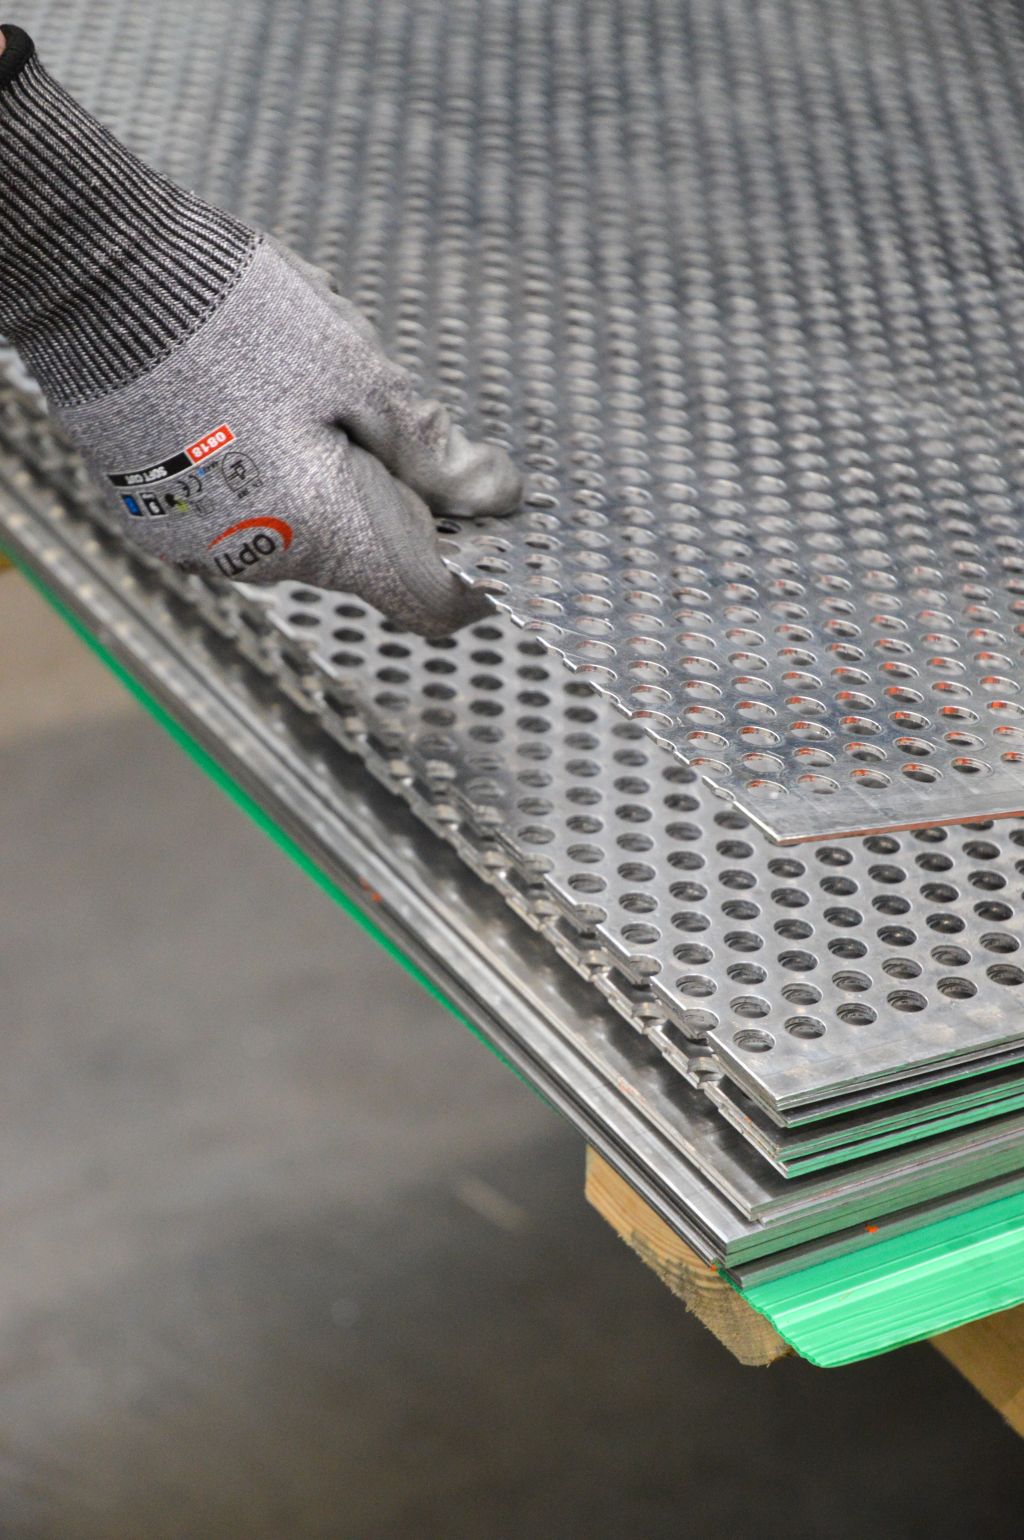
Bei Lochblechen und Gittern behält Kerschgens bewusst den manuellen Ablauf außerhalb des KASTO-Lagersystems bei, da sie sich mit den Vakuumsaugern nicht prozesssicher greifen lassen. Das Unternehmen hat dafür eine Handstation eingerichtet, die den Arbeitsschritt an das automatische Lager anschließt.
KASTOlogic steuert beide Prozesswege
Das Warehouse Management System (WMS) KASTOlogic verwaltet die Bestände, übernimmt die Auftragsdaten und entscheidet, welches Material für die Bearbeitung oder den Versand bereitgestellt wird. Dafür verbindet das WMS die Lagertechnik mit den ERP-Systemen von Kerschgens (SHCware) und Carlier (Octoflex). Hinzu kommt das Produktionsplanungssystem Oseon. Auch Schnittplandaten, Restbleche und Verpackungsvorgaben fließen in die Steuerung ein. Die Integration erforderte die Abstimmung unterschiedlicher Datenflüsse. Die Schnittstellen tauschen Informationen zum Auftragsvorlauf und zur Priorisierung aus. Sie bilden Rücklagerungen von Reststücken sowie Chargenübergaben ab und binden die automatisierten Laser- und Verpackungsprozesse ein. KASTOlogic erkennt zudem technische Sperren: Lochbleche sind beispielsweise für die Laserbearbeitung nicht freigegeben.
„Eine unserer Stärken ist die herstellerunabhängige Anbindung von Bearbeitungsmaschinen“, erklärt Toni Schippel, Projektleiter bei KASTO. „Das Projekt bei Kerschgens zeigt, wie wir unterschiedliche Systeme miteinander vernetzen und einen durchgängigen Datenaustausch zwischen Lager, Bearbeitung und Verpackung sicherstellen.“
Das WMS übernimmt außerdem die Packoptimierung: Ein eigens entwickelter Algorithmus berechnet die optimale Zusammenstellung der Packeinheiten. Dabei berücksichtigt die Software physische Einschränkungen und kundenspezifische Anforderungen. Die Mitarbeitenden müssen Material und Aufträge nicht mehr an verschiedenen Stellen zusammensuchen. KASTOlogic stellt die benötigten Informationen und das passende Material am richtigen Ort bereit.
Mit der neuen Anlage bündelt Kerschgens Lager, Produktion und Versand. Sie verknüpft zwei getrennte Prozesswege: die Materialbereitstellung für die Laserbearbeitung und die Versandkommissionierung direkt aus dem Blechlager. Für Geschäftsführer Felix Herbort liegt darin der entscheidende Vorteil:
„Mit der neuen Lösung erweitern wir die Blechbearbeitung, ohne jeden zusätzlichen Materialfluss manuell organisieren zu müssen.“ Die Planung reicht zugleich über den aktuellen Bedarf hinaus. Dadurch kann der Metallhändler die Lagerkapazität bei Bedarf jederzeit ausbauen, da bereits für eine mögliche Erweiterung vorgesorgt wurde.
Kontakt: