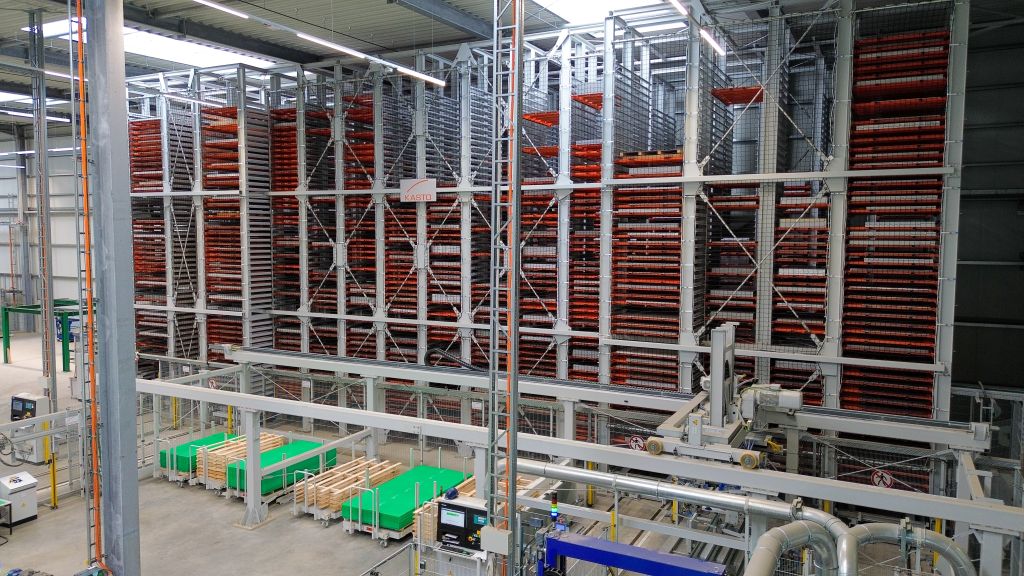
(Par Petra März) Kerschgens automatise avec des solutions de KASTO deux processus centraux de la logistique des tôles : la préparation des matériaux pour la découpe laser et la préparation des commandes d'expédition personnalisées. Cela est rendu possible par une installation interconnectée : L'entrepôt de tôles UNILINE, le manipulateur de tôles KASTOpick et le système de gestion d'entrepôt KASTOlogic soutiennent le stockage, le flux de matériaux, la production ainsi que la préparation des commandes, réduisant ainsi l'effort manuel.
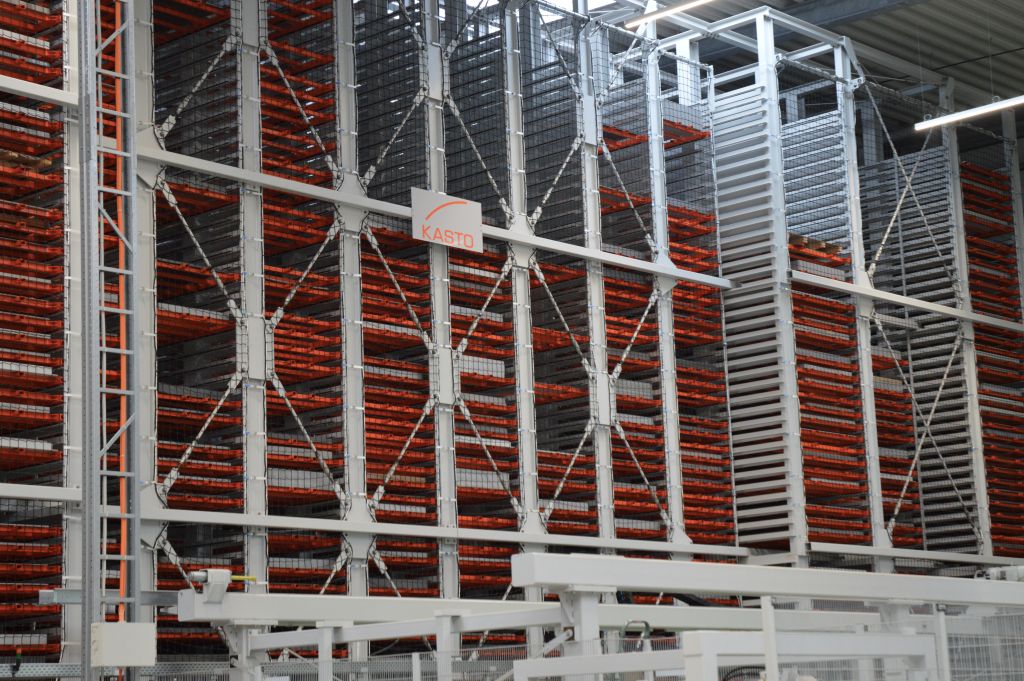
Cadres en acier blancs, palettes orange et chemins clairement marqués : Le nouveau hall sur le site de Kerschgens à Stolberg près d'Aix-la-Chapelle semble calme et ordonné. Dans la ruelle étroite du système de stockage longitudinal UNILINE, le dispositif de manutention (RBG) amène un support de charge et apporte la pile de tôles à la station de transfert près de la porte roulante. Derrière, un manipulateur à vide prend une seule tôle et la remet à la machine de découpe laser.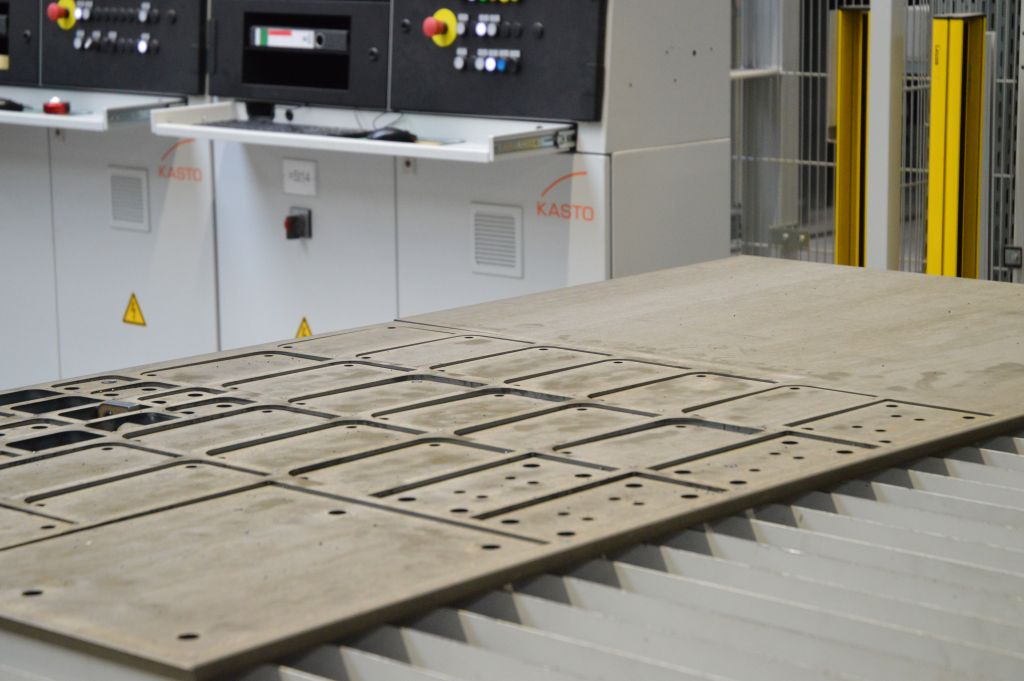
Déplacer, soulever, saisir, déposer – chaque mouvement suit un rythme fixe. Le flux de matériaux vers la découpe laser se termine à la station de déstockage : Le manipulateur à râteau y dépose les pièces usinées. Séparément, le manipulateur KASTOpick sheet prépare les commandes d'expédition directement depuis l'entrepôt de tôles côté est.
L'entreprise familiale Kerschgens Werkstoffe & Mehr GmbH célèbre son 150e anniversaire en 2026.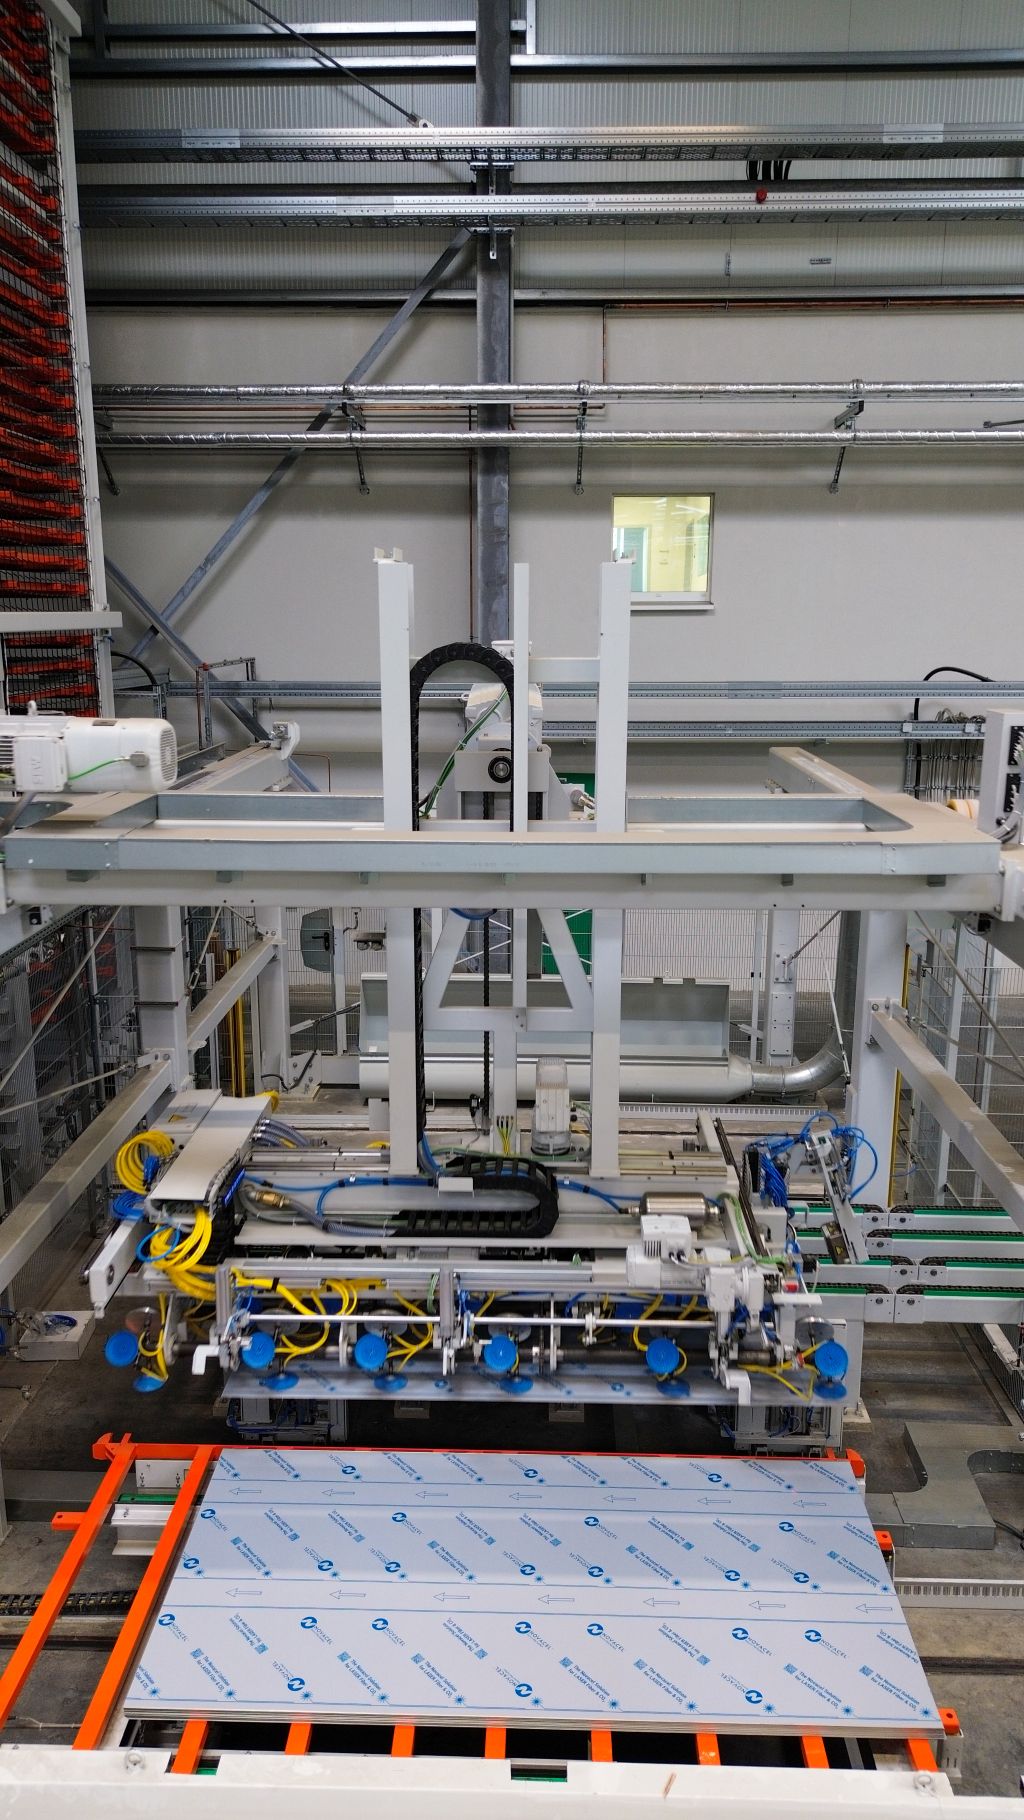
Au siège à Stolberg près d'Aix-la-Chapelle ainsi qu'à l'emplacement de Bitburg, l'entreprise emploie environ 220 personnes. Elle fournit notamment le secteur de la construction métallique, de la machine-outil, du bâtiment ainsi que d'autres domaines de l'industrie de transformation des métaux avec de l'acier, de l'acier inoxydable et des métaux non ferreux. Sous la marque Carlier, Kerschgens regroupe son savoir-faire dans le traitement des tôles et l'assemblage de sous-ensembles, de la planification et de la conception jusqu'au produit prêt à être installé. Le champ d'application comprend notamment la technologie laser CNC, le formage, le soudage et le traitement de surface ainsi que l'assurance qualité et la logistique.
Chemins courts, grande capacité
Pour devenir plus efficace, Kerschgens a planifié la construction du hall 2 de 12 000 mètres carrés. L'entreprise souhaitait dissoudre trois entrepôts externes et regrouper ses processus d'usinage à un seul endroit. Avant la mise en service de l'UNILINE, les employés devaient d'abord chercher le matériel, le transporter à la machine d'usinage avec un appareil de manutention et le déposer manuellement. Après la découpe, d'autres étapes de transport et de préparation manuelles suivaient. Le processus mobilisait du personnel, prolongeait la mise à disposition et augmentait le risque de blessure lors de la manipulation de tôles à bords tranchants. « KASTO nous a toujours convaincus depuis 2008 avec compétence et solutions individuelles. Avec l'UNILINE, nous poursuivons cette collaboration fructueuse », souligne le directeur général Felix Herbort.
L'entrepôt automatique UNILINE a été mis en service en janvier 2026. Il offre 1 734 emplacements pour des tôles et des tôles perforées en acier, en acier inoxydable et en aluminium dans des tailles allant du petit au grand format. Les épaisseurs varient entre 0,5 et 20 millimètres. Kerschgens a préparé les fondations du nouvel entrepôt de tôles pour une future extension d'environ 1 000 emplacements.
Un entrepôt, deux directions de flux de matériaux
Les solutions de flux de matériaux de KASTO complètent les processus autour de l'UNILINE : Les paquets de tôles livrés sont séparés de la palette en bois sur une table de déballage et préparés pour le stockage. Grâce à une unité de centrage hydraulique, la pile peut être alignée avec précision, déposée sur la palette prévue et introduite dans l'entrepôt via la station longitudinale. Le RBG prend en charge le support de charge et amène le paquet dans l'entrepôt.
L'UNILINE dispose de stations de sortie des deux côtés longs. De là, deux flux de matériaux séparés – alimentation laser et préparation des commandes d'expédition – se poursuivent.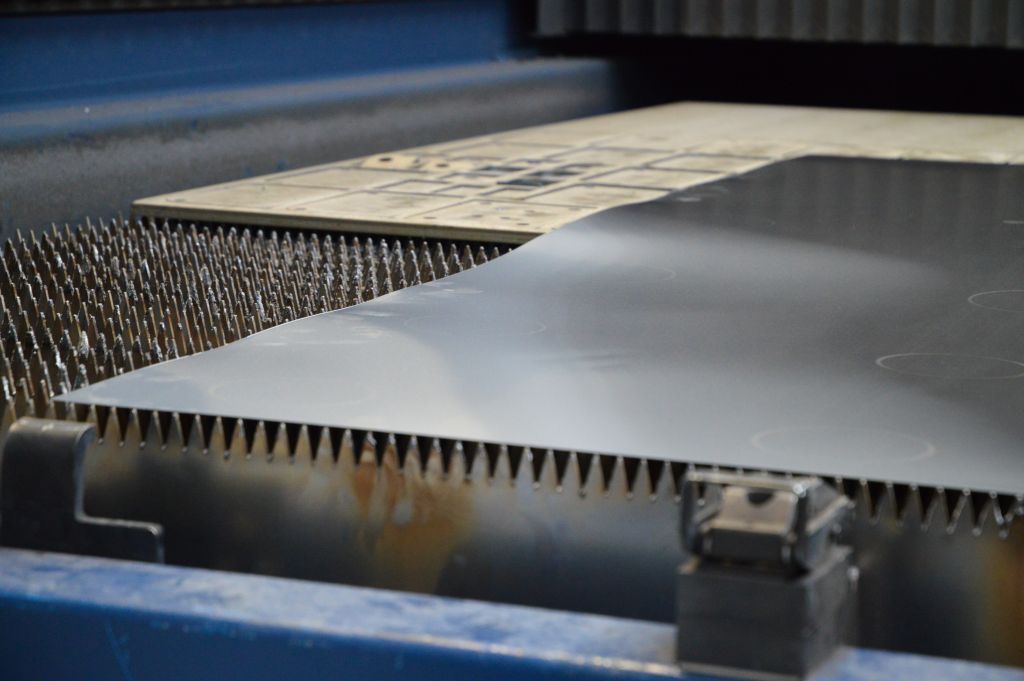
Côté ouest, l'UNILINE alimente la machine de découpe laser dans le hall de production adjacent. Pour cela, le chariot longitudinal sort de l'entrepôt par une porte roulante et positionne la pile sous la ligne de transport. Le manipulateur connecté à la machine sépare les plaques et les remet au changeur de palettes de la machine d'usinage. Après la découpe, le manipulateur à râteau saisit les pièces usinées et les dépose à la station cible.
« Les tôles sont automatiquement transportées de l'entrepôt à la découpe laser et peuvent y être directement conditionnées sans autres étapes manuelles », résume Felix Herbort le processus.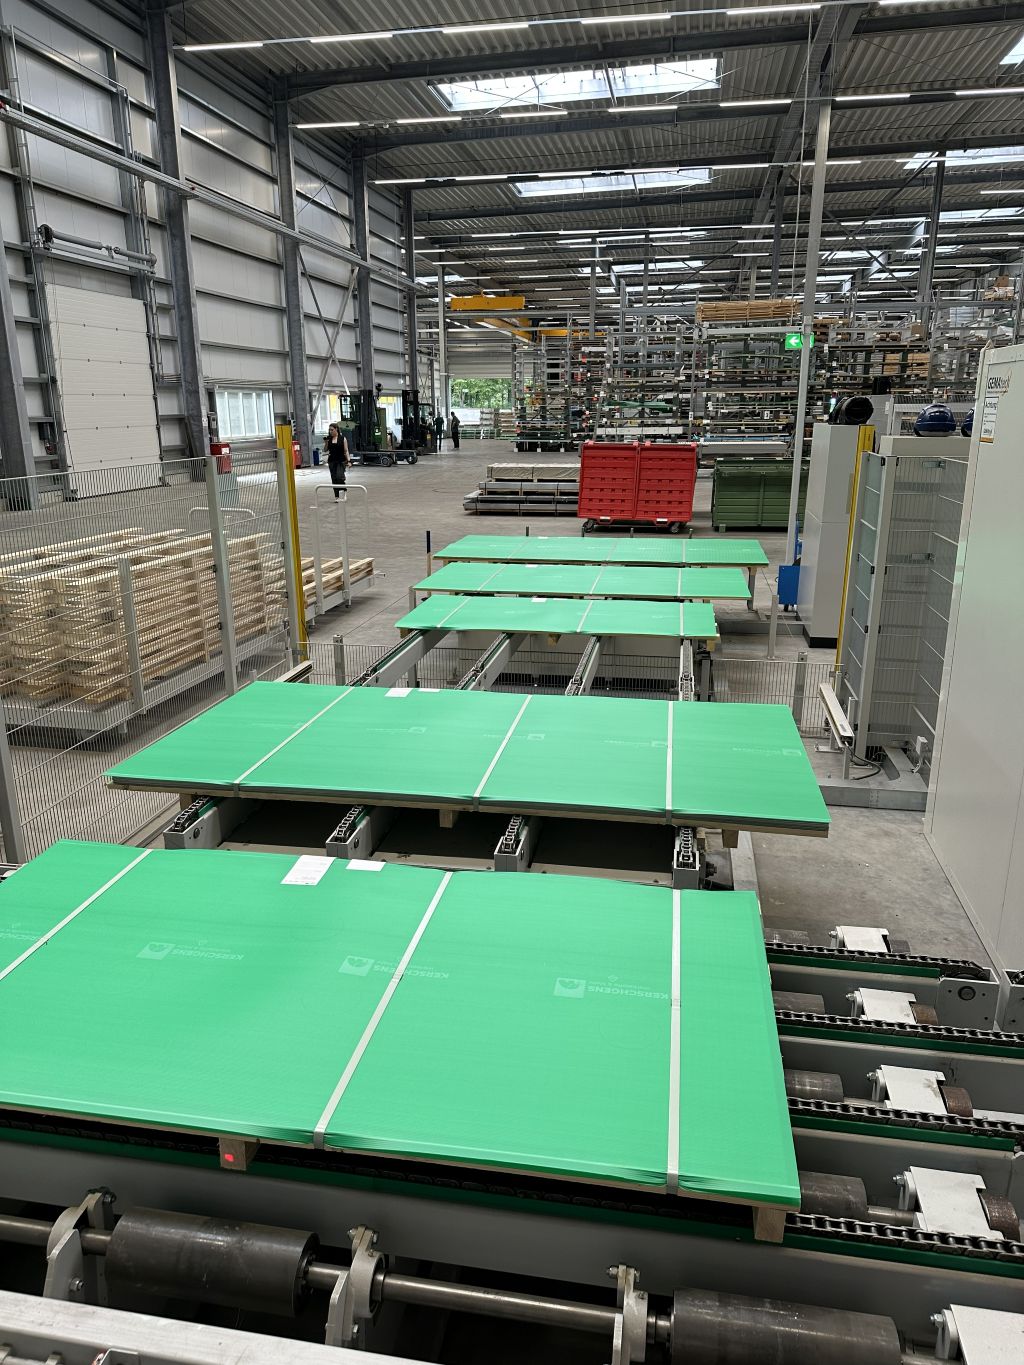
Préparation des commandes d'expédition directement depuis l'entrepôt de tôles
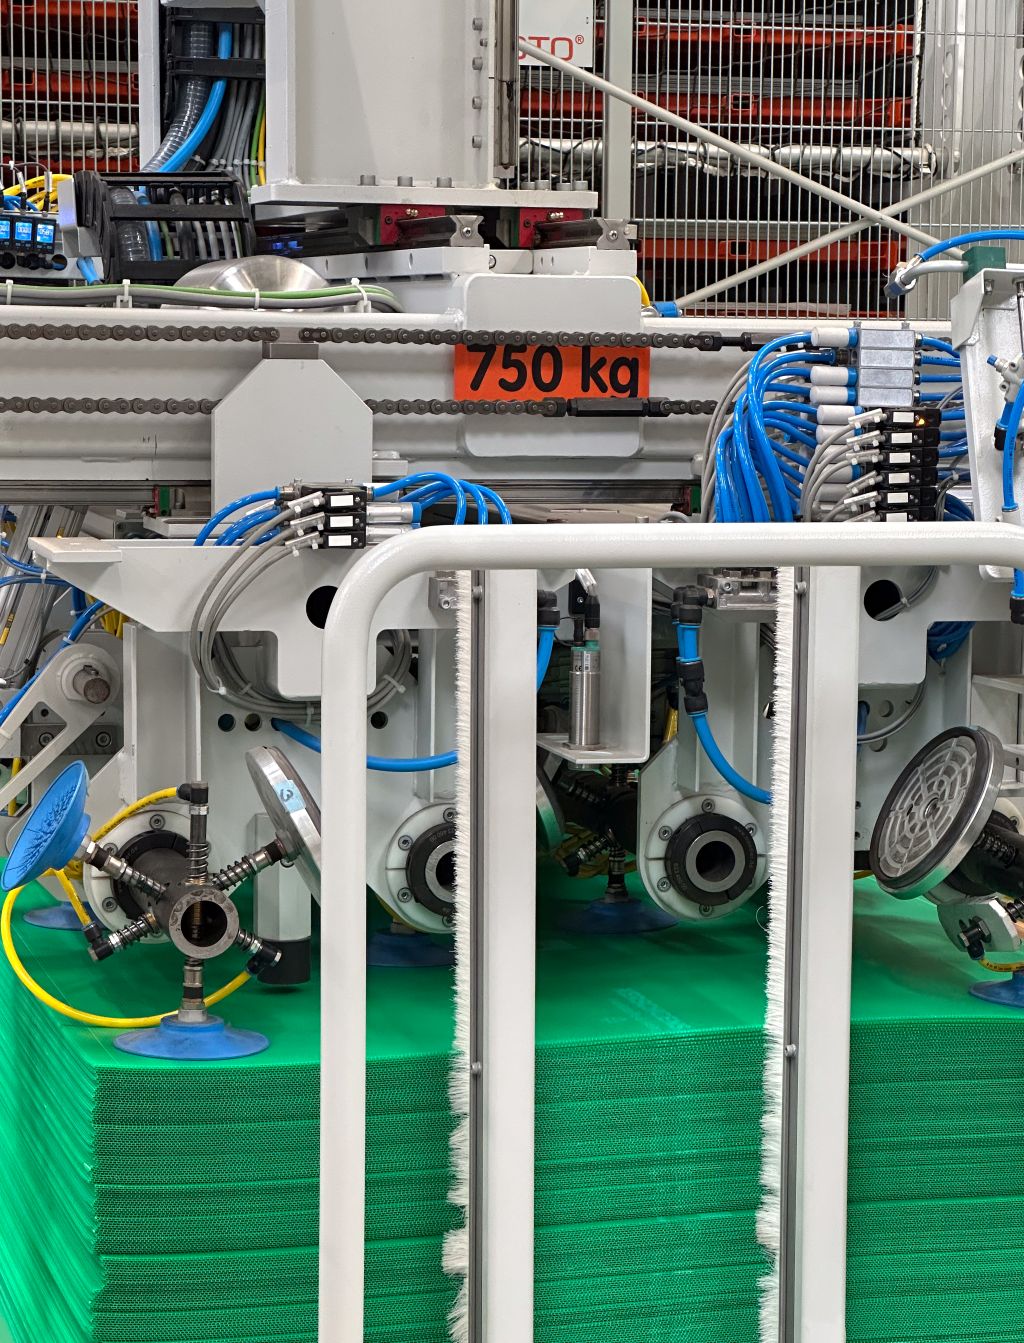
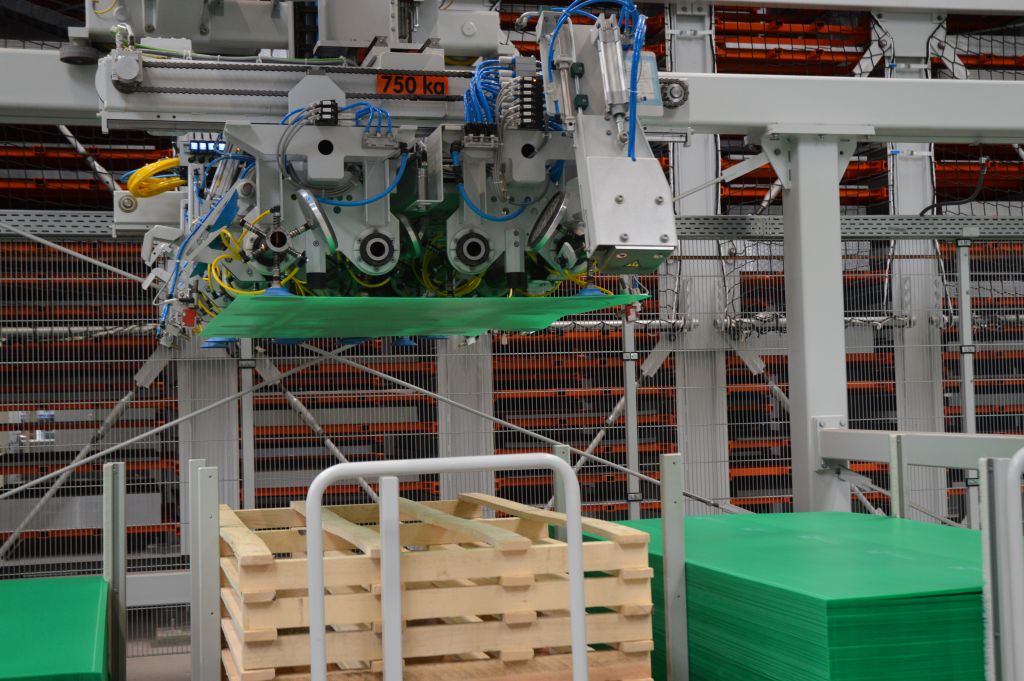
Côté est, le manipulateur de préparation des commandes KASTOpick sheet prépare les tôles sur des palettes d'expédition. Pour cela, il choisit automatiquement les ventouses appropriées pour les tôles huilées, propres ou structurées et peut déplacer les rangées de ventouses pour couvrir différents formats. Pour les tôles, en particulier en aluminium, un système d'aspiration élimine les intercalaires en papier et les broie. Une manipulation automatique des intercalaires protège les surfaces sensibles avec une couche en plastique. Pour la séparation des lots et l'emballage, le manipulateur dispose de palettes en bois et de couvercles en plastique. Le préhenseur prend des cartons de finition dans un tampon et les place sur la pile.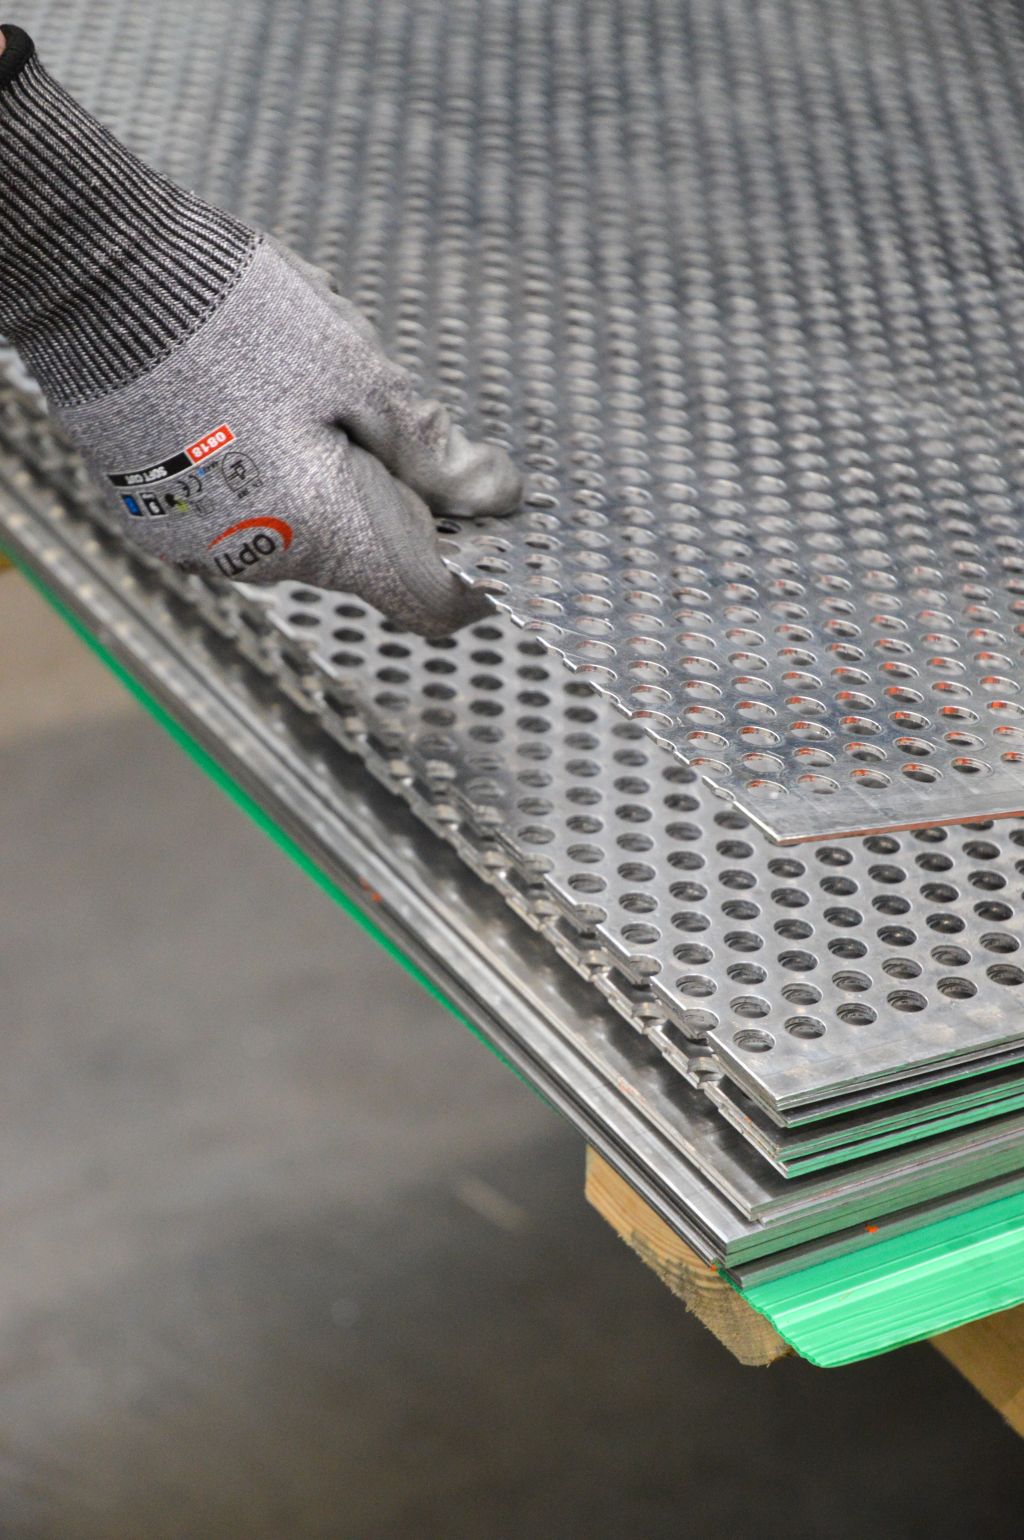
Enfin, le système de cerclage sécurise les colis pour l'expédition, l'étiquetage ultérieur est pris en charge par un robot. Ensuite, le système transporte les colis finis vers la sortie des marchandises.
« Les processus automatisés nous soulagent de beaucoup de travail physique. En particulier, les tôles lourdes et à bords tranchants peuvent ainsi être manipulées plus en toute sécurité. Cela nous laisse plus de temps pour des tâches où notre expérience est requise », se réjouit l'employé de production Markus Hess.
Pour les tôles perforées et les grilles, Kerschgens maintient délibérément le processus manuel en dehors du système d'entrepôt KASTO, car elles ne peuvent pas être saisies de manière fiable avec les ventouses à vide. L'entreprise a mis en place un poste de travail manuel qui relie l'étape de travail à l'entrepôt automatique.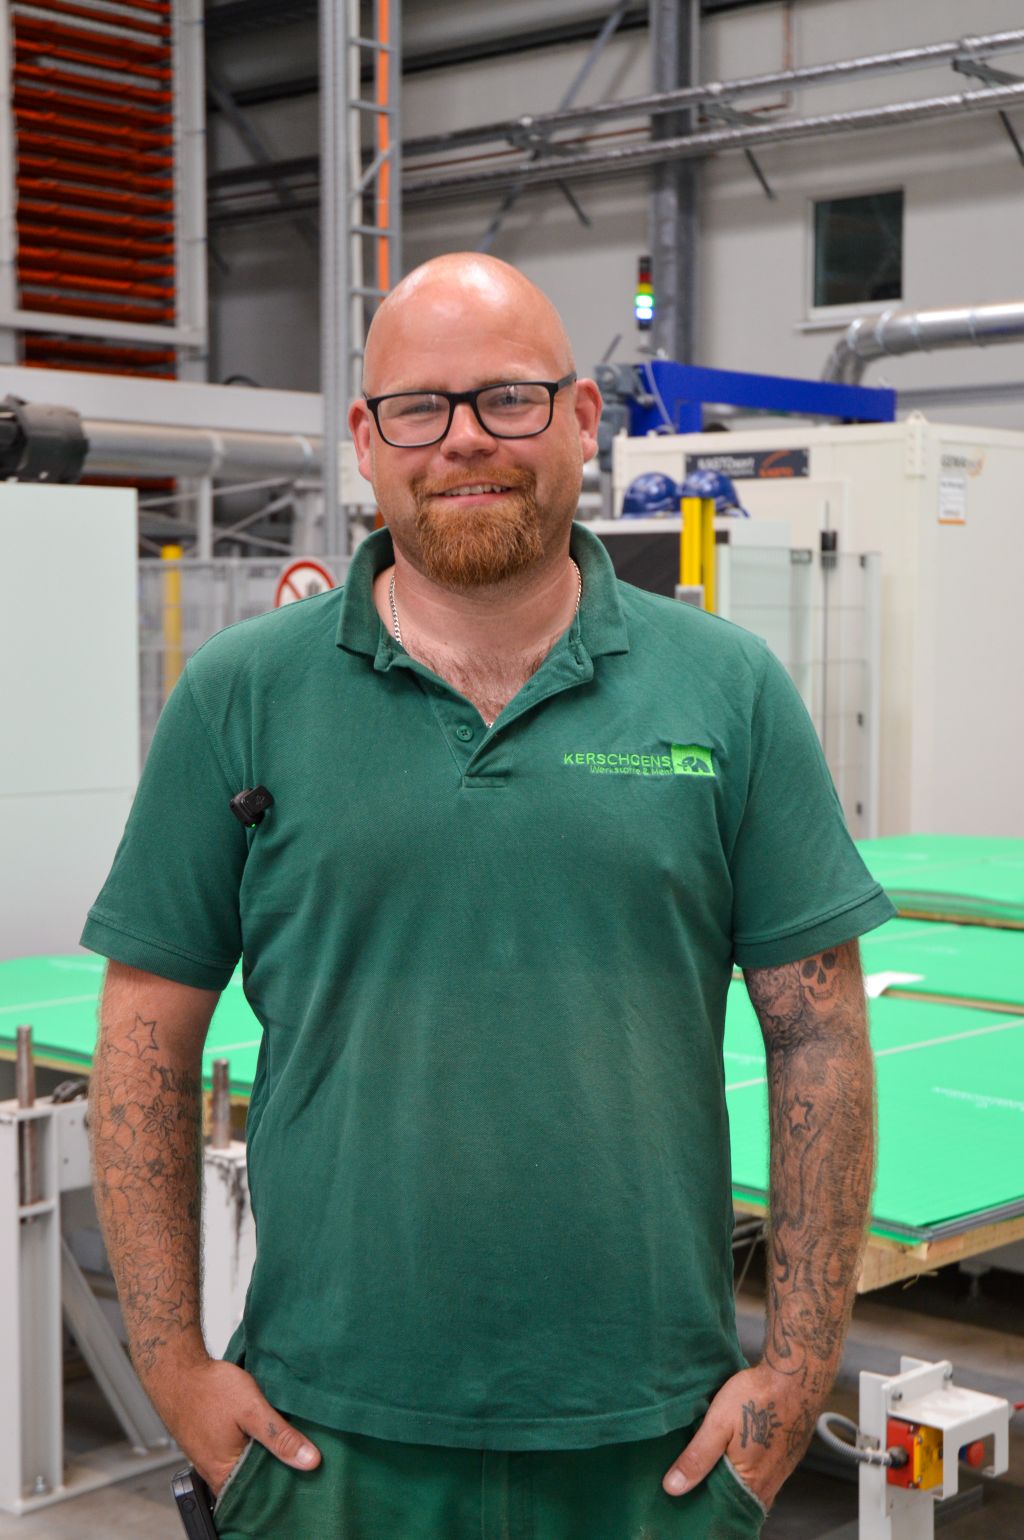
KASTOlogic contrôle les deux voies de processus
Le système de gestion d'entrepôt (WMS) KASTOlogic gère les stocks, prend en charge les données de commande et décide quel matériel est préparé pour le traitement ou l'expédition. Pour cela, le WMS connecte la technologie de stockage avec les systèmes ERP de Kerschgens (SHCware) et Carlier (Octoflex). S'ajoute à cela le système de planification de production Oseon. Les données de plan de coupe, les chutes et les spécifications d'emballage sont également intégrées dans le contrôle. L'intégration a nécessité la coordination de différents flux de données. Les interfaces échangent des informations sur l'avancement des commandes et la priorisation. Elles représentent les retours de chutes ainsi que les transferts de lots et intègrent les processus automatisés de découpe laser et d'emballage. KASTOlogic détecte également les blocages techniques : les tôles perforées, par exemple, ne sont pas autorisées pour le traitement laser.
« L'une de nos forces est la connexion indépendante des fabricants des machines de traitement », explique Toni Schippel, chef de projet chez KASTO. « Le projet chez Kerschgens montre comment nous interconnectons différents systèmes et assurons un échange de données continu entre l'entrepôt, le traitement et l'emballage. »
Le WMS prend également en charge l'optimisation de l'emballage : un algorithme spécialement développé calcule la composition optimale des unités d'emballage. Le logiciel prend en compte les contraintes physiques et les exigences spécifiques des clients. Les employés n'ont plus besoin de chercher le matériel et les commandes à différents endroits. KASTOlogic fournit les informations nécessaires et le matériel approprié au bon endroit.
Avec la nouvelle installation, Kerschgens regroupe l'entrepôt, la production et l'expédition. Elle relie deux voies de processus séparées : la préparation du matériel pour le traitement laser et la préparation des expéditions directement depuis l'entrepôt de tôles. Pour le directeur général Felix Herbort, c'est là l'avantage décisif :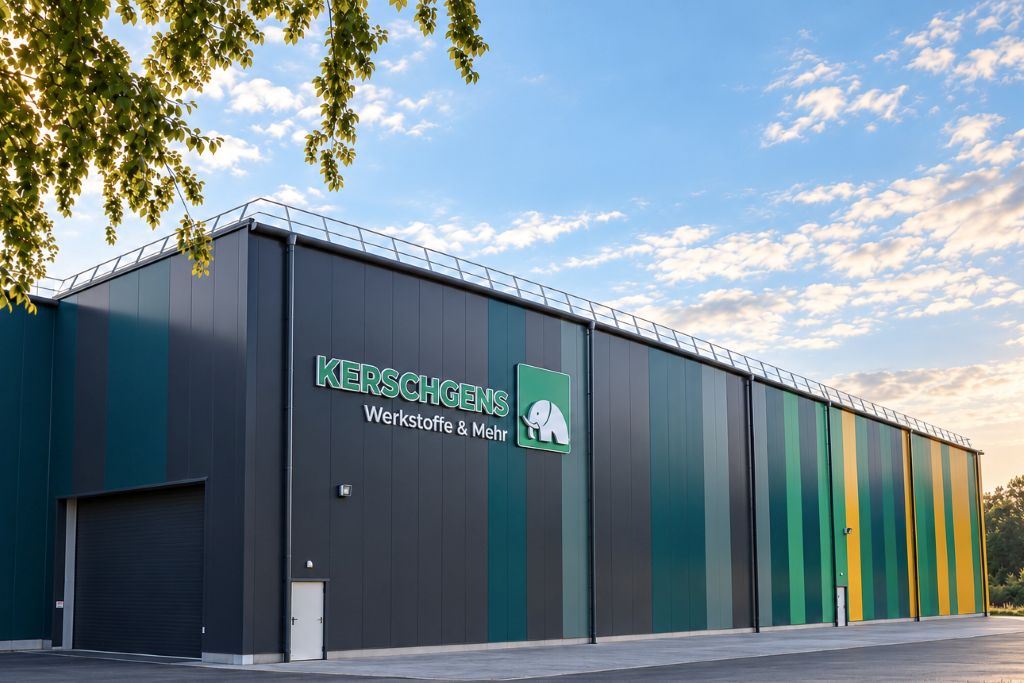
« Avec la nouvelle solution, nous élargissons le traitement des tôles sans avoir à organiser manuellement chaque flux de matériel supplémentaire. » La planification va également au-delà des besoins actuels. Cela permet au négociant en métaux d'augmenter la capacité de stockage à tout moment si nécessaire, car une extension possible a déjà été anticipée.
Contact :