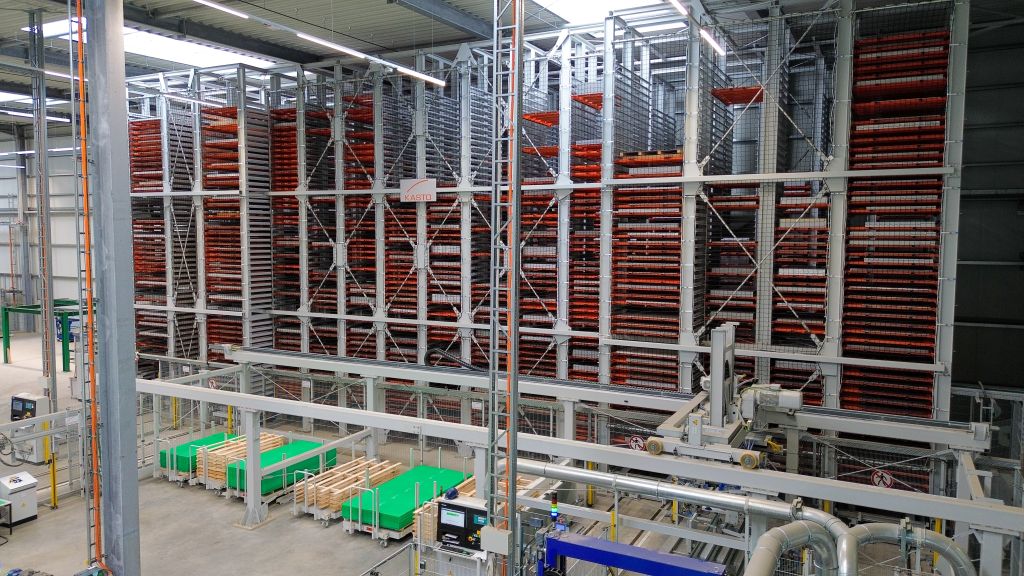
(Petra März-tól) A Kerschgens a KASTO megoldásaival automatizálja a lemezlogisztika két központi folyamatát: a lézervágáshoz szükséges anyagellátást és az ügyfél-specifikus szállítási kommissionálást. Ezt egy hálózatba kapcsolt rendszer teszi lehetővé: az UNILINE lemezraktár, a KASTOpick sheet lemezmanipulátor és a KASTOlogic raktárkezelő rendszer támogatja a betárolást, az anyagáramlást, a gyártást, valamint a kommissionálást, ezzel csökkentve a manuális munkát.
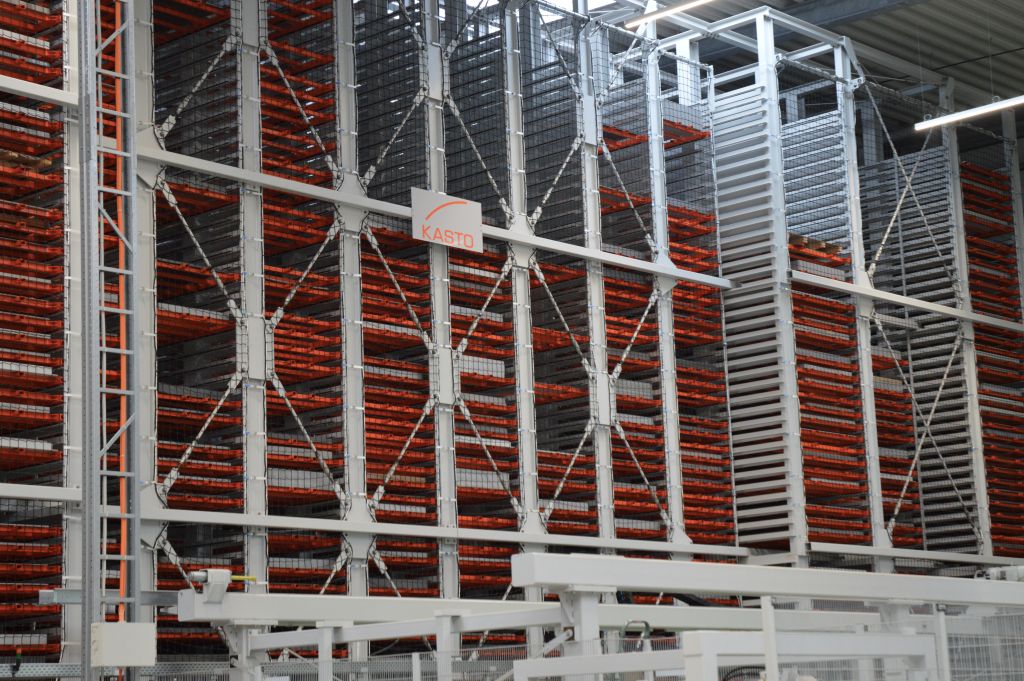
Fehér acélkeretek, narancssárga raklapok és tisztán megjelölt utak: A Kerschgens helyszínen, Stolbergben, Aachen közelében található új csarnok nyugodt és rendezett benyomást kelt. Az UNILINE hosszanti tárolórendszer keskeny sávjában a rakodógép (RBG) egy rakományt közelít meg, és a lemezhalmot a gördülőkapu melletti átadóállomásra szállítja. E mögött egy vákuumos manipulátor egyetlen lemezt vesz fel, és átadja azt a lézervágó gépnek.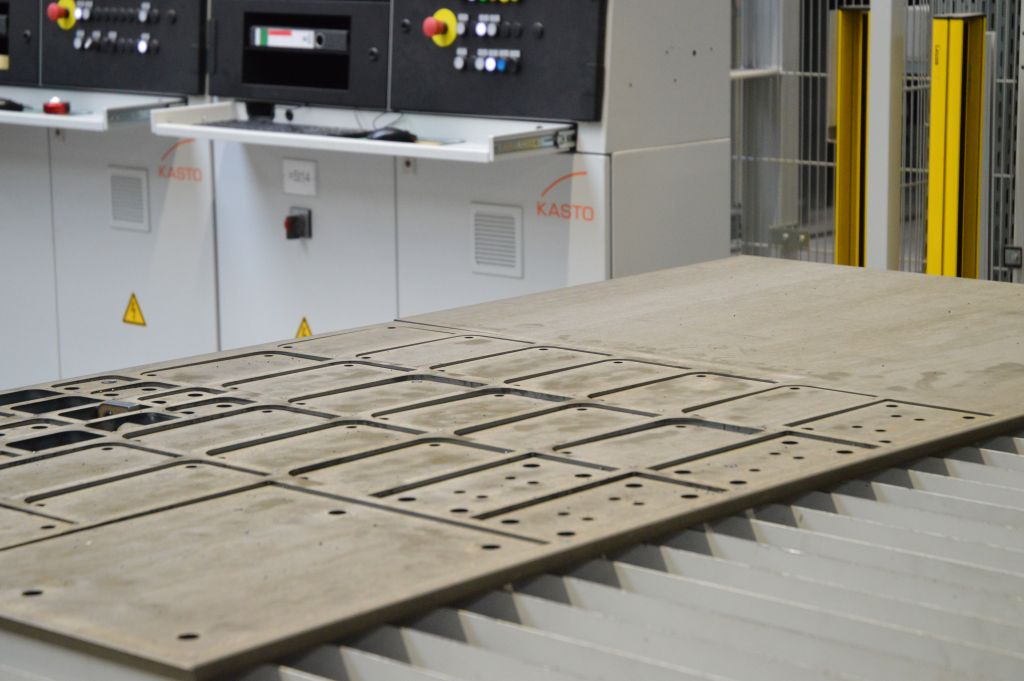
Futás, emelés, fogás, lerakás – minden mozgás egy meghatározott ütemet követ. Az anyagáram a lézervágásnál az elrakodó állomáson ér véget: A rakodó manipulátor itt helyezi el a megmunkált részeket. Ezen kívül a manipulátor a KASTOpick sheet-et az ostoldalon közvetlenül a lemezraktárból állítja össze a szállítási megrendeléseket.
A családi vállalkozás, a Kerschgens Werkstoffe & Mehr GmbH 2026-ban ünnepli 150 éves fennállását.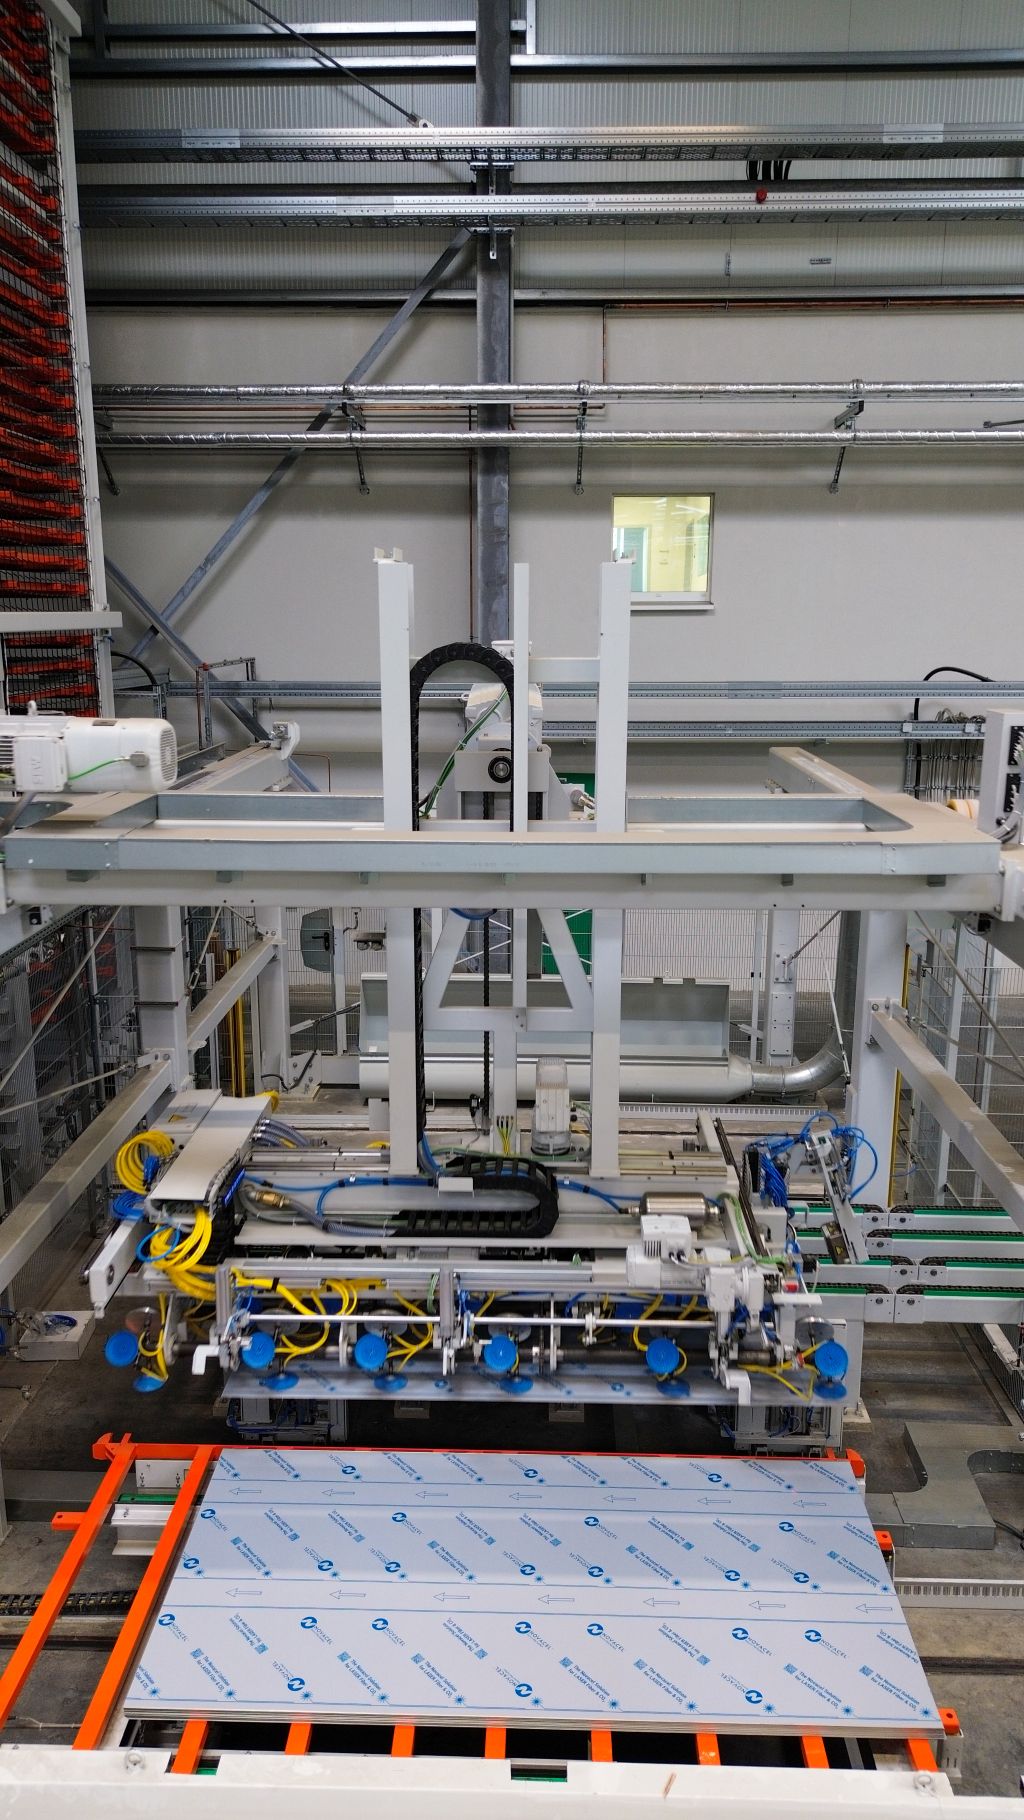
A cég központja Stolbergben, Aachen közelében, valamint a bitburgi telephelyén összesen körülbelül 220 munkavállalót foglalkoztat. Fémipari termékekkel, például acéllal, rozsdamentes acéllal és nem vas fémekkel látja el többek között az acél- és fémépítést, a gépgyártást, az építőipart, valamint a fémmegmunkáló ipar egyéb területeit. A Carlier márka alatt Kerschgens összegyűjti tudását a lemezmegmunkálás és az összeszerelés terén a tervezéstől és a konstrukciótól kezdve a beépítésre kész termékig. A szolgáltatási spektrum többek között magában foglalja a CNC léztechnológiát, az alakítást, a hegesztést és a felületkezelést, valamint a minőségbiztosítást és a logisztikát.
Rövid utak, nagy kapacitás
A hatékonyság növelése érdekében Kerschgens 12.000 négyzetméteres 2. csarnok építését tervezte. A vállalat három külső raktárt akart megszüntetni, és a feldolgozási folyamatokat egy helyre összpontosítani. Az UNILINE üzembe helyezése előtt a munkavállalóknak először meg kellett keresniük az anyagot, majd egy anyagmozgató járművel a feldolgozó géphez kellett vinniük, ahol manuálisan kellett elhelyezniük. A vágás után további kézi szállítási és komissiózási lépések követték egymást. A folyamat munkaerőt kötött le, meghosszabbította az előkészítési időt, és növelte a sérülés kockázatát az éles élű lemezek kezelésénél. „A KASTO 2008 óta mindig is szakértelmével és egyedi megoldásaival győzött meg minket. Az UNILINE-nal folytatjuk ezt a sikeres együttműködést” - hangsúlyozza Felix Herbort ügyvezető igazgató.
Az UNILINE automatikus raktár 2026 januárjában kezdte meg működését. 1.734 helyet kínál acél, rozsdamentes acél és alumínium lemezek és perforált lemezek számára, kis- és nagyméretű formátumokban. A vastagságok 0,5 és 20 milliméter között mozognak. A Kerschgens az új lemezraktár alapját már a későbbi körülbelül 1.000 hellyel való bővítésre is előkészítette.
Egy raktár, két anyagáramlási irány
A KASTO anyagáramlási megoldásai kiegészítik az UNILINE körüli folyamatokat: A szállított lemezcsomagokat egy kibontó asztalon választják le a fa raklapról és készítik elő a tárolásra. A hidraulikus középre állító egységnek köszönhetően a halom pontosan beállítható, a megfelelő raklapra helyezhető és a hosszanti állomáson keresztül a raktárba bevihető. Az RBG átveszi a rakományt és a csomagot a raktárba szállítja.
Az UNILINE mindkét hosszanti oldalán kiadási állomások találhatók. Onnan két különálló anyagáram halad tovább – lézeres betáplálás és szállítási komissiózás.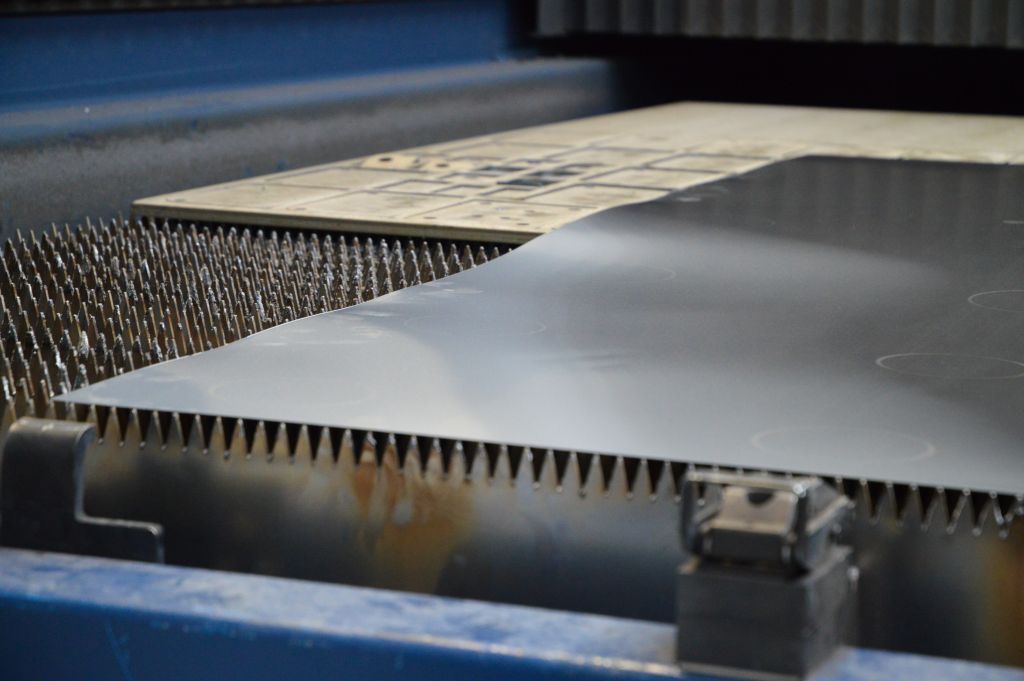
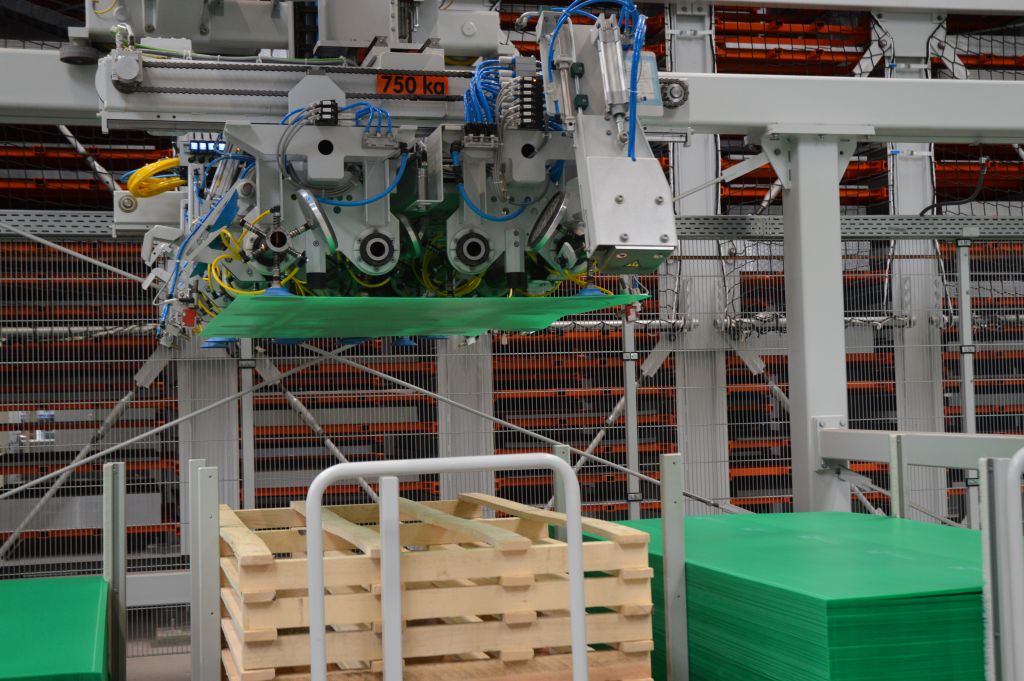
A nyugati oldalon az UNILINE ellátja a lézervágó gépet a szomszédos gyártócsarnokban. Ehhez a hosszanti kocsi áthalad egy gördülőkapun a raktárból, és a raklapot a szállítószalag alatt helyezi el. A géphez csatlakozó manipulátor egyesével veszi ki a lemezeket, és átadja őket a megmunkáló gép raklapcserélőjének. A vágás után a fogó manipulátor megragadja a megmunkált munkadarabokat, és leteszi őket a célállomáson.
„A lemezek automatikusan a raktárból a lézervágásra kerülnek, és ott további manuális lépések nélkül közvetlenül konfekcionálhatók” – foglalja össze Felix Herbort a folyamatot.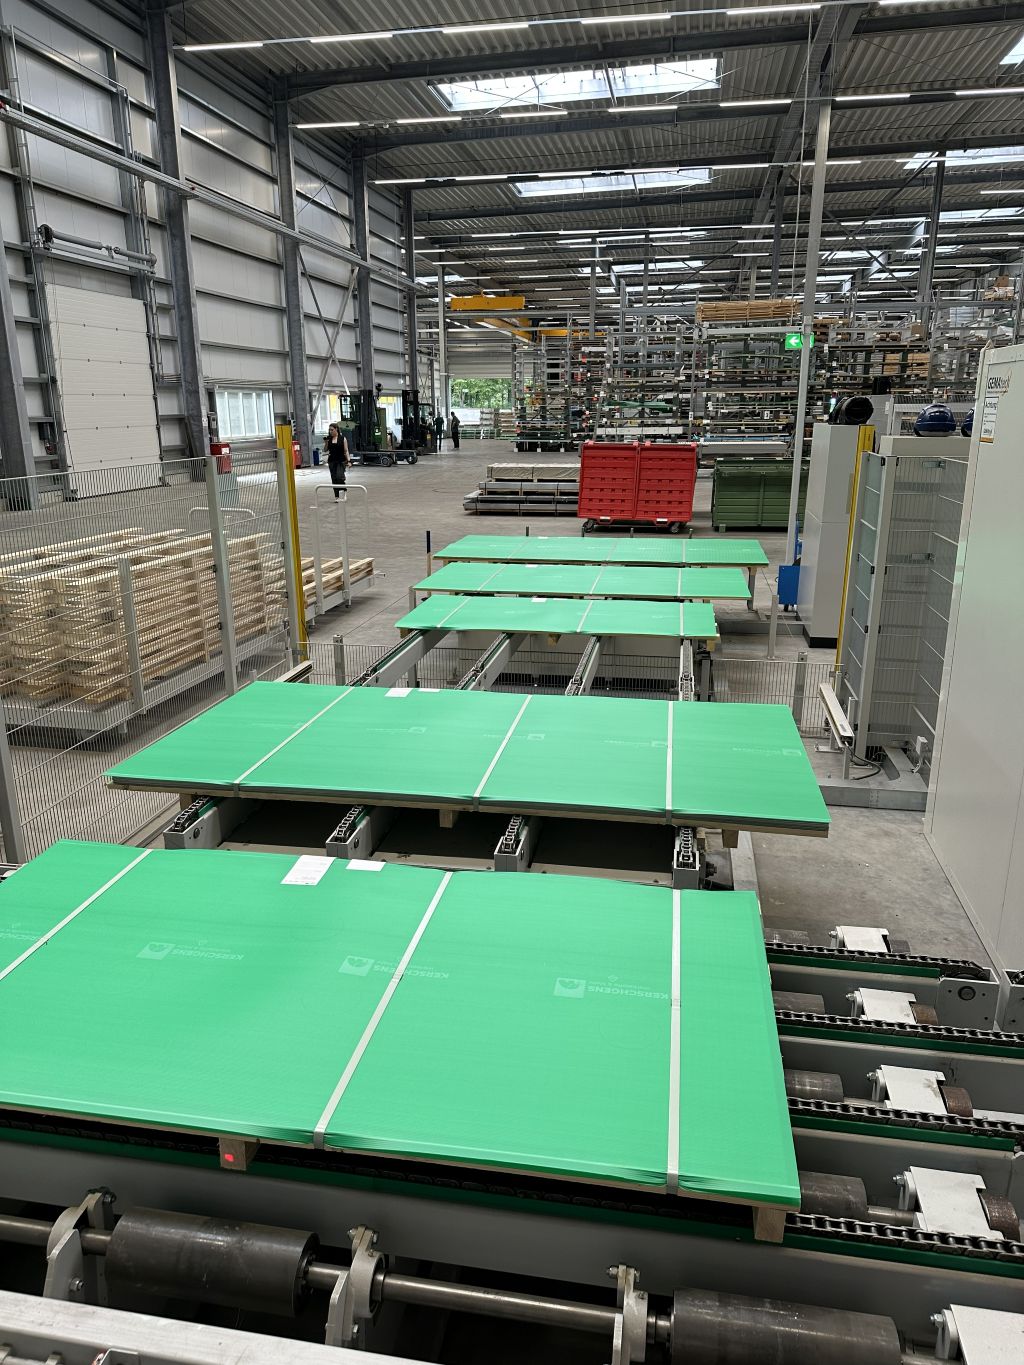
Közvetlen szállítási bizonylat a lemezraktárból
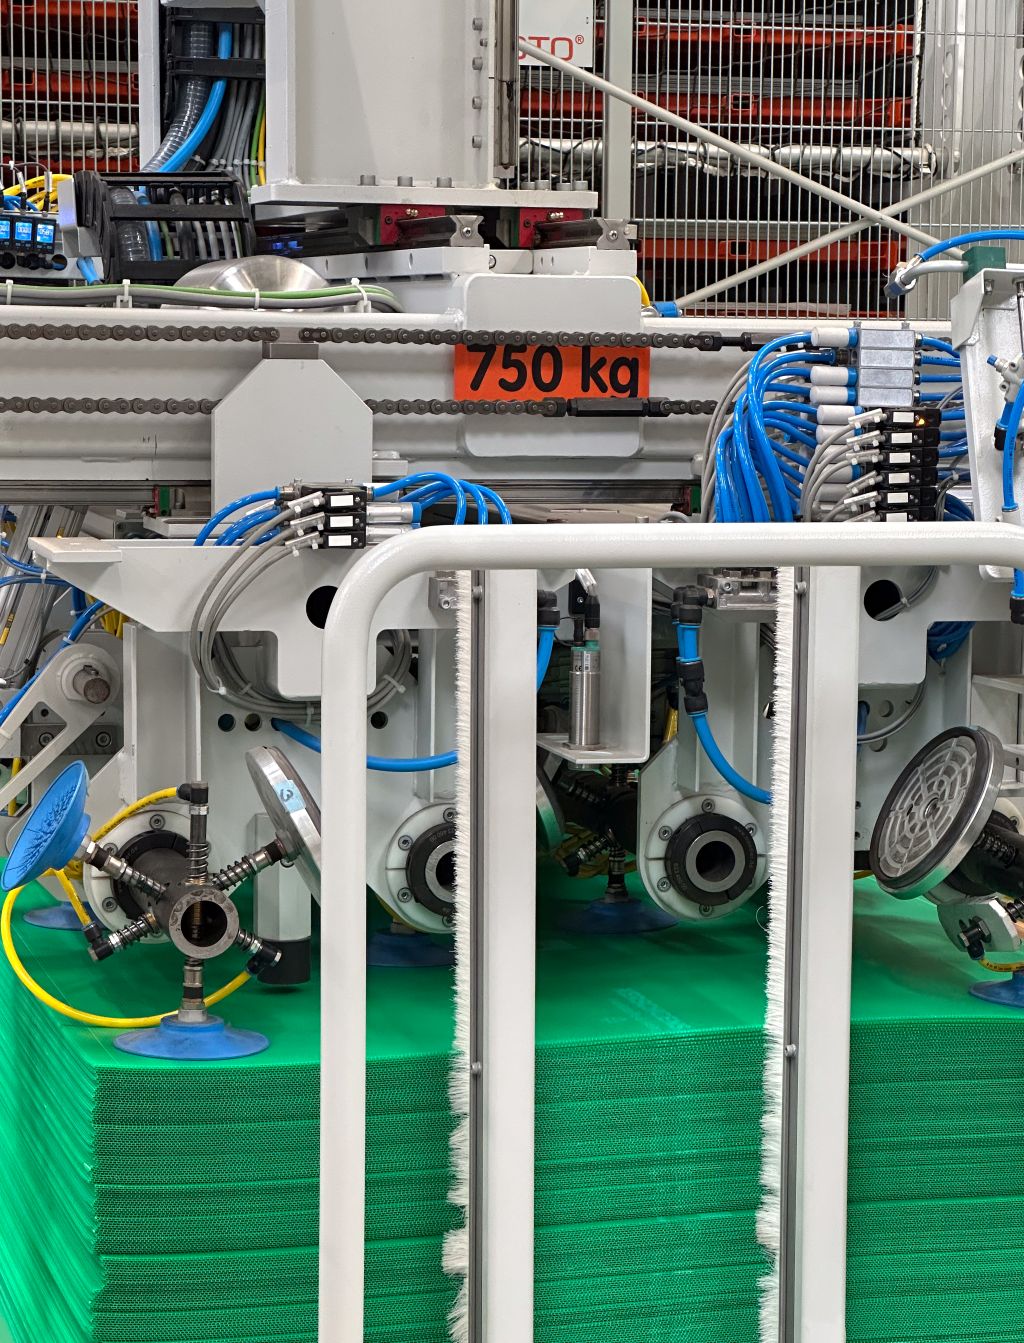
A keleti oldalon a KASTOpick sheet kommissionáló manipulátor a lemezeket szállítópalettákra készíti elő. Ehhez automatikusan kiválasztja a megfelelő szívókat olajos, tiszta vagy struktúrált lemezekhez, és képes a szívósorokat mozgatni, hogy különböző formátumokat lefedjen. A lemezek, különösen az alumíniumból készült lemezek esetében egy elszívó berendezés eltávolítja a papír közbenső rétegeket és aprítja azokat. Egy automatikus közbenső rétegkezelés védi az érzékeny felületeket egy műanyag réteggel. A tétel elválasztásához és csomagolásához a manipulátor fa palettákat és műanyag fedőket biztosít. A fogó a záró kartonokat egy pufferről veszi el és helyezi el a halmon.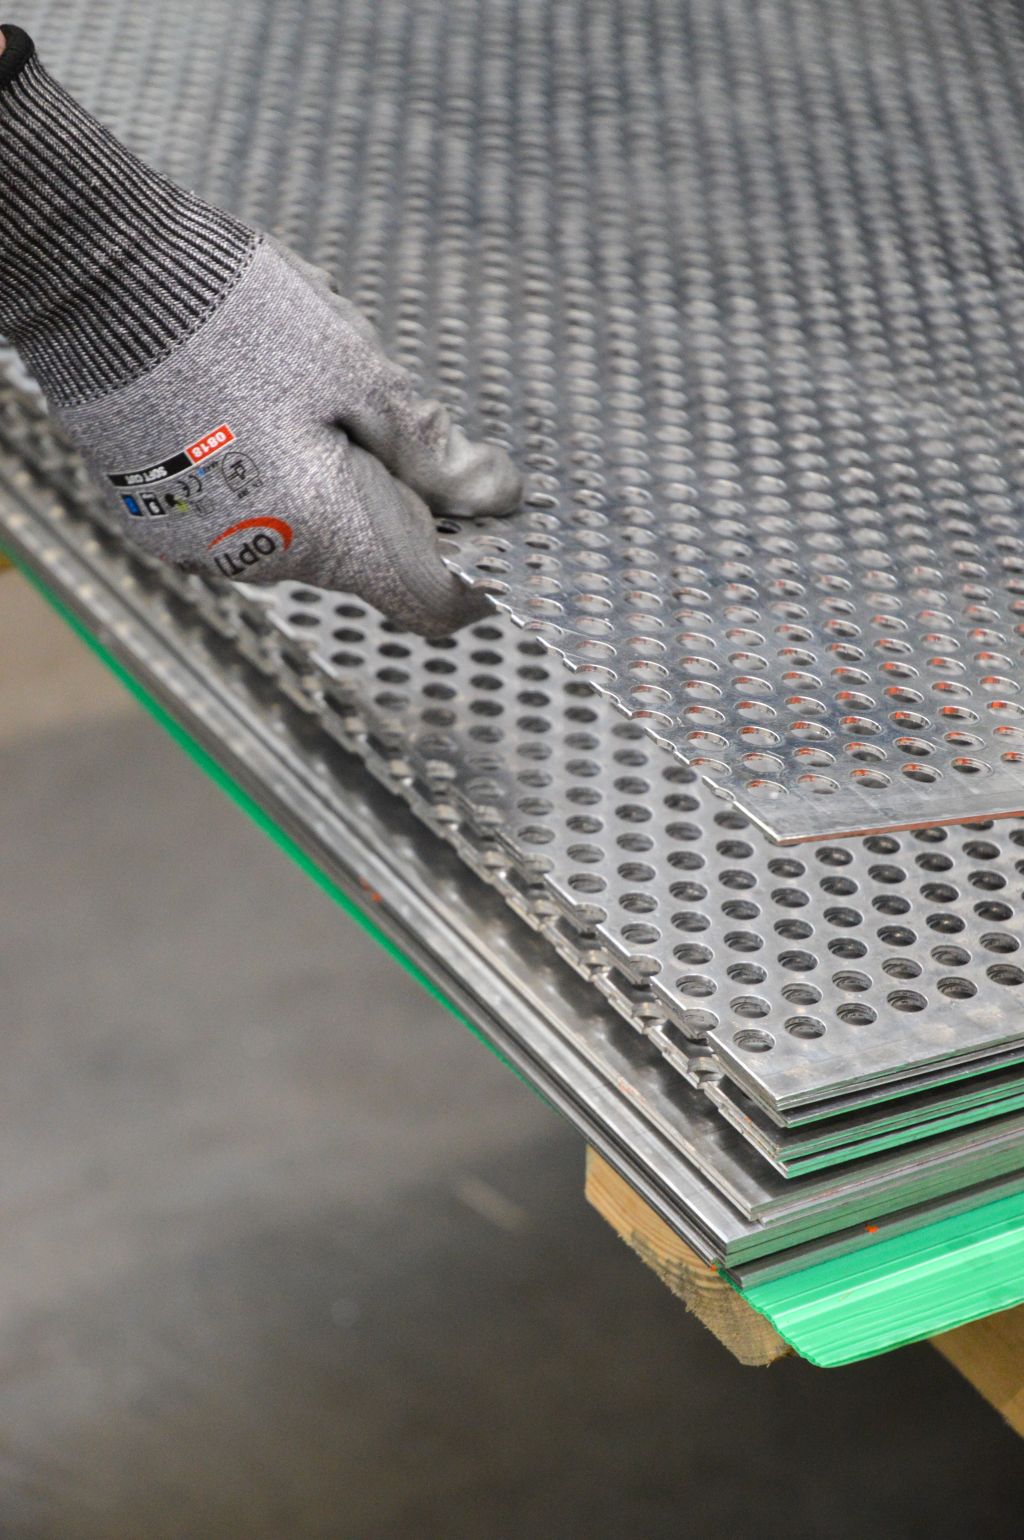
Végül a csomagolási rendszer biztosítja a csomagokat a szállításhoz, a következő címkézést egy robot végzi. Ezt követően a rendszer a kész csomagokat a raktárkimenetre szállítja.
„Az automatizált folyamatok sok fizikai munkát levesznek a vállunkról. Különösen a nehéz és éles élű lemezeket így biztonságosabban lehet kezelni. Ennek köszönhetően több időnk marad olyan feladatokra, ahol a tapasztalatunkra van szükség“ – örül Markus Hess, a gyártási munkatárs.
A lyuklemezek és rácsok esetében Kerschgens tudatosan megőrzi a manuális folyamatot a KASTO raktárrendszeren kívül, mivel a vákuumos szívók nem biztosítanak megbízható fogást. A cég ezért egy kézi állomást alakított ki, amely összekapcsolja a munkafolyamatot az automatikus raktárral.
A KASTOlogic mindkét folyamatot irányít.
A KASTOlogic raktárkezelő rendszere (WMS) kezeli a készleteket, átveszi a megrendelési adatokat, és eldönti, hogy mely anyagok állnak rendelkezésre a feldolgozáshoz vagy a szállításhoz. Ehhez a WMS összekapcsolja a raktározási technológiát a Kerschgens (SHCware) és Carlier (Octoflex) ERP rendszereivel. Ezen kívül a termelés-tervező rendszer, az Oseon is részt vesz. A vágási tervadatok, maradéklemezek és csomagolási előírások is befolyásolják a vezérlést. Az integráció különböző adatáramok összehangolását igényelte. A felületek információt cserélnek a megrendelések előrehaladásáról és a priorizálásról. Ezek visszajelzéseket adnak a maradék darabok és a tételek átadásáról, és integrálják az automatizált lézer- és csomagolási folyamatokat. A KASTOlogic emellett technikai korlátozásokat is észlel: például a lyukacsos lemezek nincsenek engedélyezve lézeres feldolgozásra.
„Az egyik erősségünk a gyártófüggetlen feldolgozó gépek csatlakoztatása” – mondja Toni Schippel, a KASTO projektvezetője. „A Kerschgensnél végzett projekt megmutatja, hogyan tudunk különböző rendszereket összekapcsolni, és biztosítani a folyamatos adatcserét a raktár, a feldolgozás és a csomagolás között.”
A WMS emellett a csomagolás optimalizálását is végzi: Egy saját fejlesztésű algoritmus számítja ki a csomagegységek optimális összeállítását. A szoftver figyelembe veszi a fizikai korlátozásokat és az ügyfélspecifikus követelményeket. A munkatársaknak nem kell több helyről összeszedniük az anyagot és a megrendeléseket. A KASTOlogic a szükséges információkat és a megfelelő anyagot a megfelelő helyen biztosítja.
Az új berendezéssel a Kerschgens összekapcsolja a raktárat, a termelést és a szállítást. Két különálló folyamatot kapcsol össze: az anyag biztosítását a lézeres feldolgozáshoz és a szállítási komissiózást közvetlenül a lemezraktárból. Felix Herbort ügyvezető számára ez a döntő előny:
„Az új megoldással bővítjük a lemezfeldolgozást anélkül, hogy minden további anyagáramot manuálisan kellene megszerveznünk.” A tervezés egyben a jelenlegi igényeken túl is terjed. Ennek köszönhetően a fémkereskedő szükség esetén bármikor bővítheti a raktárkapacitást, mivel már előre gondoskodtak egy lehetséges bővítésről.
Kapcsolat: