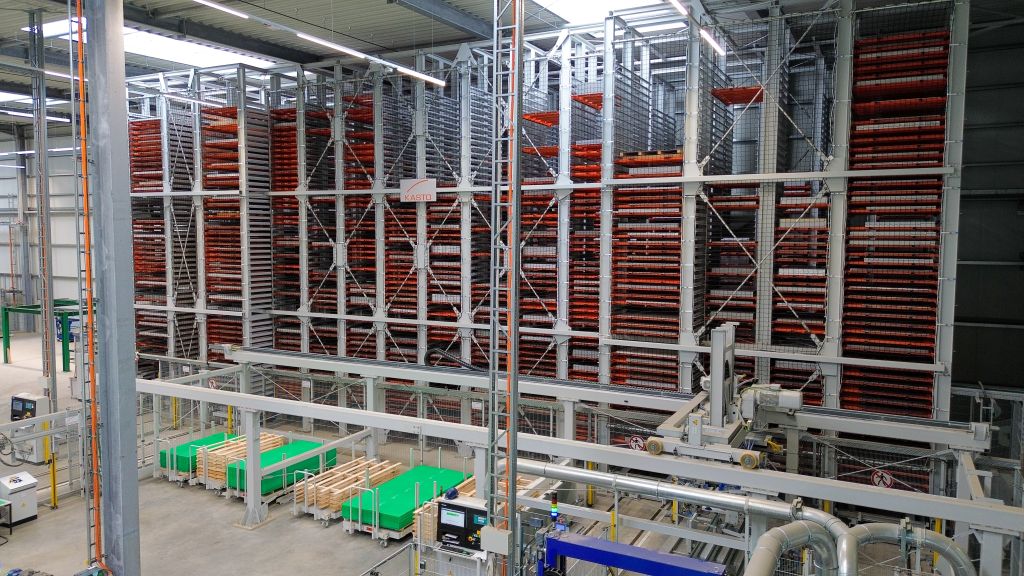
(Autor: Petra März) Kerschgens automatyzuje dwa kluczowe procesy logistyki blach: przygotowanie materiału do cięcia laserowego oraz indywidualne kompletowanie zamówień dla klientów. Umożliwia to zintegrowany system: magazyn blach UNILINE, manipulator blach KASTOpick sheet oraz system zarządzania magazynem KASTOlogic wspierają składowanie, przepływ materiałów, produkcję oraz kompletację, co redukuje wysiłek manualny.
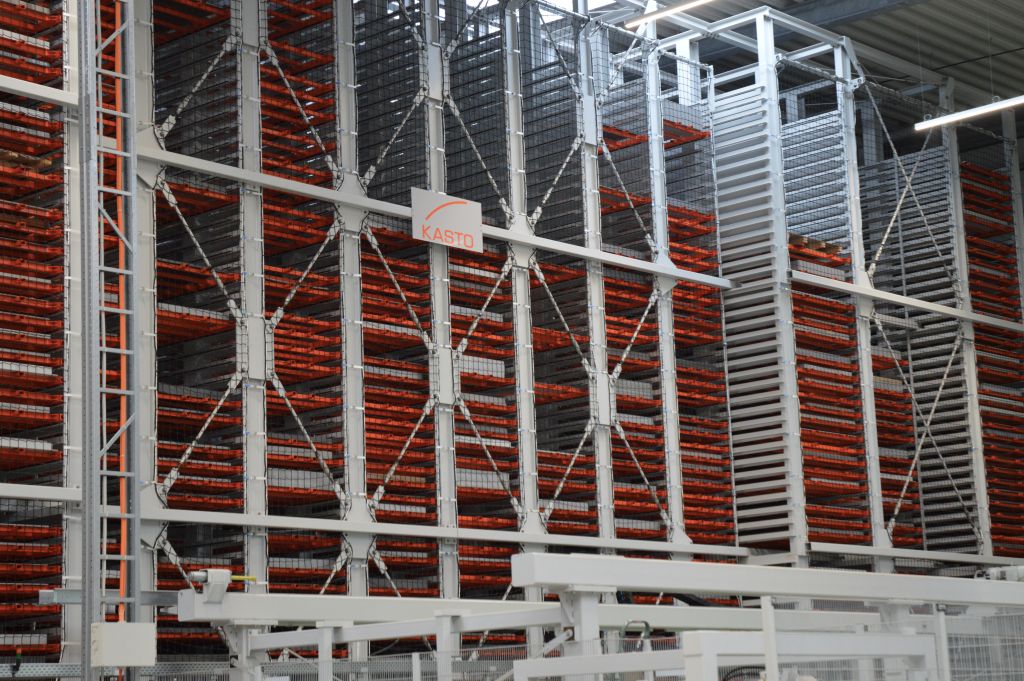
Białe stalowe ramy, pomarańczowe palety i starannie oznaczone ścieżki: Nowa hala w lokalizacji Kerschgens w Stolbergu koło Akwizgranu sprawia wrażenie spokojnej i uporządkowanej. W wąskiej alejce systemu składowania UNILINE urządzenie do obsługi regałów (RBG) podjeżdża do nośnika ładunku i przynosi stos blach do stacji przekazania przy bramie rolowanej. Za nim manipulator próżniowy podnosi pojedynczą blachę i przekazuje ją do maszyny do cięcia laserowego.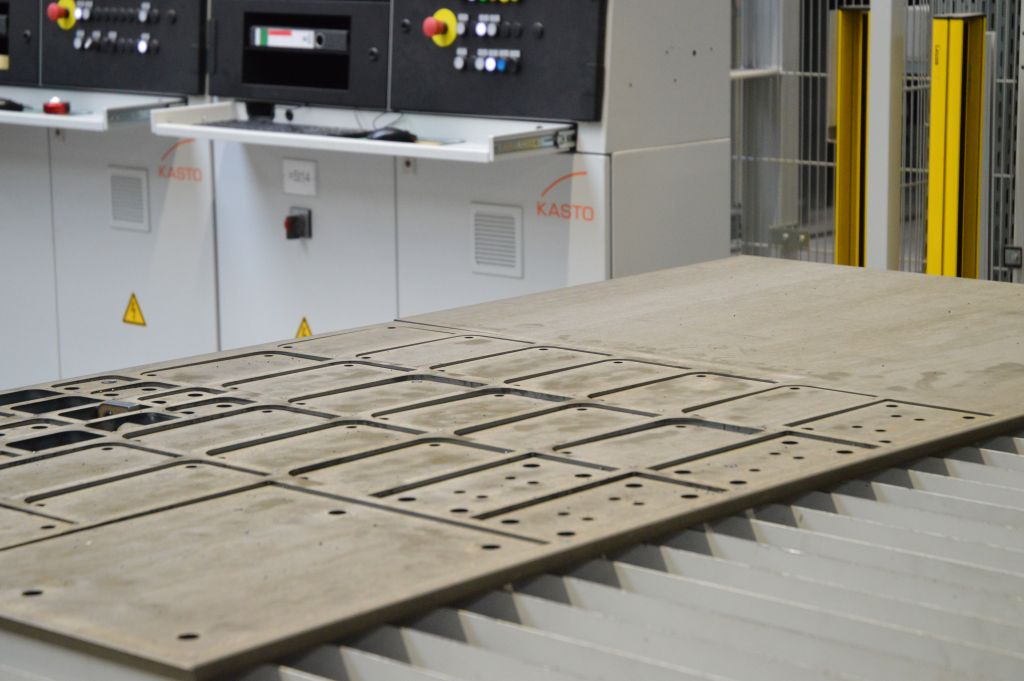
Jazda, podnoszenie, chwytanie, odkładanie – każdy ruch podąża za ustalonym rytmem. Przepływ materiału do cięcia laserowego kończy się na stacji wyładunkowej: manipulator zgrzebłowy odkłada tam obrabiane części. Oddzielnie manipulator KASTOpick sheet kompletuję zamówienia wysyłkowe bezpośrednio z magazynu blach na stronie wschodniej.
Rodzinna firma Kerschgens Werkstoffe & Mehr GmbH obchodzi w 2026 roku swoje 150-lecie.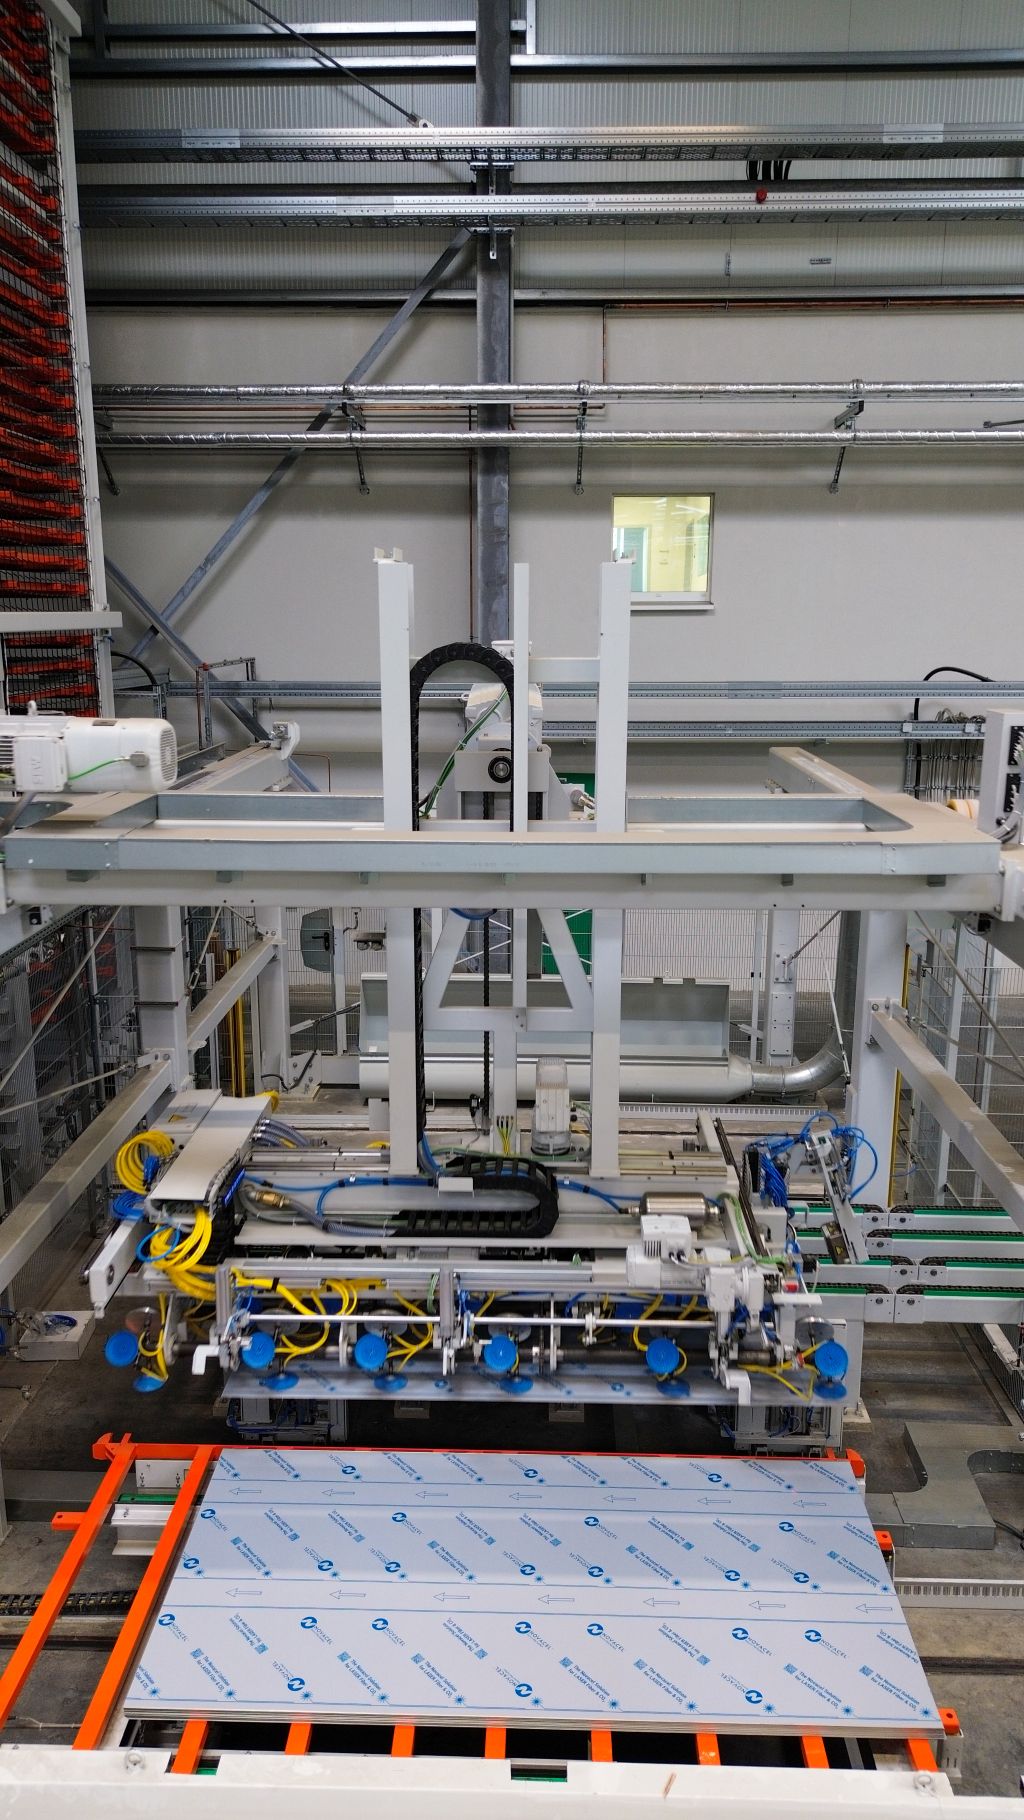
W siedzibie głównej w Stolbergu koło Akwizgranu oraz w lokalizacji w Bitburgu firma zatrudnia łącznie około 220 pracowników. Dostarcza między innymi dla przemysłu stalowego i metalowego, budownictwa oraz innych obszarów przemysłu przetwórczego metali stal, stal nierdzewną i metale kolorowe. Pod marką Carlier Kerschgens łączy swoje know-how w obróbce blach i montażu zespołów, od planowania i konstrukcji po gotowy produkt. W zakres usług wchodzą między innymi technika laserowa CNC, formowanie, spawanie i obróbka powierzchni, a także zapewnienie jakości i logistyka.
Krótkie drogi, wysoka pojemność
Aby stać się bardziej efektywnym, Kerschgens zaplanował budowę hali 2 o powierzchni 12 000 metrów kwadratowych. Firma chciała zlikwidować trzy zewnętrzne magazyny i skonsolidować swoje procesy obróbcze w jednym miejscu. Przed uruchomieniem UNILINE pracownicy musieli najpierw szukać materiału, przetransportować go wózkiem widłowym do maszyny obróbczej i tam ręcznie umieścić. Po cięciu następowały kolejne ręczne kroki transportowe i komisjonerskie. Taki przebieg działań angażował personel, wydłużał czas przygotowania i zwiększał ryzyko urazów przy obsłudze ostrych blach. „KASTO od 2008 roku zawsze przekonywał nas swoją kompetencją i indywidualnymi rozwiązaniami. Dzięki UNILINE kontynuujemy tę udaną współpracę,” podkreśla dyrektor generalny Felix Herbort.
Automatyczne magazyn UNILINE rozpoczęło działalność w styczniu 2026 roku. Oferuje 1.734 miejsca na blachy i blachy perforowane ze stali, stali nierdzewnej i aluminium w rozmiarach od małych do dużych. Grubości wahają się od 0,5 do 20 milimetrów. Kerschgens przygotował fundament nowego magazynu blachowego z myślą o późniejszej rozbudowie o około 1.000 miejsc.
Jedno magazyn, dwa kierunki przepływu materiałów
Rozwiązania w zakresie przepływu materiałów od KASTO uzupełniają procesy związane z UNILINE: Dostarczone pakiety blach są na stole rozładunkowym oddzielane od palety drewnianej i przygotowywane do składowania. Dzięki hydraulicznemu urządzeniu centrowemu stos można dokładnie wyrównać, położyć na przeznaczonej palecie i wprowadzić do magazynu przez stację długości. RBG przejmuje nośnik ładunku i przemieszcza pakiet do magazynu.
UNILINE ma stacje wyjściowe po obu długich stronach. Stamtąd prowadzą dwa oddzielne przepływy materiałów – załadunek laserowy i komisjonowanie wysyłek.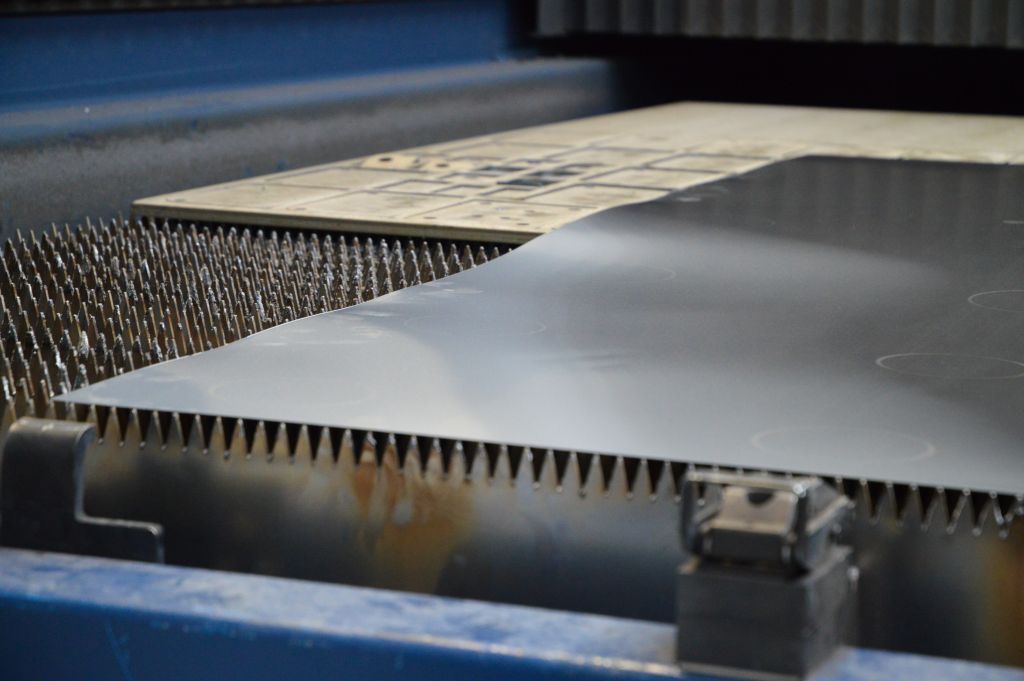
Po stronie zachodniej UNILINE zaopatruje maszynę do cięcia laserowego w sąsiedniej hali produkcyjnej. W tym celu wózek podłużny wyjeżdża przez bramę rolowaną z magazynu i ustawia stos pod trasą transportową. Manipulator z podłączeniem do maszyny oddziela płyty i przekazuje je do zmiennika palet maszyny obróbczej. Po zakończeniu cięcia manipulator z zębami chwyta obrabiane elementy i odkłada je w strefie docelowej.
„Blachy są automatycznie transportowane z magazynu do cięcia laserowego i mogą być tam konfekcjonowane bez dodatkowych ręcznych kroków“, podsumowuje Felix Herbort przebieg procesu.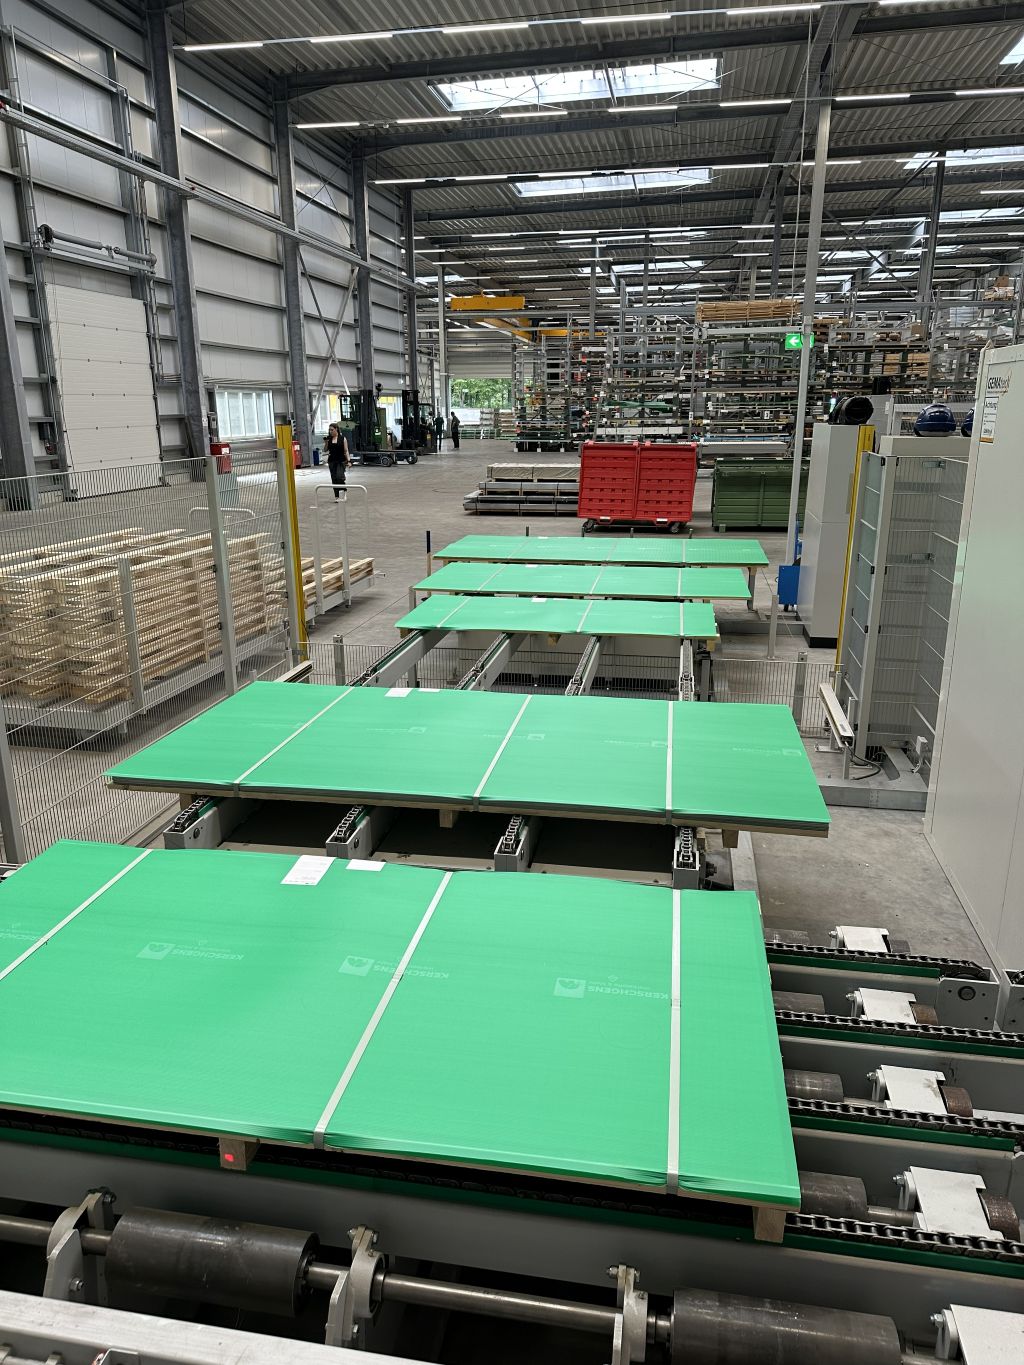
Kompletacja wysyłkowa bezpośrednio z magazynu blach.
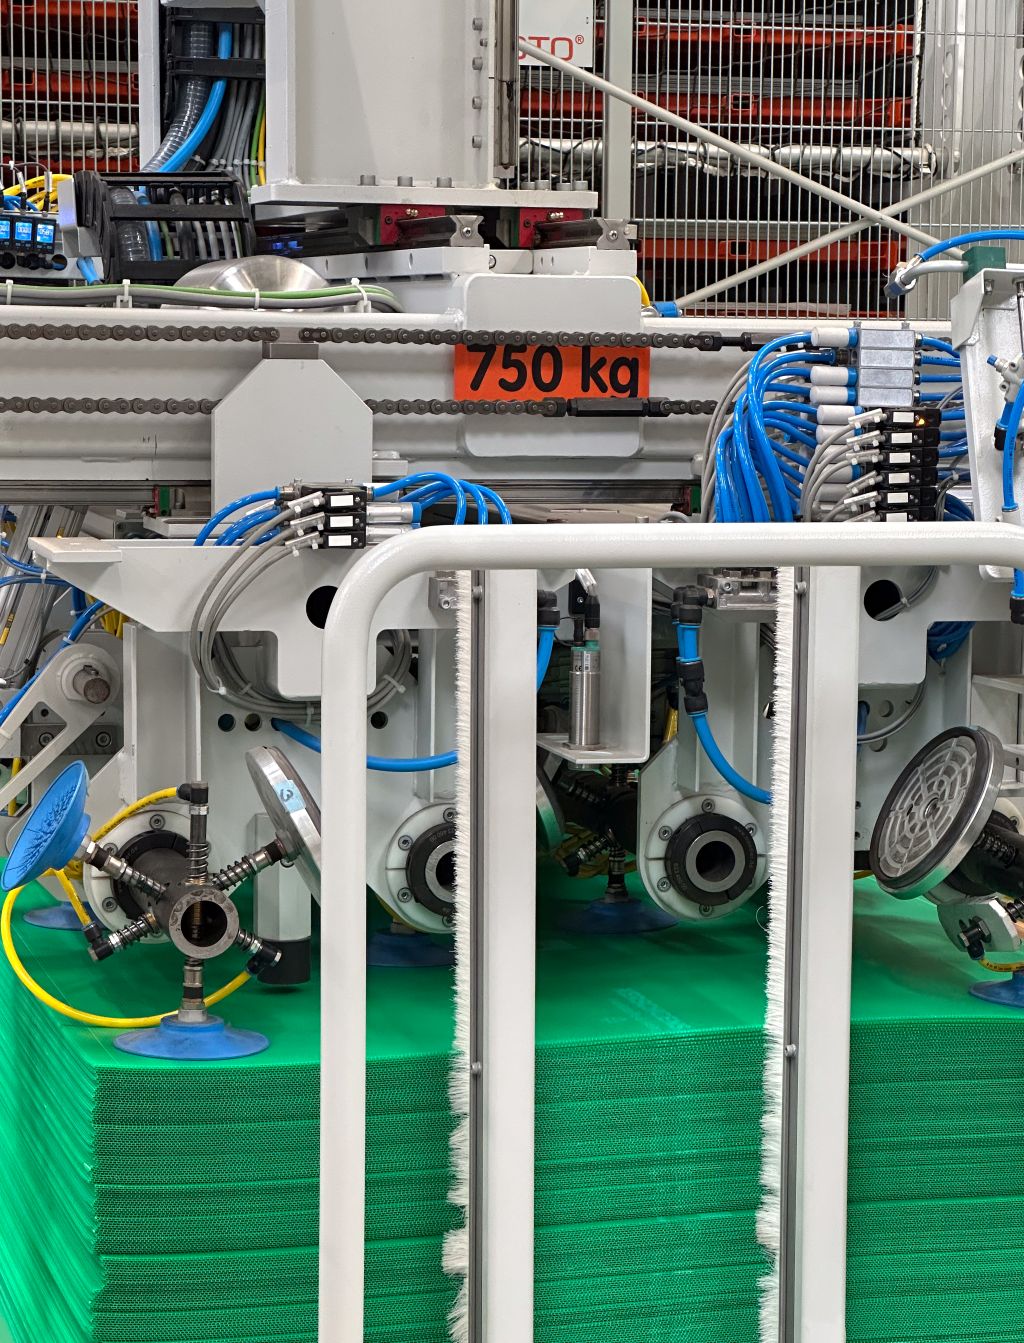
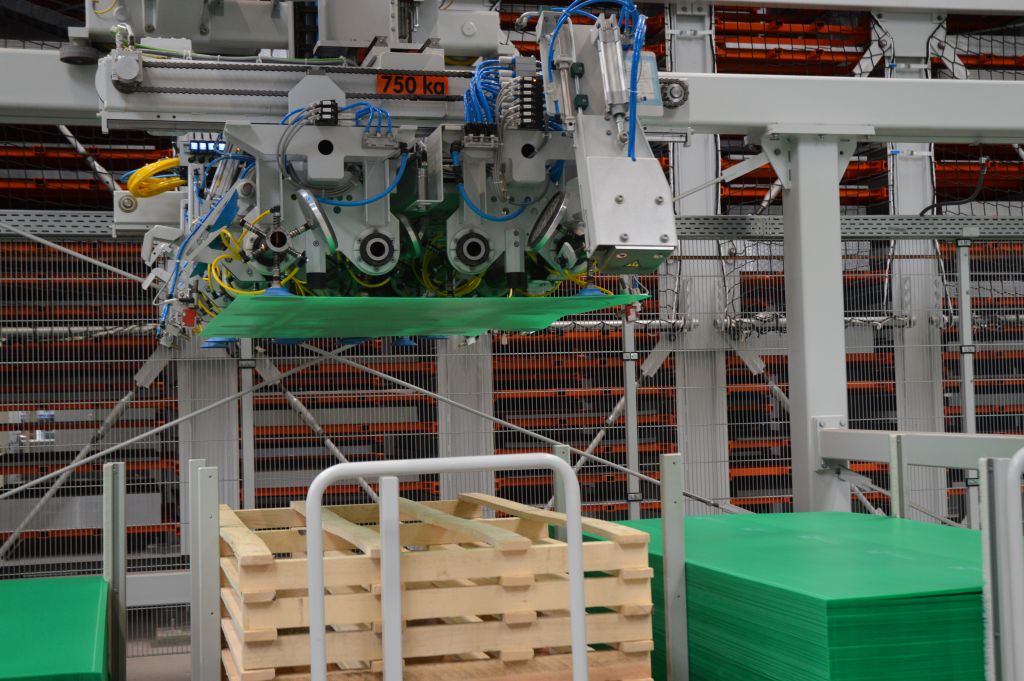
Po stronie wschodniej manipulator komisjonujący KASTOpick sheet przygotowuje blachy na paletach wysyłkowych. W tym celu automatycznie wybiera odpowiednie ssawki do blach olejowych, czystych lub strukturalnych i może przesuwać rzędy ssawków, aby pokryć różne formaty. W przypadku blach, szczególnie aluminiowych, system odciągowy usuwa papierowe przekładki i je rozdrabnia. Automatyczne zarządzanie przekładkami chroni delikatne powierzchnie za pomocą warstwy plastikowej. Do oddzielania partii i pakowania manipulator przygotowuje palety drewniane i plastikowe pokrywy. Chwytak pobiera kartony końcowe z bufora i umieszcza je na stosie.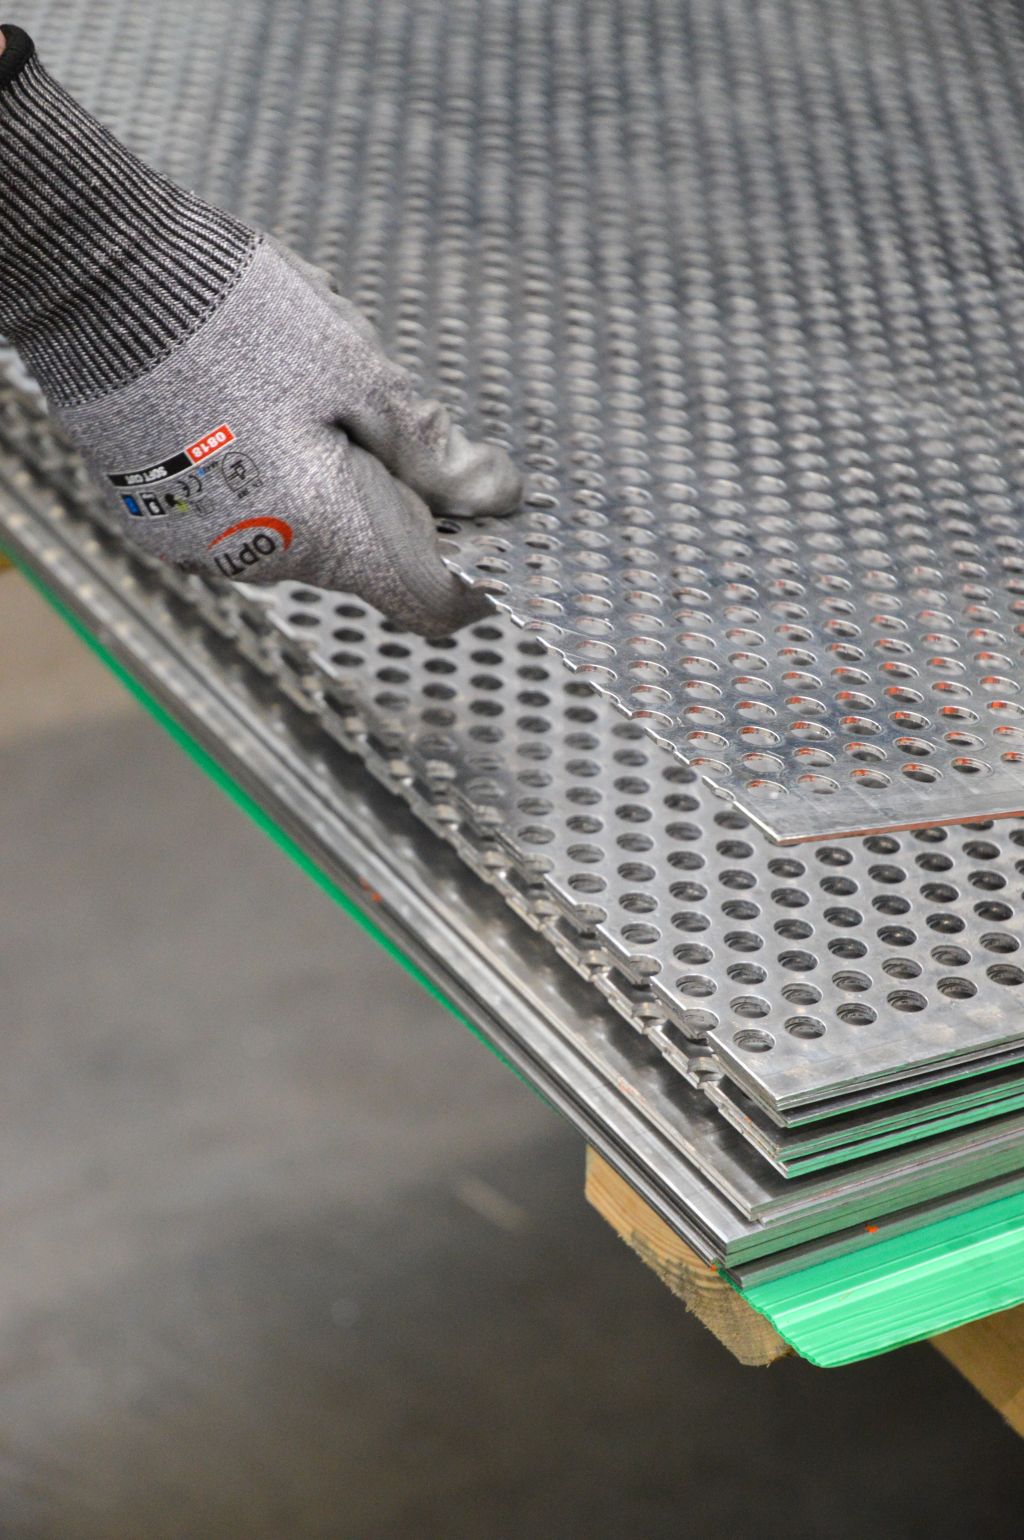
W końcu system bandujący zabezpiecza paczki do wysyłki, a następnie etykietowanie przejmuje robot. Potem system transportuje gotowe paczki do wyjścia towarowego.
„Zautomatyzowane procesy odciążają nas od wielu prac fizycznych. Szczególnie ciężkie i ostre blachy można w ten sposób bezpieczniej obsługiwać. Dzięki temu mamy więcej czasu na zadania, w których nasza wiedza i doświadczenie są potrzebne“, cieszy się pracownik produkcji Markus Hess.
W przypadku blach perforowanych i siatek Kerschgens świadomie utrzymuje ręczny proces poza systemem magazynowym KASTO, ponieważ nie można ich bezpiecznie chwytać za pomocą chwytaków próżniowych. Firma zainstalowała w tym celu stację ręczną, która łączy ten krok roboczy z automatycznym magazynem.
KASTOlogic steruje obiema drogami procesowymi.
System zarządzania magazynem (WMS) KASTOlogic zarządza zapasami, przejmuje dane zamówień i decyduje, który materiał jest gotowy do obróbki lub wysyłki. W tym celu WMS łączy technologię magazynową z systemami ERP Kerschgens (SHCware) i Carlier (Octoflex). Dodatkowo wchodzi w grę system planowania produkcji Oseon. Do zarządzania włączane są również dane dotyczące planów cięcia, pozostałe arkusze i wymagania dotyczące pakowania. Integracja wymagała uzgodnienia różnych przepływów danych. Interfejsy wymieniają informacje o postępie zamówienia i priorytetyzacji. Odzwierciedlają one zwroty pozostałych elementów oraz przekazy partii i integrują zautomatyzowane procesy laserowe i pakowania. KASTOlogic rozpoznaje również techniczne blokady: blachy perforowane nie są na przykład dopuszczone do obróbki laserowej.
„Jedną z naszych mocnych stron jest niezależne od producenta połączenie maszyn obróbczych”, wyjaśnia Toni Schippel, kierownik projektu w KASTO. „Projekt w Kerschgens pokazuje, jak łączymy różne systemy i zapewniamy ciągłą wymianę danych między magazynem, obróbką a pakowaniem.”
WMS przejmuje również optymalizację pakowania: specjalnie opracowany algorytm oblicza optymalne zestawienie jednostek pakowych. Oprogramowanie uwzględnia ograniczenia fizyczne i wymagania specyficzne dla klienta. Pracownicy nie muszą już zbierać materiałów i zamówień w różnych miejscach. KASTOlogic dostarcza potrzebne informacje i odpowiedni materiał w odpowiednim miejscu.
Dzięki nowej instalacji Kerschgens łączy magazyn, produkcję i wysyłkę. Łączy dwa oddzielne procesy: przygotowanie materiału do obróbki laserowej i komisjonowanie wysyłek bezpośrednio z magazynu blach. Dla dyrektora zarządzającego Felixa Herborta to kluczowa zaleta:
„Dzięki nowemu rozwiązaniu rozszerzamy obróbkę blach, nie musząc ręcznie organizować dodatkowego przepływu materiału.” Planowanie sięga jednocześnie poza bieżące potrzeby. Dzięki temu dealer metali może w razie potrzeby w każdej chwili zwiększyć pojemność magazynową, ponieważ już przewidziano możliwość rozbudowy.
Kontakt: