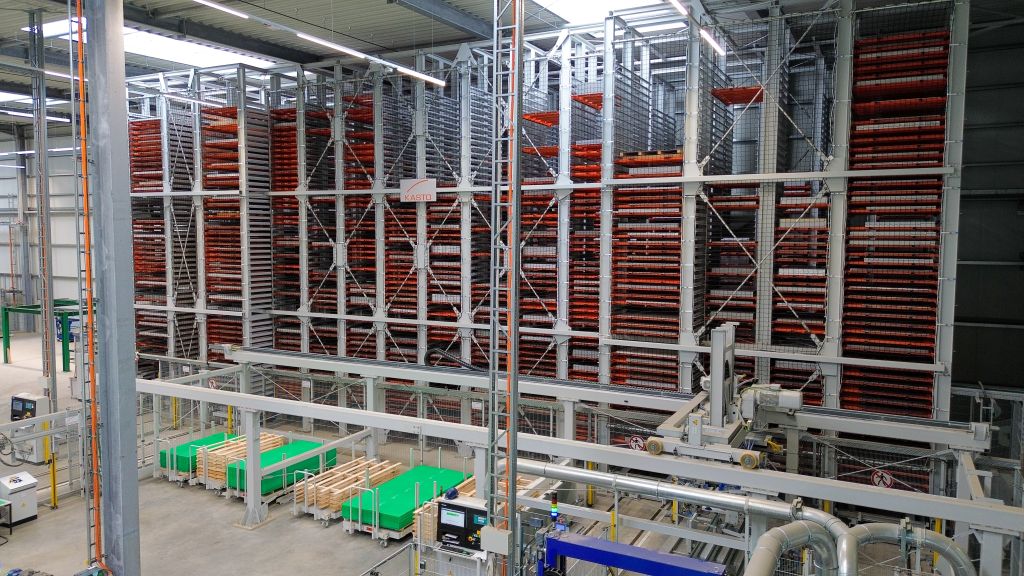
(Від Петри Мерц) Kerschgens автоматизує два центральні процеси логістики листового металу за допомогою рішень KASTO: підготовка матеріалів для лазерного різання та індивідуальна комплектація відправлень для клієнтів. Це стало можливим завдяки мережевій установці: склад листового металу UNILINE, маніпулятор листового металу KASTOpick та система управління складом KASTOlogic підтримують зберігання, матеріальний потік, виробництво, а також комплектацію, що знижує ручні витрати.
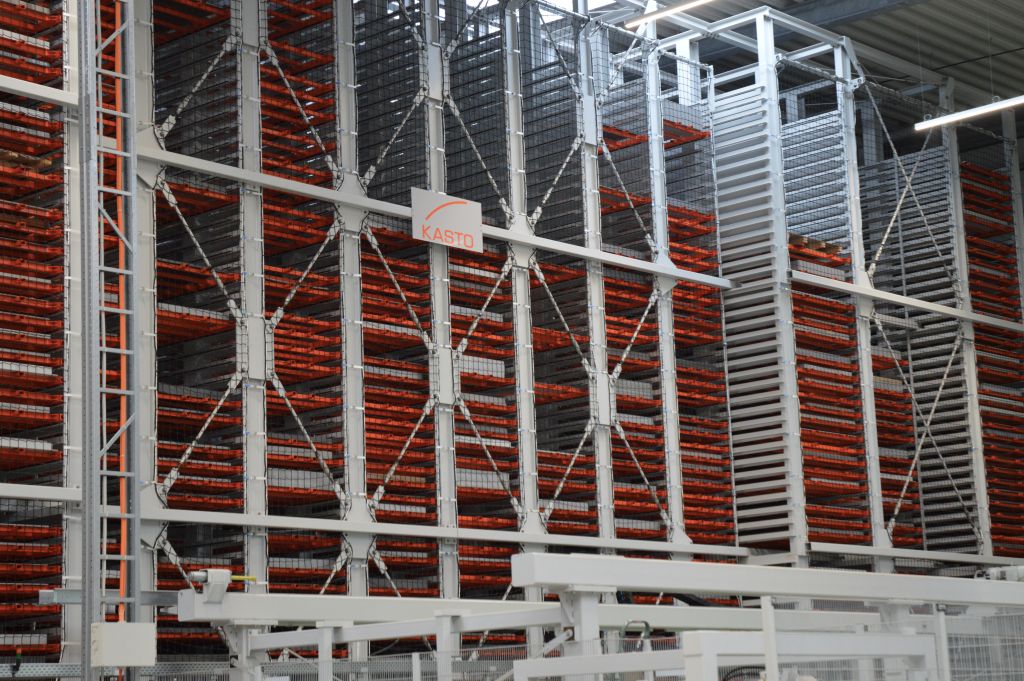
Білі сталеві рами, помаранчеві піддони та чітко позначені шляхи: новий зал на майданчику Kerschgens у Стольберзі поблизу Ахена виглядає спокійно та впорядковано. У вузькому проході довгого складу UNILINE вантажопідйомник (RBG) під'їжджає до вантажного контейнера і доставляє стопку листів до станції передачі біля роликових воріт. За цим процесом вакуумний маніпулятор підбирає один лист і передає його лазерному різальному верстату.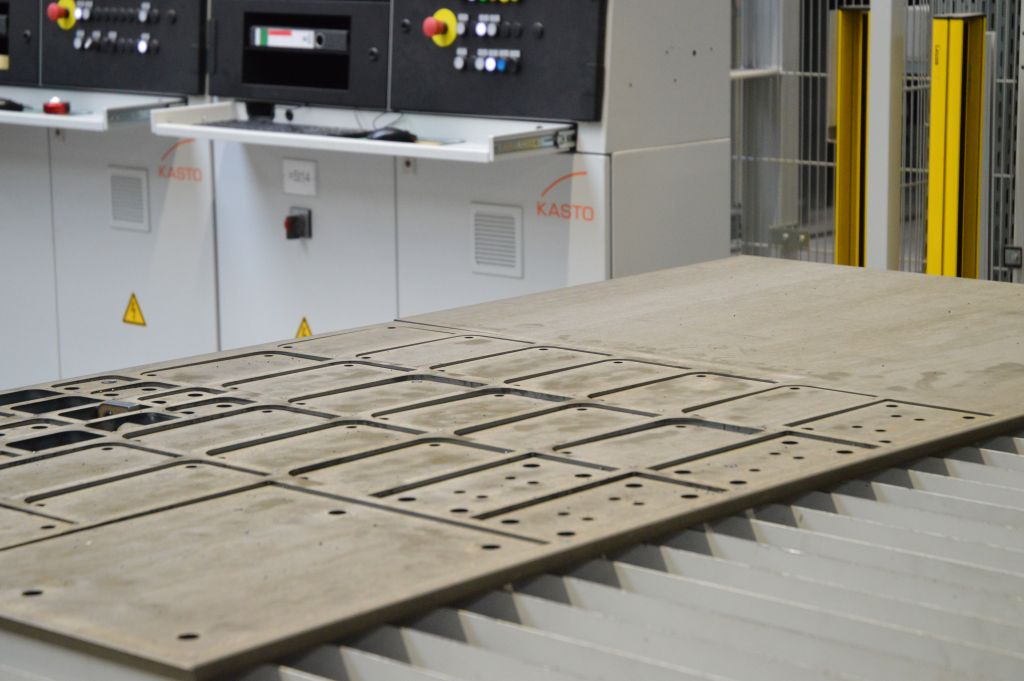
Їздити, піднімати, хапати, класти – кожен рух слідує певному ритму. Потік матеріалів до лазерного різання закінчується на станції вивантаження: маніпулятор-решітка кладе там оброблені частини. Окремо від цього маніпулятор KASTOpick sheet комплектує на східній стороні замовлення на відправлення безпосередньо зі складу листового металу.
Сімейна компанія Kerschgens Werkstoffe & Mehr GmbH святкує своє 150-річчя у 2026 році.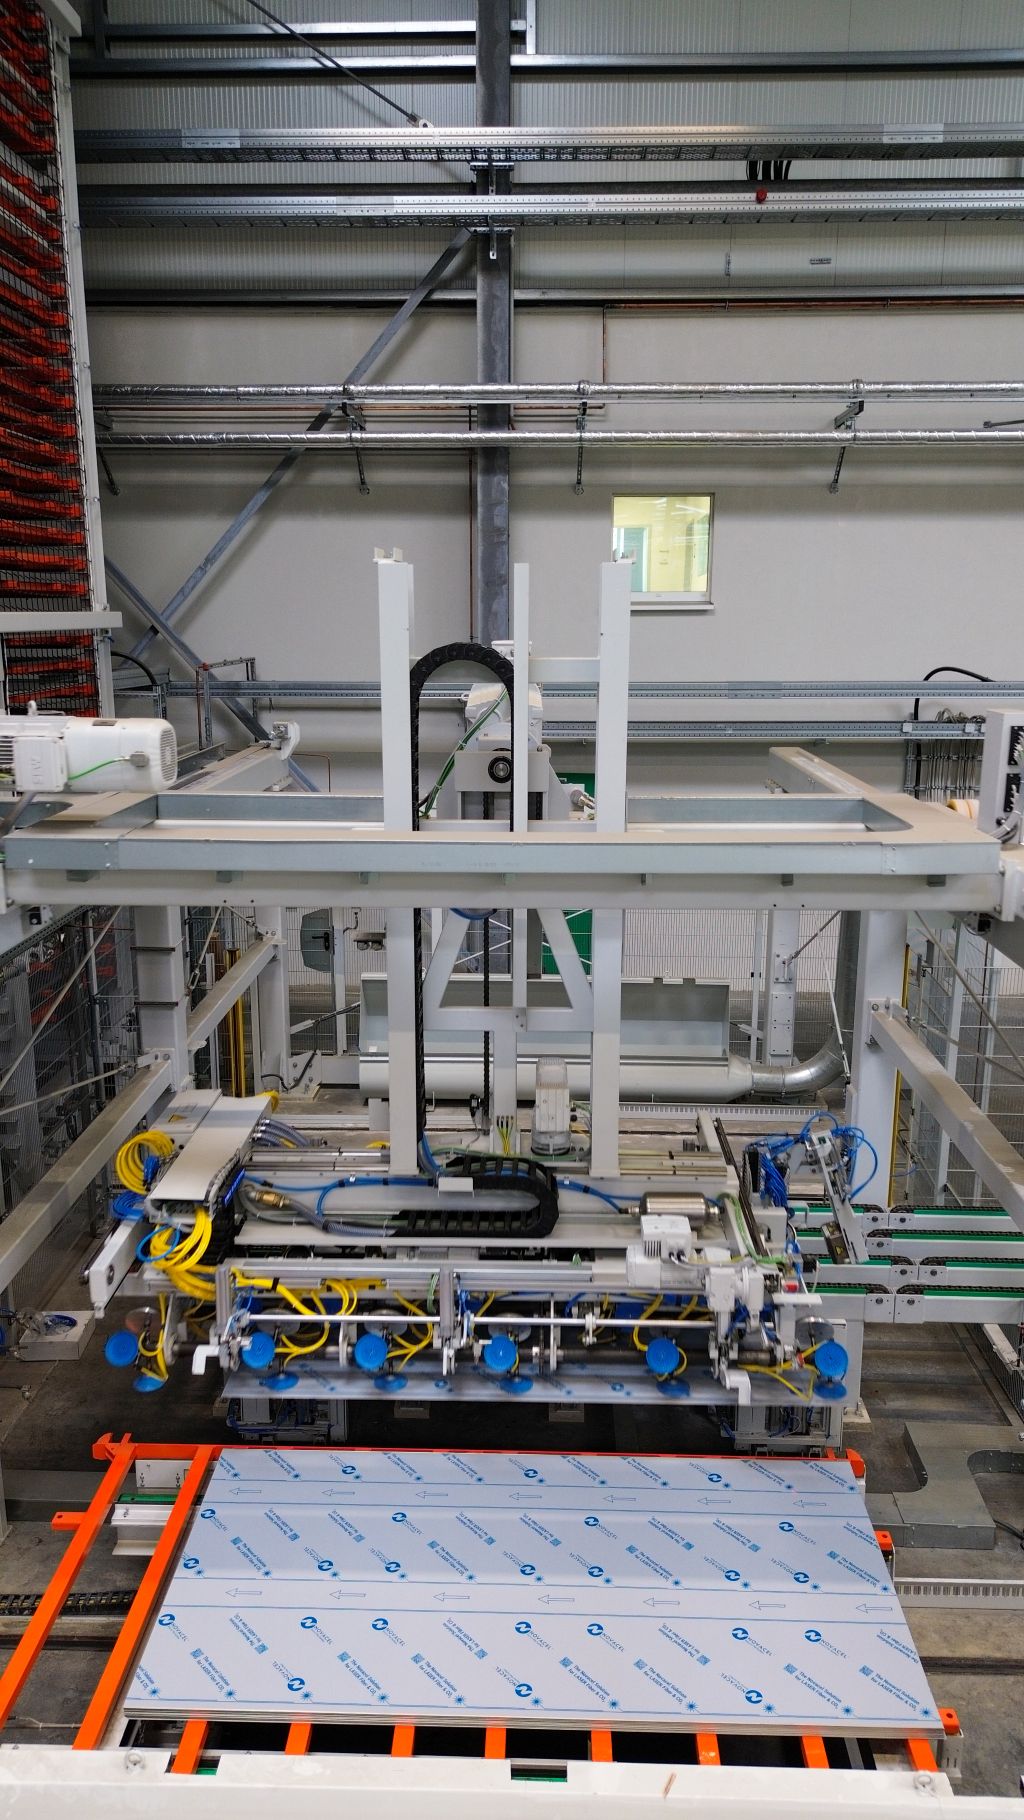
На головному офісі в Стольберзі поблизу Аахена, а також на підприємстві в Бітбурзі компанія має в загальному близько 220 співробітників. Вона постачає, зокрема, сталеливарній та металургійній промисловості, машинобудуванню, будівельній галузі та іншим секторам обробної металургії сталь, нержавіючу сталь та кольорові метали. Під брендом Carlier компанія Kerschgens об'єднує свій досвід у обробці листового металу та складанні вузлів від планування та проектування до готового до монтажу продукту. До спектру послуг входять, зокрема, CNC-лазерна техніка, формування, зварювання та обробка поверхні, а також контроль якості та логістика.
Короткі шляхи, висока місткість
Щоб стати ефективнішими, Кершгенс спланував будівництво зали 2 площею 12 000 квадратних метрів. Компанія хотіла закрити три зовнішні склади та зосередити свої обробні процеси в одному місці. Перед введенням в експлуатацію UNILINE співробітникам спочатку доводилося шукати матеріал, доставляти його за допомогою підйомного обладнання до обробної машини та вручну укладати. Після різання слідували ще кілька етапів ручного транспортування та комплектації. Цей процес вимагав залучення персоналу, подовжував час підготовки та підвищував ризик травм під час роботи з гострокраями листами. «KASTO з 2008 року завжди вражав нас своєю компетентністю та індивідуальними рішеннями. З UNILINE ми продовжуємо цю успішну співпрацю», - підкреслює директор Фелікс Герборт.
Автоматичний склад UNILINE розпочав роботу в січні 2026 року. Він пропонує 1.734 місця для листів і перфорованих листів з сталі, нержавіючої сталі та алюмінію розміром від малих до великих форматів. Товщина варіюється від 0,5 до 20 міліметрів. Компанія Kerschgens підготувала фундамент нового складу листів одразу для подальшого розширення приблизно на 1.000 місць.
Один склад, два напрямки матеріального потоку
Рішення з матеріального потоку від KASTO доповнюють процеси навколо UNILINE: Доставлені пакети листового металу відокремлюються від дерев'яної палети на розпаковувальному столі та готуються до зберігання. Завдяки гідравлічному центрувальному пристрою стопка може бути точно вирівняна, покладена на передбачену палету та заїжджати в склад через довгий стан. RBG бере на себе вантажний контейнер і доставляє пакет у склад.
UNILINE має вихідні станції з обох боків. Звідти йдуть два окремі потоки матеріалів – лазерна подача та комплектація відправлень.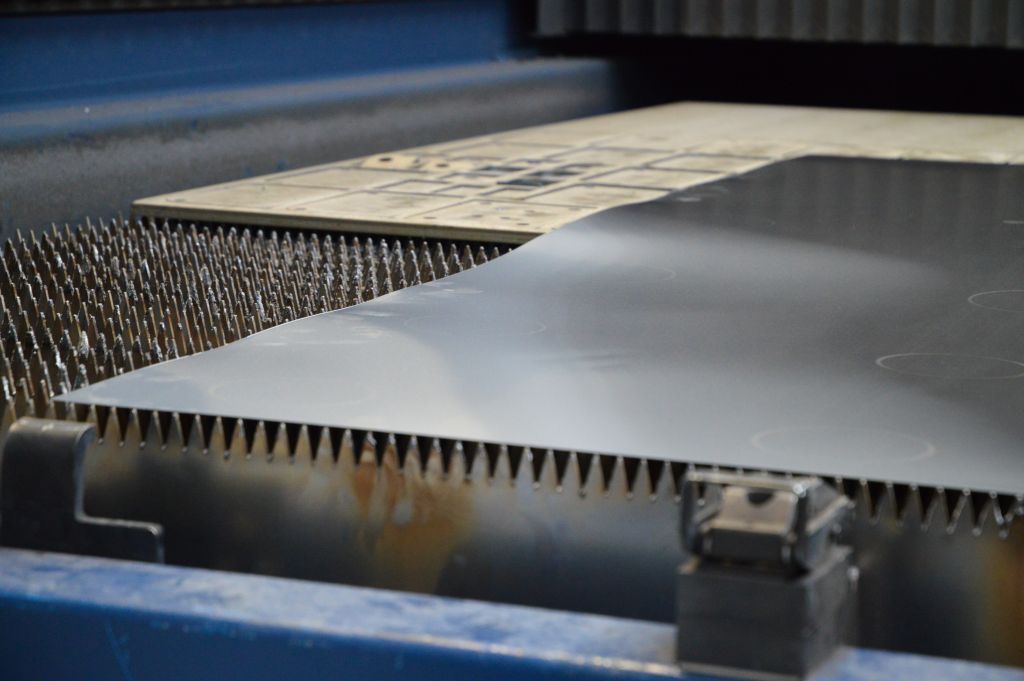
На західній стороні UNILINE постачає лазерний різак у сусідньому виробничому залі. Для цього поздовжній візок виїжджає через рольставню зі складу і розміщує стопку під конвеєрною лінією. Маніпулятор з підключенням до машини відокремлює пластини і передає їх на змінник піддонів обробної машини. Після виконання різання гребеневий маніпулятор захоплює оброблені деталі і кладе їх на цільову станцію.
„Листи автоматично транспортуються зі складу до лазерного різання і можуть бути там без додаткових ручних кроків безпосередньо сконфігуровані“, підсумовує Фелікс Херборт процес.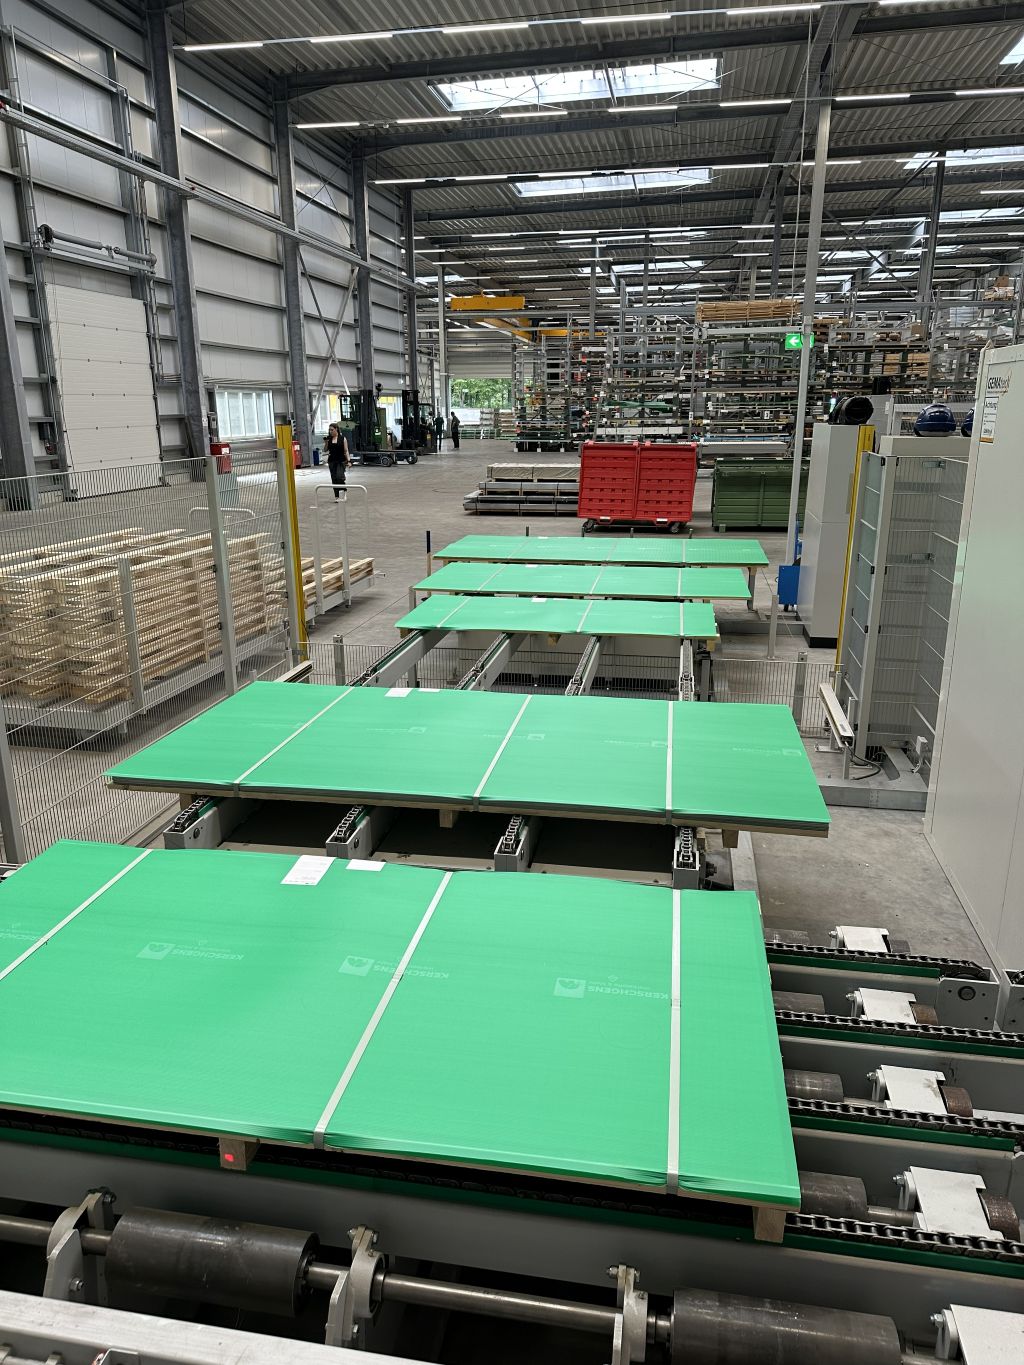
Відвантаження безпосередньо з металевого складу
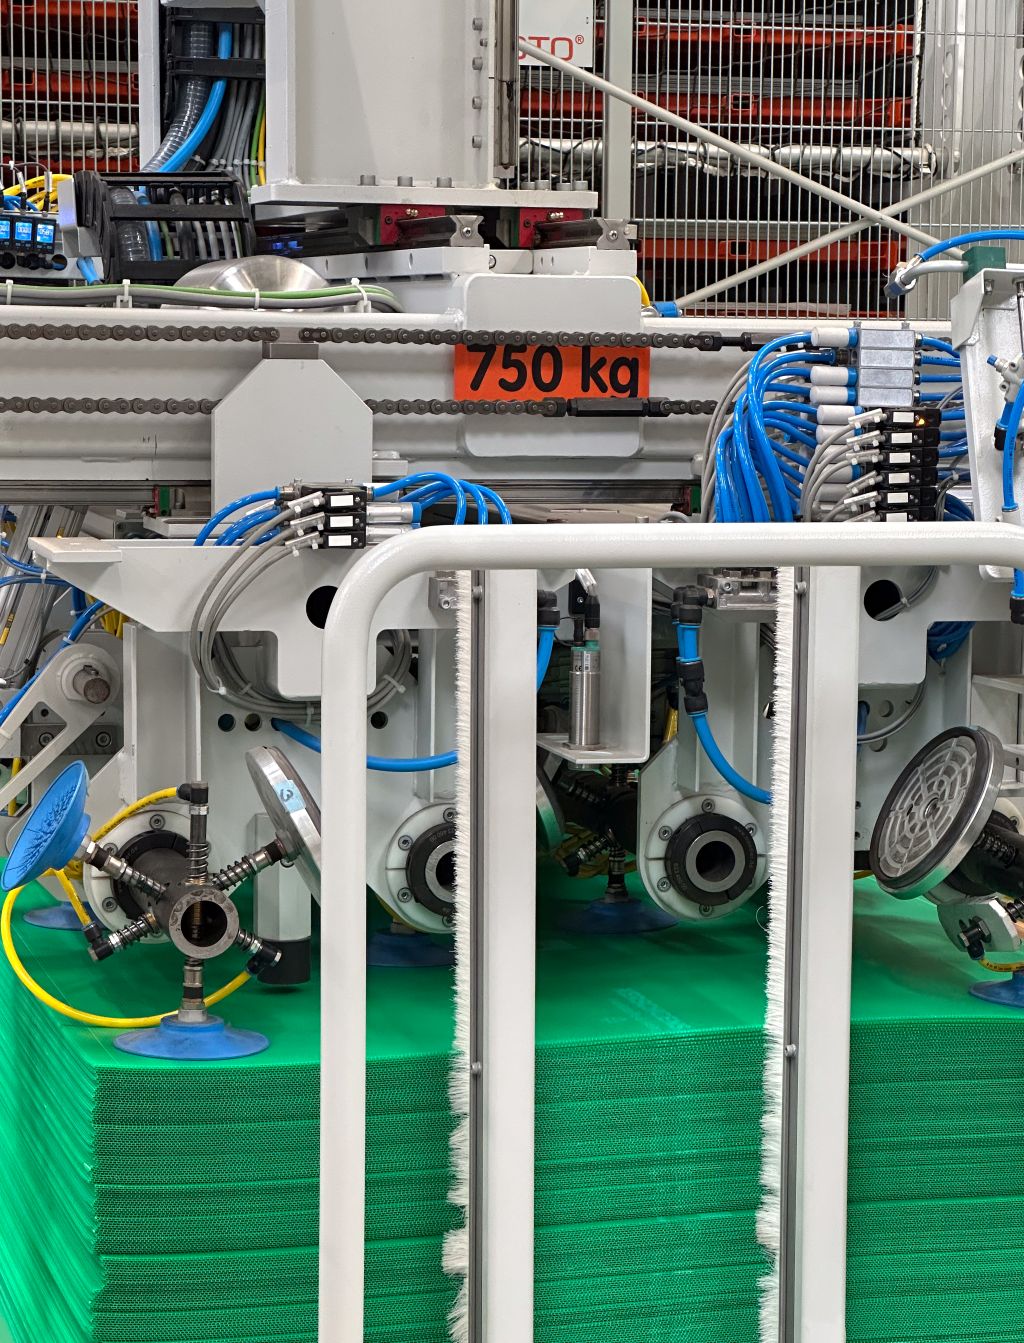
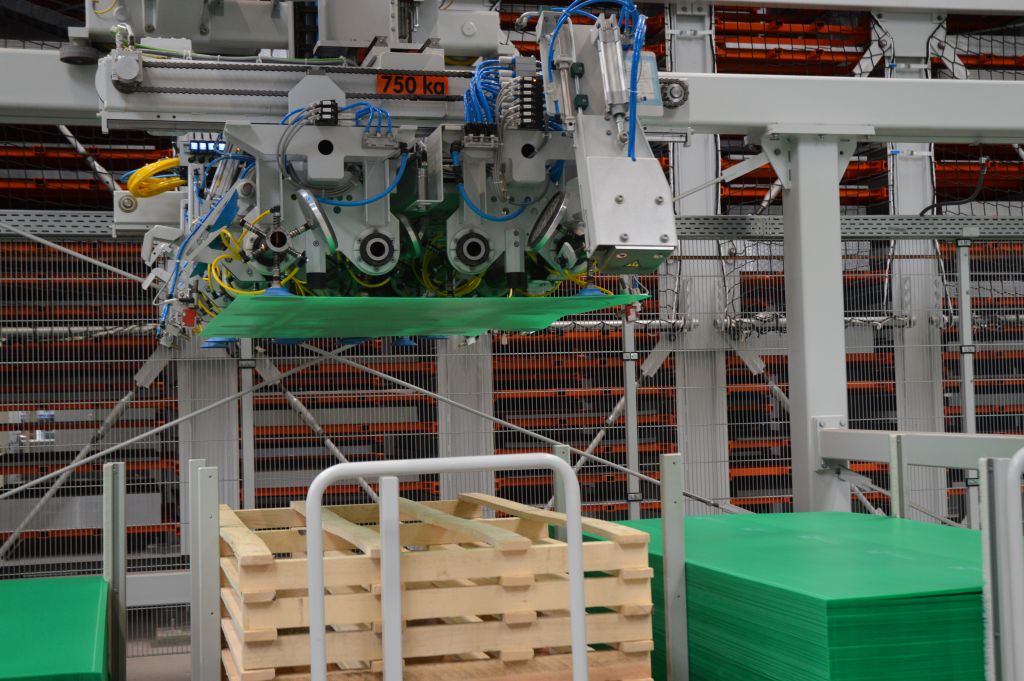
На східній стороні маніпулятор для комплектації KASTOpick sheet готує листи на відвантажувальних палетах. Для цього він автоматично вибирає відповідні присоски для оливкових, чистих або структурованих листів і може переміщувати ряди присосок, щоб охопити різні формати. Для листів, особливо з алюмінію, система відсмоктування видаляє паперові прокладки та подрібнює їх. Автоматизоване оброблення прокладок захищає чутливі поверхні пластиковим шаром. Для розділення партій і упаковки маніпулятор готує дерев'яні палети та пластикові кришки. Захоплювач забирає коробки для завершення з буфера та розміщує їх на стопці.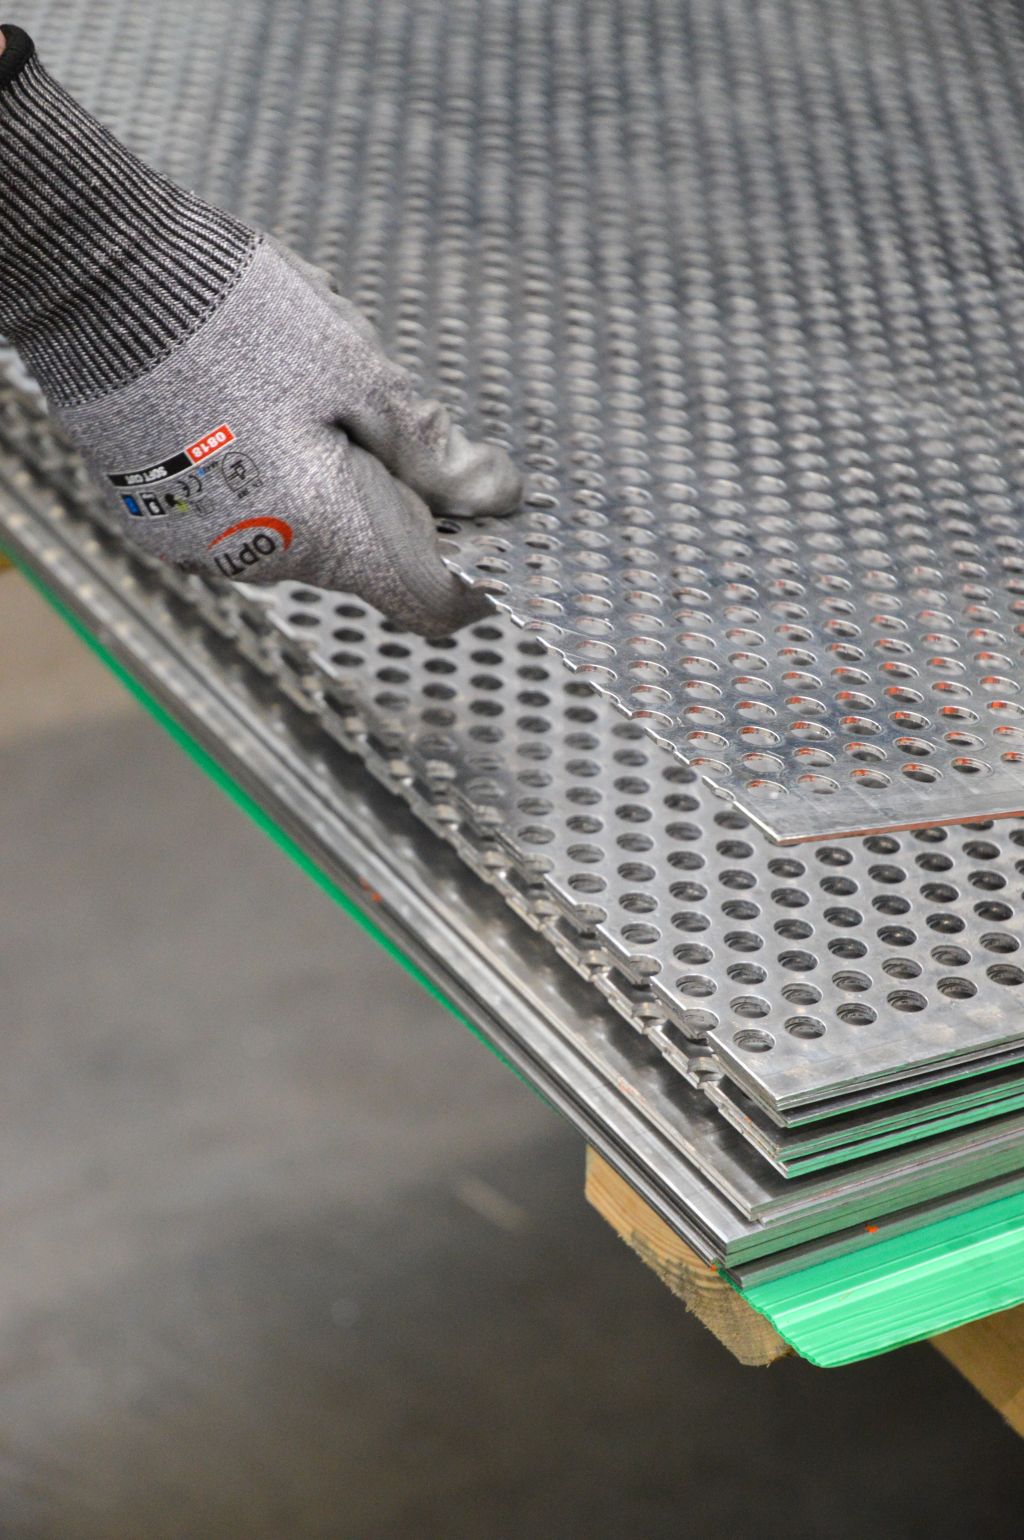
Нарешті, система обв'язки забезпечує упаковки для відправки, а наступну етикетування виконує робот. Після цього система транспортує готові пакети до виходу товарів.
«Автоматизовані процеси значно зменшують фізичну працю. Особливо важкі та гострокраї листи тепер легше обробляти. Це дає нам більше часу для завдань, де потрібен наш досвід», - радіє працівник виробництва Маркус Хесс.
У випадку перфораційних листів і ґрат Кершгенс свідомо зберігає ручний процес поза системою складу KASTO, оскільки їх не можна надійно захопити вакуумними захватами. Компанія для цього створила ручну станцію, яка з'єднує робочий етап з автоматичним складом.
KASTOlogic керує обома процесами.
Система управління складом (WMS) KASTOlogic керує запасами, приймає дані замовлень і вирішує, який матеріал підготувати для обробки або відправлення. Для цього WMS поєднує складську техніку з ERP-системами Kerschgens (SHCware) та Carlier (Octoflex). Додається також система планування виробництва Oseon. Дані про плани різання, залишкові листи та вимоги до упаковки також враховуються в управлінні. Інтеграція вимагала узгодження різних потоків даних. Інтерфейси обмінюються інформацією про хід виконання замовлень та пріоритезацію. Вони відображають повернення залишків, а також передачу партій і включають автоматизовані лазерні та упаковочні процеси. KASTOlogic також виявляє технічні блокування: перфоровані листи, наприклад, не допускаються для лазерної обробки.
«Однією з наших сильних сторін є незалежне від виробника підключення обробних машин», - пояснює Тоні Шіппель, керівник проекту в KASTO. «Проект у Kerschgens демонструє, як ми з'єднуємо різні системи та забезпечуємо безперервний обмін даними між складом, обробкою та упаковкою.»
WMS також відповідає за оптимізацію упаковки: спеціально розроблений алгоритм розраховує оптимальне складання упаковок. При цьому програмне забезпечення враховує фізичні обмеження та специфічні вимоги клієнтів. Працівникам більше не потрібно шукати матеріали та замовлення в різних місцях. KASTOlogic надає необхідну інформацію та відповідний матеріал у потрібному місці.
З новим обладнанням Kerschgens об'єднує склад, виробництво та відправлення. Воно поєднує два окремі процеси: підготовку матеріалу для лазерної обробки та комплектацію відправлень безпосередньо з листового складу. Для директора Фелікса Герборта в цьому полягає вирішальна перевага: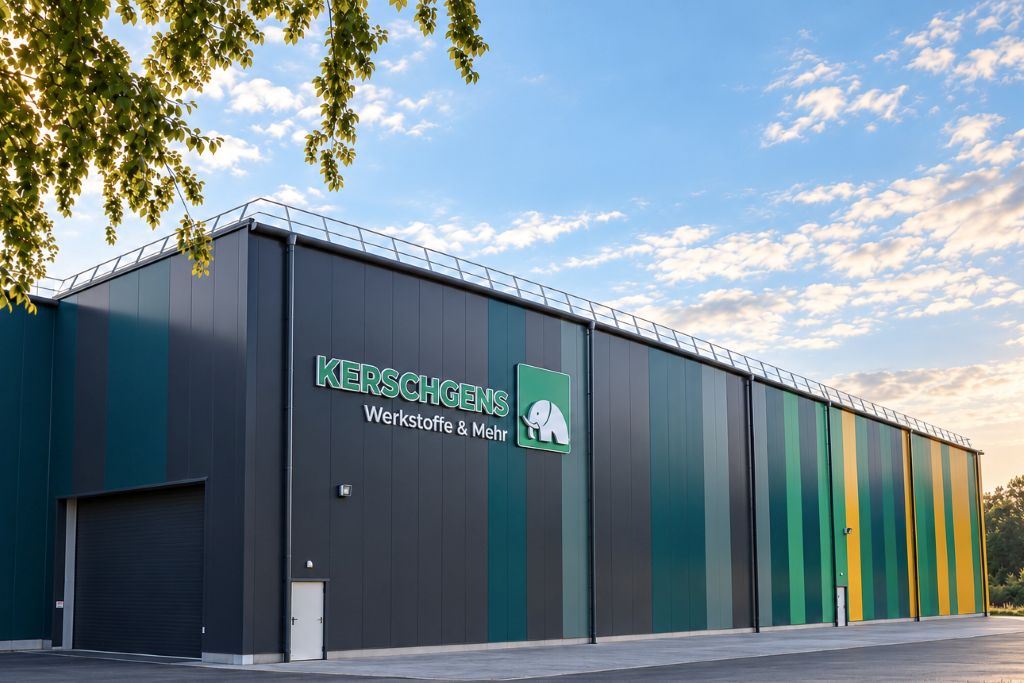
«З новим рішенням ми розширюємо обробку листового металу, не потрібно вручну організовувати жоден додатковий матеріальний потік.» Планування також виходить за межі поточних потреб. Це дозволяє металотрейдеру в будь-який час розширити складські потужності за потреби, оскільки вже передбачено можливе розширення.
Контакт: