I carrelli di atterraggio sono tra i gruppi costruttivi più sollecitati di un aereo. Durante il decollo, l'atterraggio e il rullaggio, forti forze agiscono sugli assi delle ruote, sui pistoni, sui perni e su altri componenti critici per la sicurezza. Sulle superfici funzionali, cuscinetti, boccole o guarnizioni toccano la superficie del componente. L'attrito, i picchi di pressione locali e i carichi ripetuti generano usura. Allo stesso tempo, il freddo, il calore, l'umidità, il cherosene, i detergenti e i prodotti antigelo, così come il ghiaccio, la sabbia e la polvere, aggrediscono le superfici e favoriscono la corrosione.
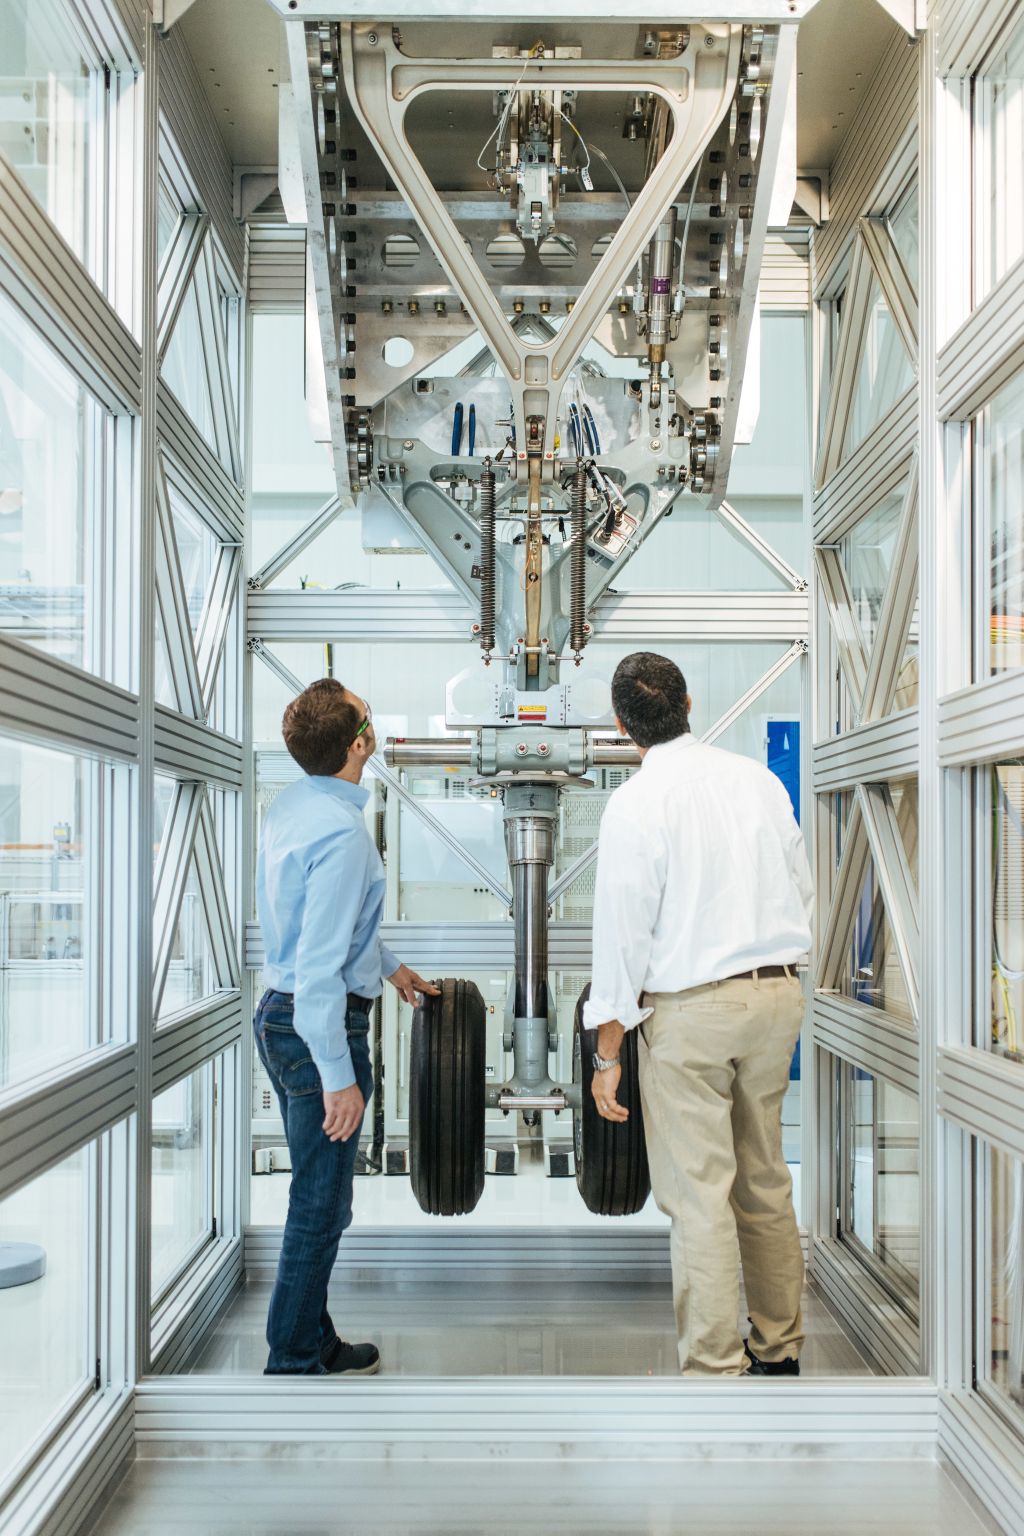
Durante la manutenzione di un telaio, gli esperti smontano i componenti, li puliscono, li controllano e li misurano. I danni minori vengono levigati, finché i limiti di riparazione lo consentono. In caso di perdita di materiale eccessiva, spesso l'unica soluzione è la sostituzione. Questo comporta costi, prolunga i tempi di inattività e impegna risorse.
Di solito, il cromo duro protegge le superfici funzionali dall'usura e dalla corrosione. Tuttavia, requisiti più severi in materia di protezione ambientale e della salute sul lavoro aumentano la necessità di alternative. In aree danneggiate, la sola protezione non è sufficiente: qui conta una seconda abilità, ovvero ricostruire in modo mirato il materiale perso, senza compromettere le proprietà del materiale di base ad alta resistenza.
I metodi di saldatura classici sono adatti solo in misura limitata. Troppo calore altera la microstruttura degli acciai aeronautici ad alta resistenza, influisce sulle proprietà meccaniche e può causare deviazioni geometriche a causa della deformazione.
Particolarmente critica è la zona di influenza termica. Una tecnologia di riparazione adeguata deve quindi soddisfare due requisiti contemporaneamente: deve creare un collegamento metallico sicuro e limitare l'apporto di calore.
LEGATO sviluppa una nuova catena di riparazione.
Questa sfida è affrontata dal progetto di ricerca LEGATO. L'iniziativa complessiva esamina diversi aspetti delle future sospensioni e riunisce competenze dalla ricerca e dall'industria. In un sotto-progetto, l'Istituto Fraunhofer per la tecnologia laser ILT sviluppa una catena di riparazione basata su laser per componenti di sospensione altamente sollecitati.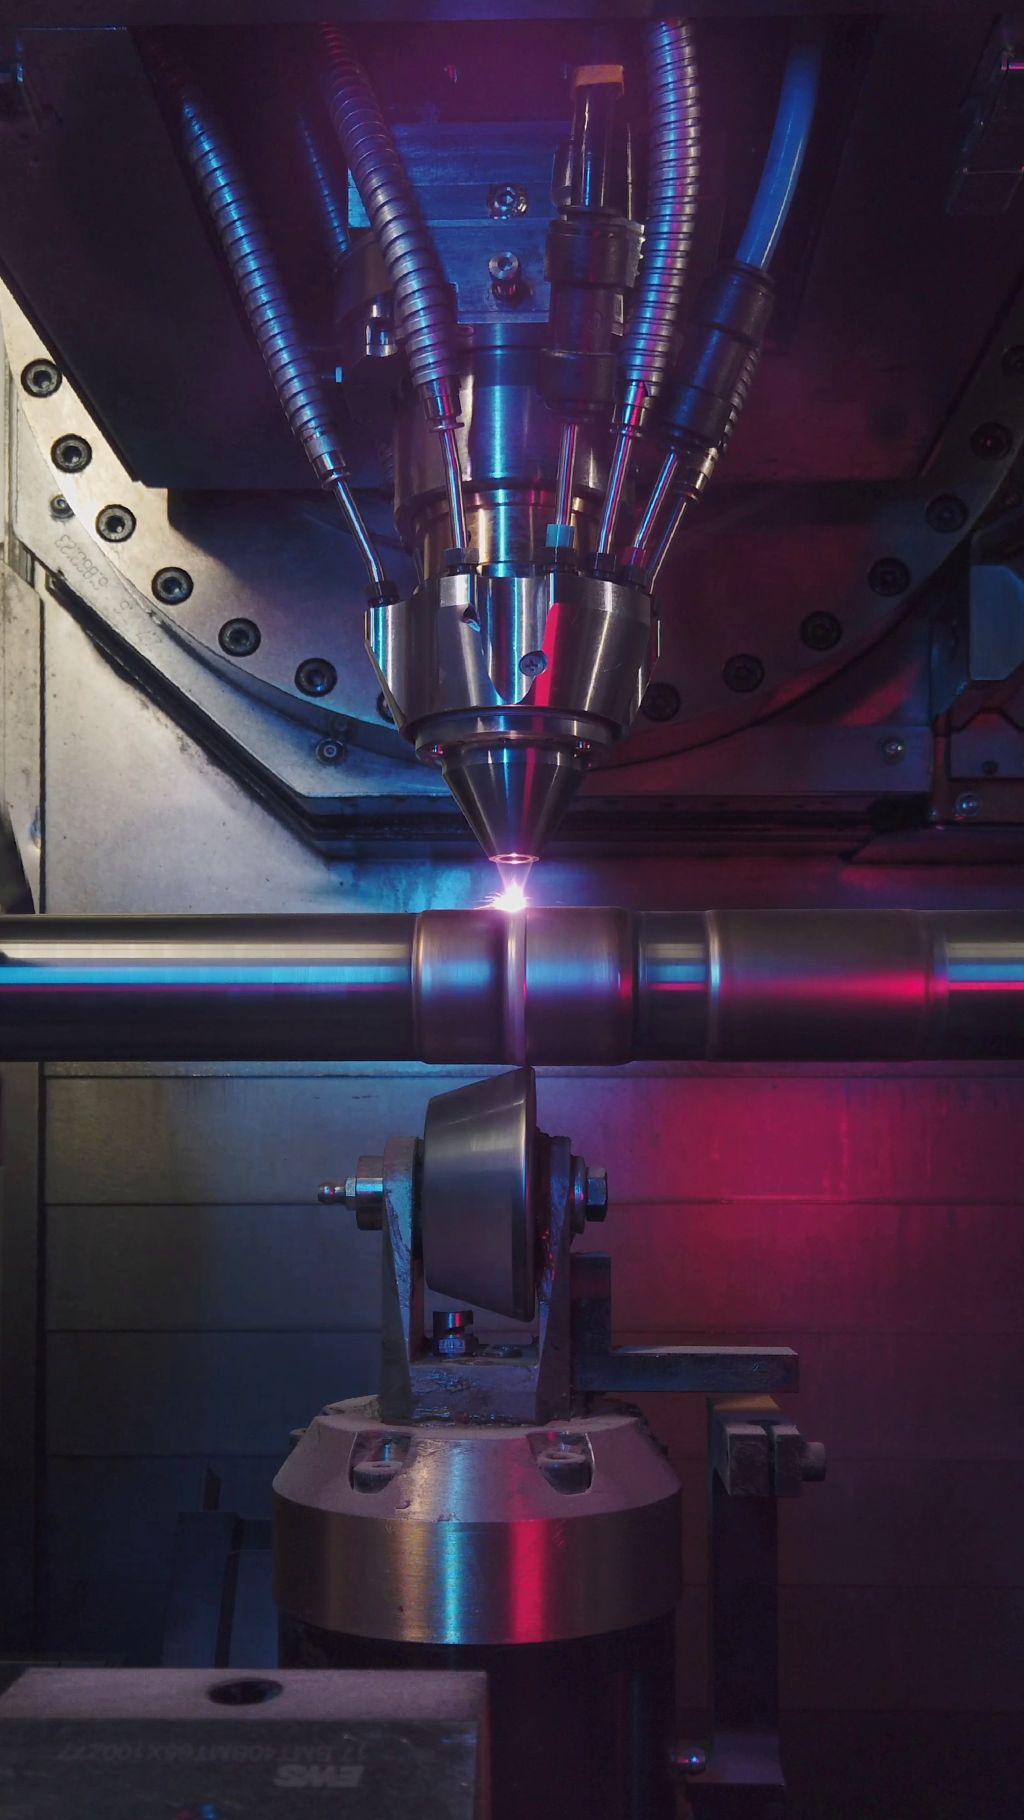
»Al centro della nostra ricerca ci sono tre passaggi«, rivela Kim Julia Kallies, responsabile del progetto presso il Fraunhofer ILT. »Ricostruire il materiale localmente, regolare meccanicamente la zona periferica e controllare in modo affidabile lo strato prodotto.«
Liebherr-Aerospace a Lindenberg, come partner industriale, porta in gioco requisiti dalla produzione, manutenzione e assistenza: componenti reali e immagini di danni, così come specifiche sui materiali, durezza, qualità della superficie e basso apporto di calore. Il partner associato Hegenscheidt-MFD supporta il progetto parziale con esperienza nei processi di rullatura e laminazione a freddo.
»Per noi non conta solo se un rivestimento in laboratorio funziona«, spiega Harald Betsch di Liebherr-Aerospace. È Senior Expert Thermal Spraying/Welding nel settore Materiali e Processi. »È fondamentale che il processo si adatti a componenti reali e sollecitati del carrello di atterraggio, ai loro materiali, ai modelli di danno e ai limiti di riparazione. Proprio questi requisiti li integriamo in LEGATO provenienti dallo sviluppo, dalla produzione e dalla manutenzione.«
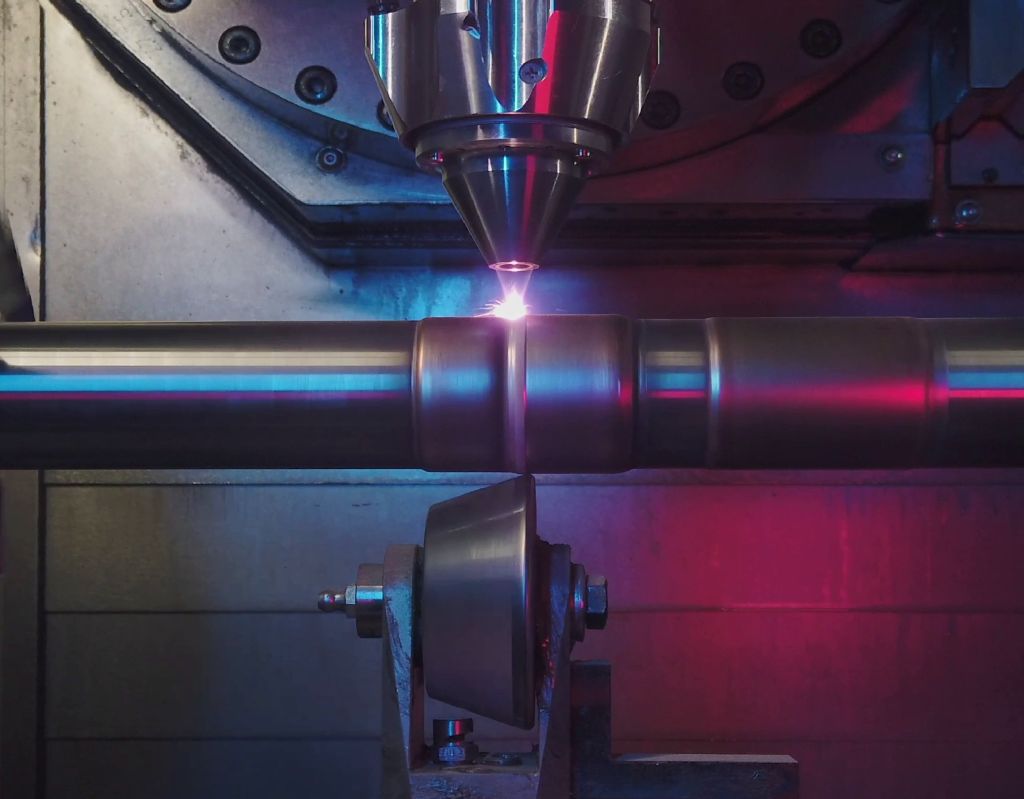
L'ordine del materiale è gestito da EHLA, una variante ad alta velocità della Deposizione di Metallo Laser (LMD). Un laser fonde la polvere metallica e la applica localmente sulla superficie del componente. L'alta velocità del processo e il relativamente basso apporto di calore rendono EHLA particolarmente interessante per materiali sensibili al calore e ad alta resistenza.
Kim Kallies e il suo gruppo di ricerca stanno esaminando nel progetto diverse combinazioni di materiali dall'applicazione. Il team ripara 300M con materiale simile. Per i rivestimenti resistenti alla corrosione, viene testato, tra l'altro, un acciaio inossidabile martensitico, un materiale sviluppato appositamente per EHLA. Anche il 15-5PH, un acciaio ad alta resistenza e resistente alla corrosione per strutture di sospensione, fa parte dei materiali esaminati.
Una particolarità di EHLA porta al passo successivo: le velocità di processo sono significativamente più vicine ai metodi di lavorazione meccanica rispetto al LMD convenzionale. In questo modo, il team collega l'applicazione del materiale direttamente con un passaggio di lavorazione meccanica. Proprio questo approccio è perseguito da SCaRB.
EHLA e rollatura in un processo
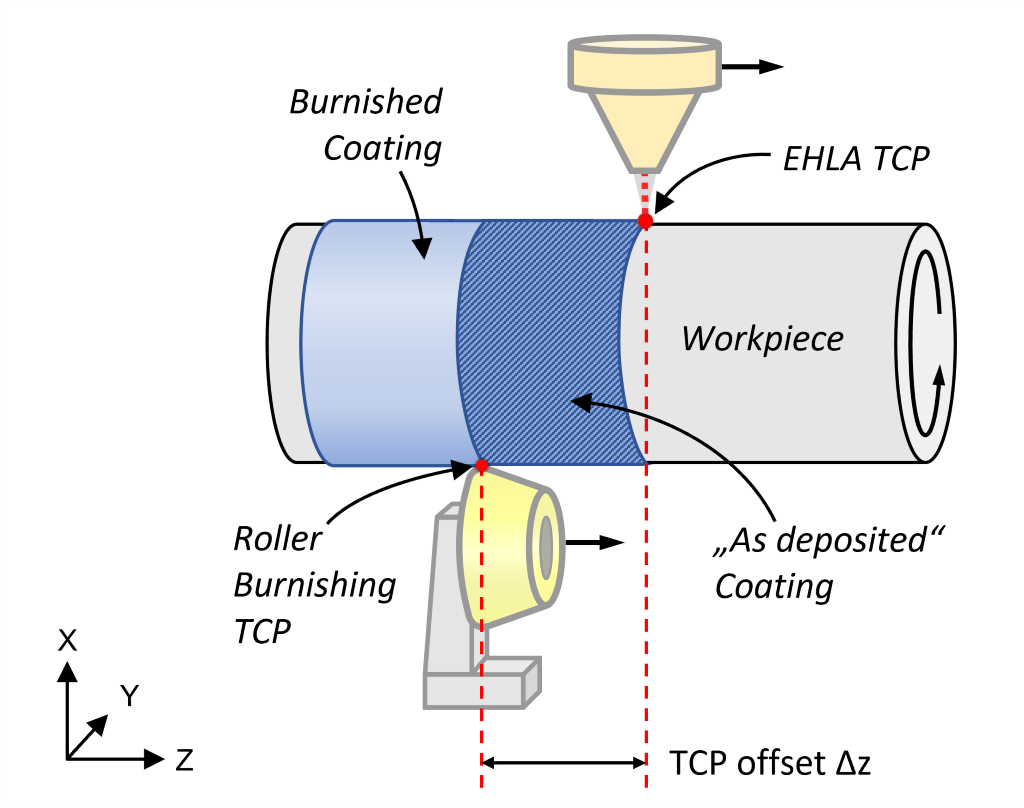
SCaRB sta per Rivestimento Simultaneo e Burnishing a Rullo. L'approccio combina l'applicazione di materiale EHLA con un processo di burnishing a rullo che segue direttamente. Mentre il laser applica polvere metallica sulla superficie del componente, lo strumento di burnishing segue a una distanza definita e lavora sullo strato appena creato durante il processo di rivestimento.
L'alta velocità del processo EHLA crea le basi per questo: l'applicazione del materiale e la rollatura avvengono in un unico flusso di processo. Il team non riposiziona il componente tra la rivestitura e la lavorazione meccanica, risparmiando tempo di attrezzaggio e sfruttando il breve intervallo di tempo tra i due passaggi del processo.
SCaRB non utilizza solo la velocità del processo EHLA, ma anche il suo calore residuo. Lo strato appena applicato è ancora caldo poco dopo l'applicazione del materiale e si deforma quindi più facilmente in modo plastico. La distanza tra il laser e lo strumento di rullatura determina quanto sia caldo e deformabile lo strato durante la rullatura. Pertanto, questa distanza controlla anche la superficie, la durezza e le tensioni interne.
Per l'implementazione, Hegenscheidt-MFD ha sviluppato uno strumento di rullatura, che è stato integrato nell'ambiente macchina dal Fraunhofer ILT. Attraverso l'impostazione dell'utensile, il team regola la forza di rullatura. Con rulli intercambiabili, si adatta il raggio e la durezza dei rulli all'applicazione specifica.
»Per noi è fondamentale non lavorare il rivestimento EHLA successivamente, ma sfruttare direttamente lo stato caldo nel processo«, spiega la responsabile del progetto. »La rullatura leviga la superficie, ma influisce anche sulla durezza e sulle tensioni interne. In questo modo, SCaRB trasforma l'ordine di materiale in un processo che ci consente di impostare in modo mirato la funzionalità del punto di riparazione.«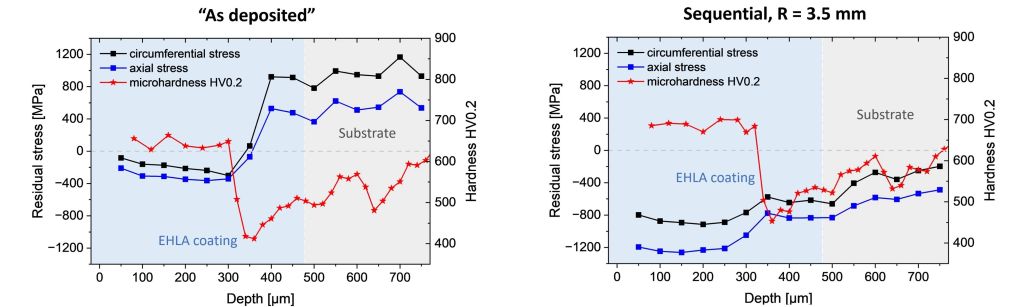
Impostare intenzionalmente le proprietà dei materiali
Per la futura funzionalità di un componente di sospensione riparato, la geometria originale da sola non è sufficiente. La superficie e la zona di influsso termico devono avere le proprietà adeguate per il successivo carico. Questo è il vantaggio decisivo di SCaRB: il rullo leviga lo strato applicato, aumenta la durezza vicino alla superficie e influisce sulle tensioni residue.
L'ordine del materiale genera tensioni residue a seconda del processo. Sotto carico ciclico, esse favoriscono le fessurazioni da fatica. La rollatura riduce queste tensioni e le trasforma, in condizioni adeguate, in tensioni di compressione. In questo modo, un punto di riparazione viene adattato non solo geometricamente, ma anche funzionalmente al successivo stato di carico.
Le caratteristiche desiderate del punto di riparazione possono essere controllate tramite la finestra di processo. I parametri del laser, i parametri della polvere, la distanza tra il laser e lo strumento di rotolamento, la forza di rotolamento, il raggio di rotolamento e la durezza del rullo influenzano in modo diverso la superficie, la durezza e lo stato di tensione interna. Successivamente, vengono verificati l'adesione del rivestimento, la microstruttura, la durezza, le tensioni interne, la qualità della superficie e soprattutto il comportamento alla fatica sotto carichi reali.
In particolare, la resistenza alla fatica gioca un ruolo centrale nei componenti delle sospensioni, poiché durante il funzionamento sono esposti ripetutamente a carichi meccanici elevati. Le prossime indagini chiariranno quindi come le tensioni interne impostate da SCaRB siano correlate alla durata dei componenti riparati. Il componente deve mantenere le caratteristiche richieste in modo affidabile durante il suo ciclo di vita.
La catena di riparazione include anche un metodo di prova adeguato. Il Fraunhofer IWS introduce a questo scopo LAwave, la spettroscopia delle onde acustiche superficiali indotte da laser. Qui un laser stimola onde acustiche superficiali; il metodo valuta il loro comportamento e fornisce informazioni precise sulle proprietà superficiali del rivestimento e dell'area sottostante, senza danneggiare il componente.
In questo modo, LAwave completa la catena di processo in un punto cruciale: EHLA ricostruisce localmente il materiale o crea uno strato protettivo, SCaRB regola meccanicamente la superficie e la zona di bordo, LAwave fornisce dati non distruttivi sulle aree trattate. Così, riparazione, funzionalità e prova si avvicinano strettamente.
Tuttavia, prima di un processo di riparazione standardizzato nell'aviazione, ci sono ancora ulteriori passaggi di sviluppo e qualificazione. Il team sta attualmente trasferendo i risultati su geometrie reali dei componenti e carichi rappresentativi e fornisce le prove per un'eventuale applicazione futura.
Prospettive su una catena di riparazione automatizzata
A lungo termine, LEGATO mira a una catena di riparazione digitale continua. All'inizio c'è una scansione automatizzata del componente danneggiato. Dai dati geometrici acquisiti, il sistema determina l'entità del danno e la perdita di materiale e ne deduce il percorso per l'assegnazione successiva del materiale.
La riparazione avviene localmente con EHLA. Subito dopo, lo strumento SCaRB lavora lo strato appena applicato e regola la superficie e la zona di bordo. A seconda dell'area funzionale, segue un passaggio di lucidatura o levigatura mirato. La conclusione è una prova non distruttiva.
Nell'immagine obiettivo, tutti i passaggi avvengono in un'unica configurazione, senza che il team debba riposizionare il componente tra i vari passaggi. La scansione, l'assegnazione del materiale, la lavorazione meccanica e la prova non costituiscono più passaggi di lavoro separati, ma parti di una catena di processo interconnessa.
Contatto: