Podwozia są jednymi z najbardziej obciążonych zespołów w samolocie. Podczas startu, lądowania i kołowania na osie kół, tłoki, śruby i inne krytyczne dla bezpieczeństwa komponenty działają wysokie siły. Na powierzchniach funkcjonalnych łożyska, tuleje lub uszczelki stykają się z powierzchnią elementu. Tarcie, lokalne szczyty ciśnienia i powtarzające się obciążenia powodują tam zużycie. Jednocześnie zimno, ciepło, wilgoć, nafta, środki czyszczące i odladzające oraz lód, piasek i kurz atakują powierzchnie i sprzyjają korozji.
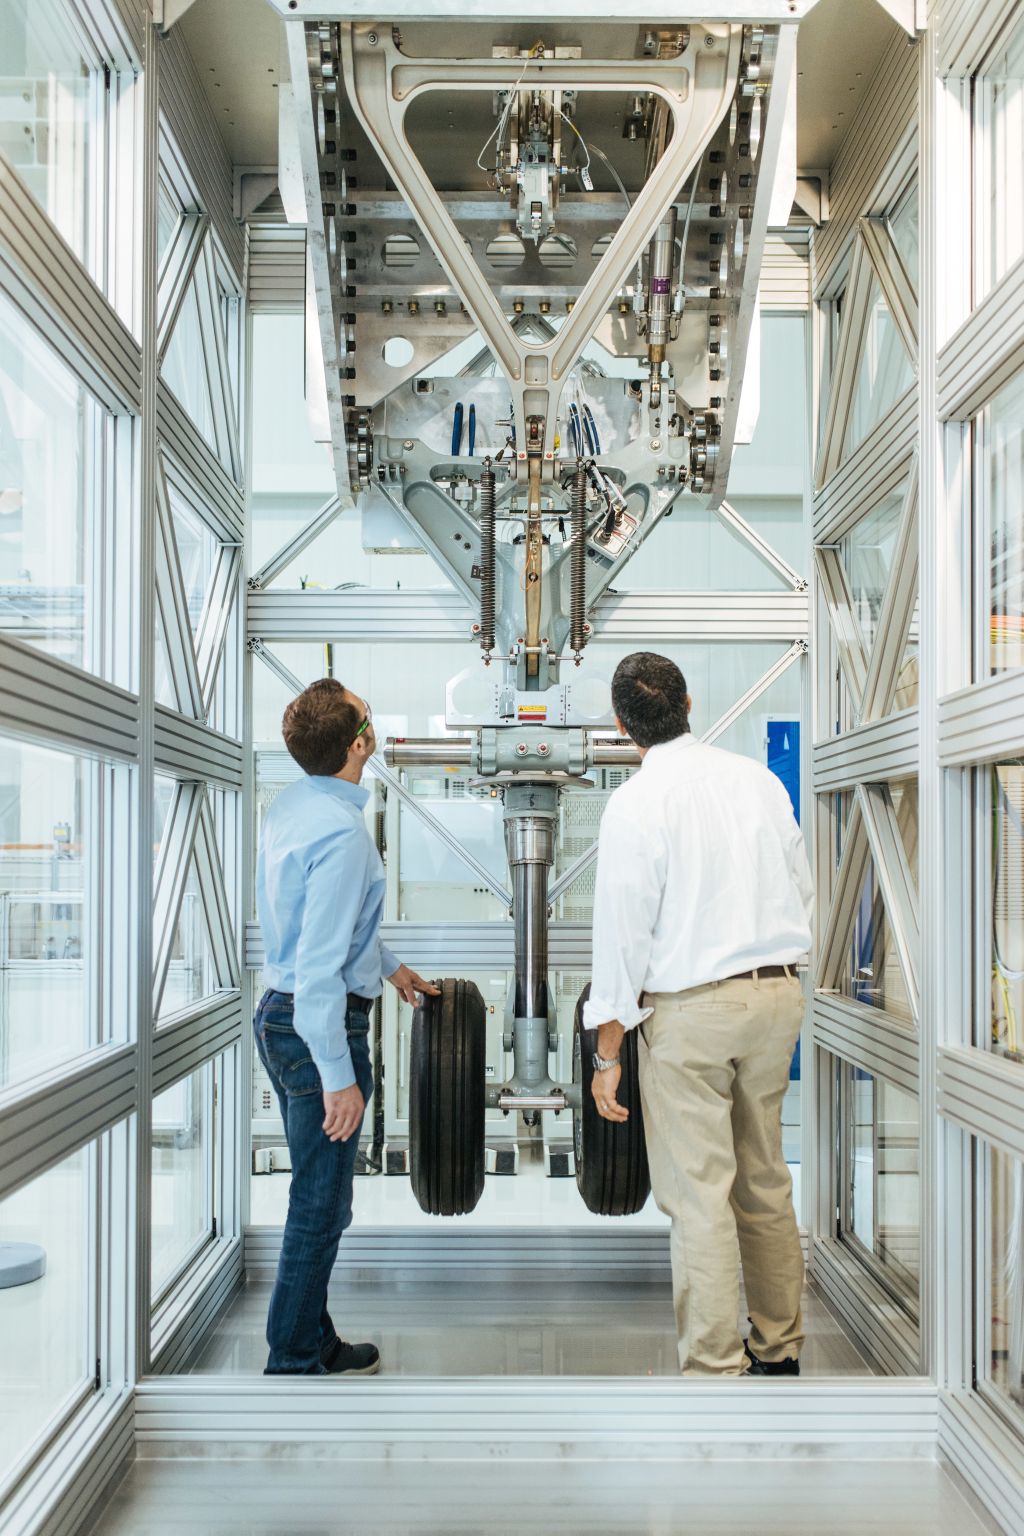
Podczas konserwacji zawieszenia specjaliści demontują komponenty, czyszczą je, sprawdzają i mierzą. Mniejsze uszkodzenia szlifują, o ile granice naprawy na to pozwalają. Przy zbyt dużej utracie materiału często pozostaje tylko wymiana. To generuje koszty, wydłuża czasy przestoju i angażuje zasoby.
Zwykle hartchrom chroni powierzchnie funkcjonalne przed zużyciem i korozją. Jednak surowsze wymagania dotyczące ochrony środowiska i pracy zwiększają zapotrzebowanie na alternatywy. W przypadku uszkodzonych obszarów sama ochrona nie wystarcza: liczy się tutaj druga umiejętność, a mianowicie celowe odbudowywanie utraconego materiału, bez wpływu na właściwości wysokotwardego materiału podstawowego.
Klasyczne metody spawania nadają się do tego tylko w ograniczonym stopniu. Zbyt duża ilość ciepła zmienia strukturę stali lotniczych o wysokiej wytrzymałości, wpływa na właściwości mechaniczne i może prowadzić do odkształceń, co skutkuje odchyleniami geometrycznymi.
Szczególnie krytyczna jest strefa wpływu ciepła. Odpowiednia technologia naprawy musi zatem spełniać jednocześnie dwa wymagania: tworzy bezpieczne połączenie metaliczne i ogranicza wprowadzenie ciepła.
LEGATO opracowuje nowy łańcuch naprawczy.
W tym wyzwaniu koncentruje się projekt badawczy LEGATO. Całe przedsięwzięcie bada różne aspekty przyszłych układów jezdnych i łączy w tym celu kompetencje z badań i przemysłu. W ramach jednego z podprojektów Instytut Techniki Laserowej Fraunhofera ILT opracowuje opartą na laserze sieć naprawczą dla wysoko obciążonych komponentów układów jezdnych.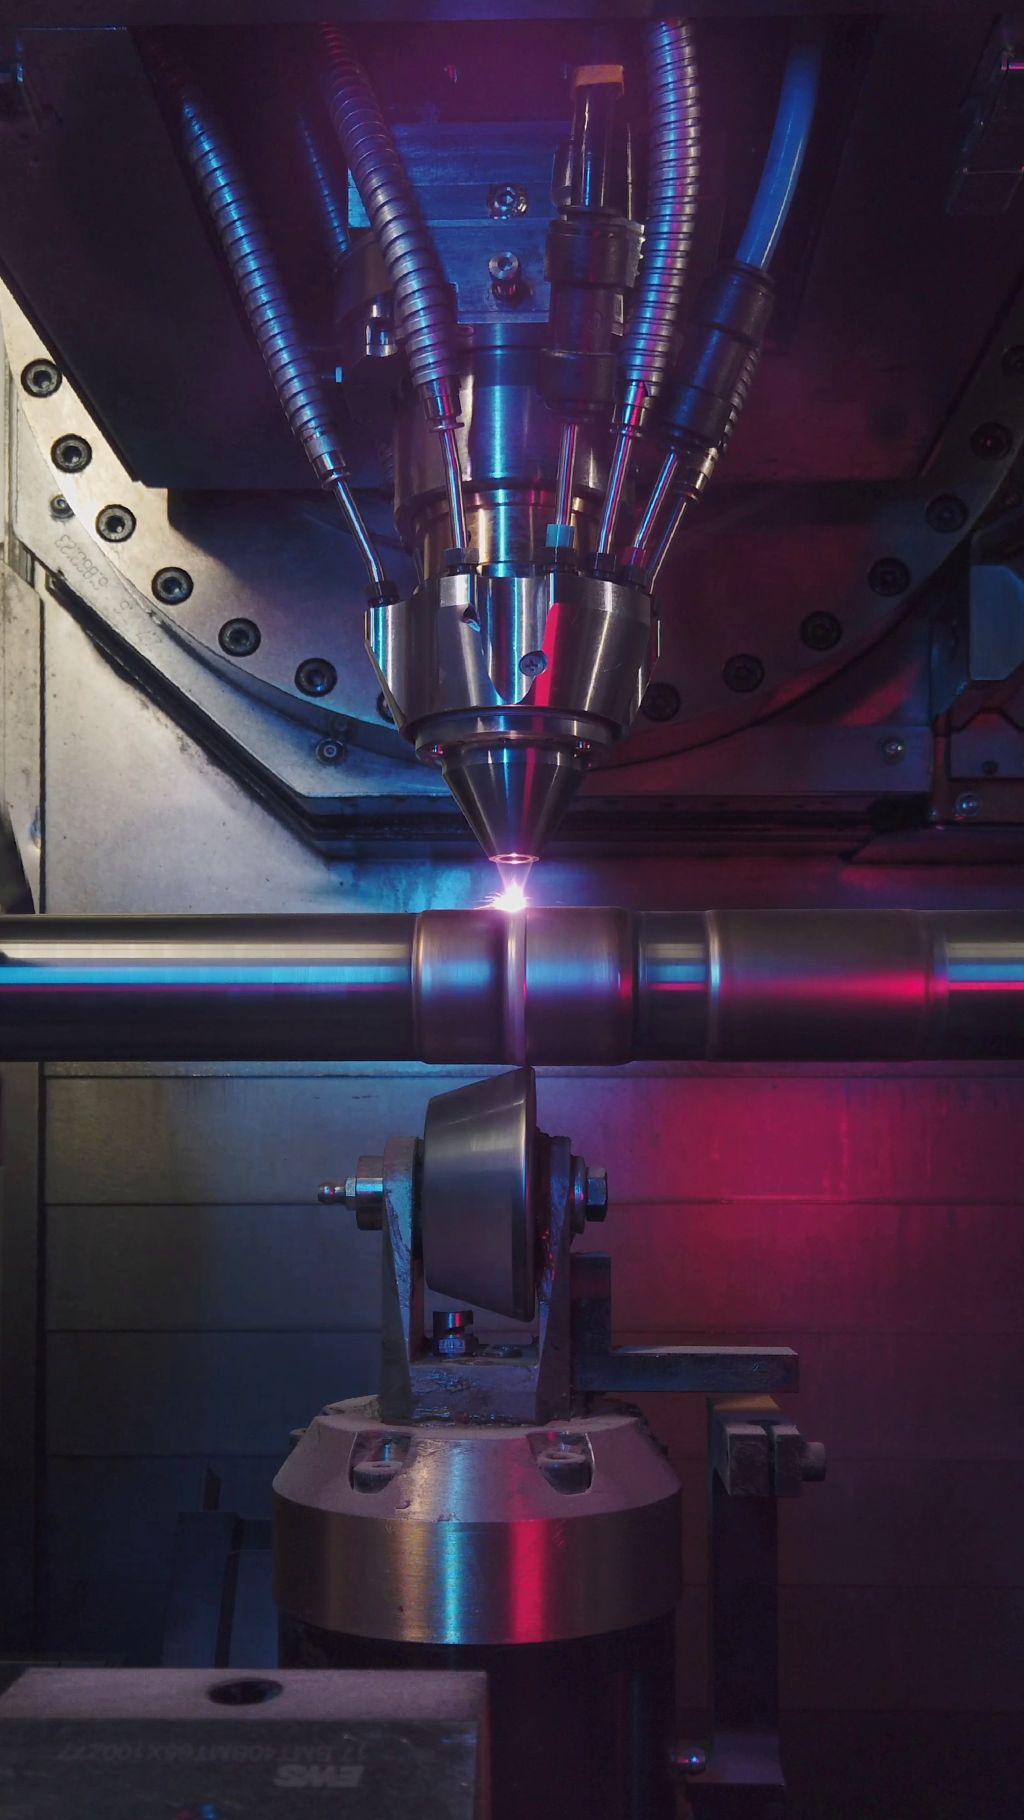
„W centrum naszych badań znajdują się trzy kroki“, zdradza Kim Julia Kallies, kierownik projektu w Fraunhofer ILT. „Lokalne odbudowanie materiału, mechaniczne dostosowanie strefy brzegowej oraz niezawodne sprawdzenie wytworzonej warstwy.“
Liebherr-Aerospace w Lindenbergu jako partner przemysłowy wnosi wymagania z zakresu produkcji, konserwacji i utrzymania: rzeczywiste elementy i obrazy uszkodzeń, a także wytyczne dotyczące materiałów, twardości, jakości powierzchni i niskiego wprowadzenia ciepła. Partner stowarzyszony Hegenscheidt-MFD wspiera to przedsięwzięcie doświadczeniem w procesach walcowania i walcowania na zimno.
„Dla nas na końcu liczy się nie tylko to, czy warstwa w laboratorium działa“, wyjaśnia Harald Betsch z Liebherr-Aerospace. Jest starszym ekspertem ds. natrysku cieplnego/spawania w obszarze materiałów i procesów. „Decydujące jest, czy proces pasuje do rzeczywistych, obciążonych komponentów podwozia, ich materiałów, obrazów uszkodzeń i granic naprawy. Dokładnie te wymagania wnosimy z rozwoju, produkcji i konserwacji do LEGATO.“
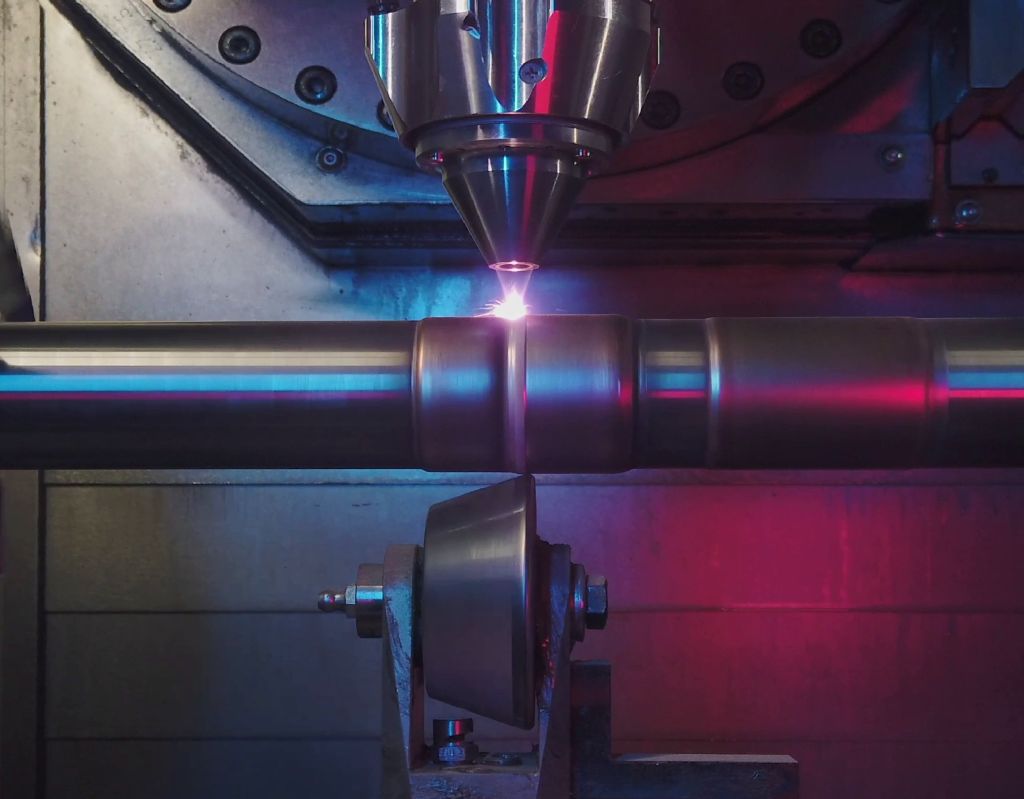
Zlecenie materiałowe przejmuje EHLA, wysokowydajna wersja technologii Laser Metal Deposition (LMD). Laser topi metalowy proszek i lokalnie nanosi go na powierzchnię elementu. Wysoka prędkość procesu i stosunkowo niewielkie wprowadzenie ciepła sprawiają, że EHLA jest szczególnie interesująca dla materiałów wrażliwych na ciepło oraz o wysokiej wytrzymałości.
Kim Kallies i jej grupa badawcza badają w projekcie kilka kombinacji materiałów z zastosowania. Zespół naprawia 300M materiałem o podobnych właściwościach. W przypadku warstw odpornych na korozję sprawdzają między innymi stal nierdzewną martenzytyczną, specjalnie opracowany materiał do EHLA. Do badanych materiałów należy również 15-5PH, wysokowytrzymała stal odporna na korozję przeznaczona do struktur zawieszenia.
Szczególną cechą EHLA jest kolejny krok: prędkości procesów są znacznie bliższe mechanicznym metodom obróbki niż w przypadku konwencjonalnego LMD. Dzięki temu zespół łączy nałożenie materiału bezpośrednio z krokiem obróbczych. Dokładnie ten sam sposób działania stosuje SCaRB.
EHLA i walcowanie w jednym procesie
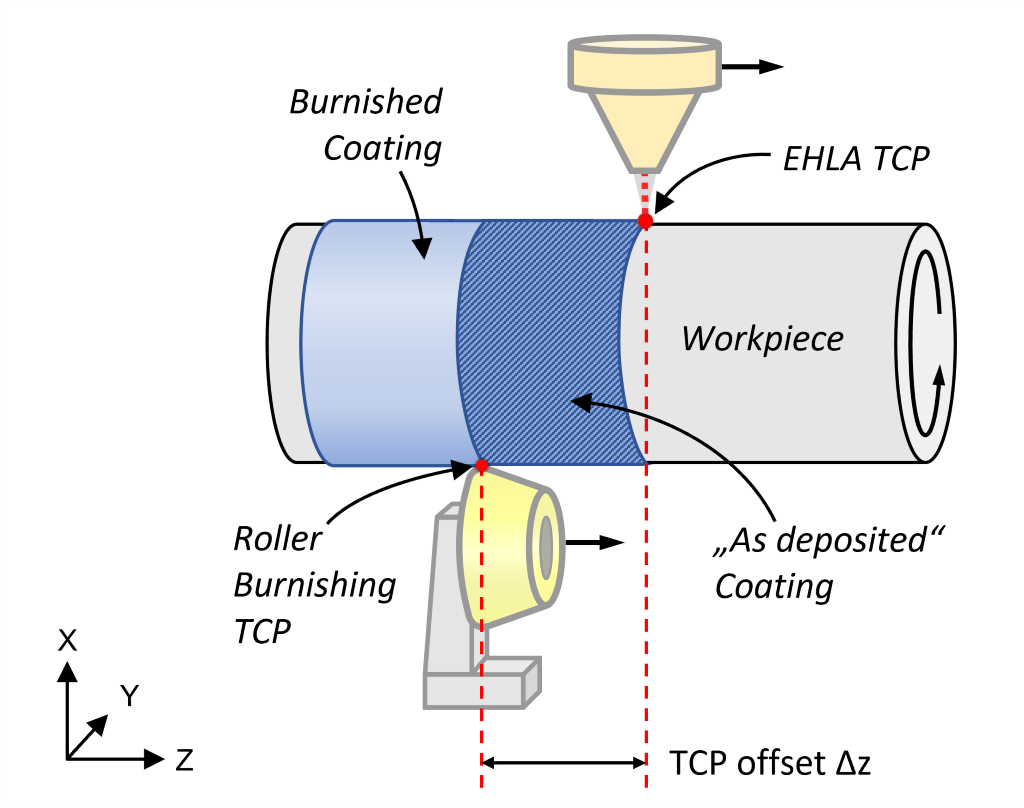
SCaRB oznacza jednoczesne pokrywanie i walcowanie. Podejście to łączy nałożenie materiału EHLA z bezpośrednio następującym procesem walcowania. Podczas gdy laser nakłada metalowy proszek na powierzchnię elementu, narzędzie walcujące podąża za nim z określoną odległością i obrabia świeżo wytworzoną warstwę jeszcze w trakcie procesu pokrywania.
Wysoka prędkość procesu EHLA stanowi podstawę: nałożenie materiału i walcowanie odbywają się w jednym wspólnym przebiegu procesu. Zespół nie mocuje ponownie elementu między pokrywaniem a obróbką mechaniczną, co oszczędza czas przygotowania i wykorzystuje krótki odstęp czasowy między tymi dwoma krokami procesu.
SCaRB wykorzystuje nie tylko prędkość procesu EHLA, ale także jego ciepło resztkowe. Świeżo nałożona warstwa jest krótko po nałożeniu materiału jeszcze ciepła, co ułatwia jej plastyczne odkształcanie. Odległość między laserem a narzędziem walcującym decyduje o tym, jak ciepła i plastyczna jest warstwa podczas walcowania. W ten sposób ta odległość wpływa na powierzchnię, twardość i naprężenia wewnętrzne.
Dla realizacji Hegenscheidt-MFD opracowało narzędzie do rolkowania, które Fraunhofer ILT zintegrowało z otoczeniem maszyny. Zespół ustawia siłę rolkowania za pomocą podawania narzędzia. Dzięki wymiennym rolkom dostosowuje promień rolki i twardość rolki do konkretnej aplikacji.
„Dla nas kluczowe jest to, że warstwę EHLA nie obrabiamy dopiero po fakcie, lecz wykorzystujemy jej ciepły stan bezpośrednio w procesie“ – wyjaśnia kierownik projektu. „Walcowanie wygładza powierzchnię, ale jednocześnie wpływa na twardość i naprężenia własne. Dzięki temu SCaRB przekształca zlecenie materiałowe w proces, który pozwala nam celowo dostosować miejsce naprawy do funkcji.“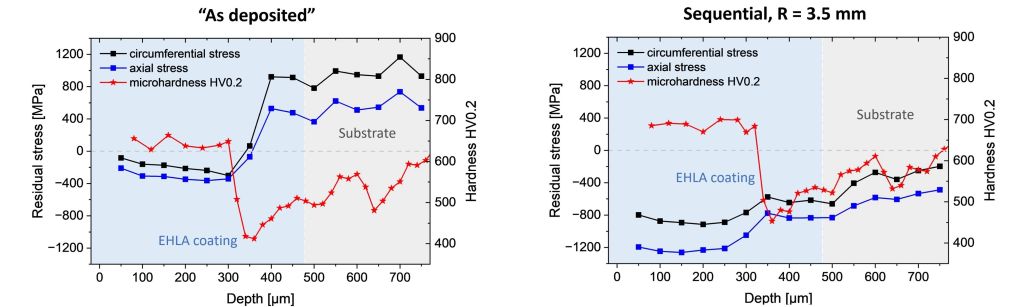
Celowe dostosowywanie właściwości materiałów
Dla późniejszej funkcji naprawionej komponenty zawieszenia sama pierwotna geometria nie wystarcza. Powierzchnia i strefa wpływu cieplnego muszą mieć odpowiednie właściwości dla późniejszego obciążenia. To jest decydująca zaleta SCaRB: rolka wygładza nałożoną warstwę, zwiększa twardość bliską powierzchni i wpływa na naprężenia własne.
Zlecenie materiałowe generuje w zależności od procesu naprężenia własne. Pod obciążeniem cyklicznym sprzyjają one pęknięciom zmęczeniowym. Proces walcowania redukuje te naprężenia i przekształca je w odpowiednich warunkach w naprężenia ściskające. Dzięki temu miejsce naprawy jest dostosowane nie tylko geometrycznie, ale także funkcjonalnie do późniejszego obciążenia.
Właściwości żądanej naprawy można kontrolować za pomocą okna procesu. Parametry lasera, parametry proszku, odległość między laserem a narzędziem rolkowym, siła rolkowania, promień rolki i twardość rolki różnie wpływają na powierzchnię, twardość i stan naprężeń własnych. Następnie sprawdzane są przyczepność warstwy, struktura, twardość, naprężenia własne, jakość powierzchni i przede wszystkim zachowanie zmęczeniowe pod rzeczywistymi obciążeniami.
Szczególnie wytrzymałość zmęczeniowa odgrywa kluczową rolę w komponentach zawieszenia, ponieważ są one w eksploatacji wielokrotnie narażone na wysokie obciążenia mechaniczne. Następne badania wyjaśnią, jak naprężenia własne ustawione przez SCaRB są związane z żywotnością naprawionych komponentów. Komponent musi niezawodnie spełniać wymagane właściwości przez cały okres użytkowania.
Do łańcucha naprawy należy również odpowiednia metoda testowa. Fraunhofer IWS wprowadza do tego LAwave, czyli spektroskopię akustycznych fal powierzchniowych wywołanych laserem. Laser wzbudza akustyczne fale powierzchniowe; metoda ta ocenia ich zachowanie i dostarcza precyzyjnych informacji o właściwościach bliskich powierzchni powłoki i obszaru pod nią, bez uszkadzania elementu.
W ten sposób LAwave uzupełnia łańcuch procesów w kluczowym miejscu: EHLA lokalnie odbudowuje materiał lub tworzy warstwę ochronną, SCaRB mechanicznie ustawia powierzchnię i strefę brzegową, a LAwave dostarcza dane nieniszczące o poddanych obszarach. W ten sposób naprawa, funkcja i testowanie ściśle się ze sobą łączą.
Przed wprowadzeniem znormalizowanej metody naprawy w lotnictwie czekają jeszcze inne kroki rozwojowe i kwalifikacyjne. Zespół aktualnie przenosi wyniki na rzeczywiste geometrie elementów i reprezentatywne obciążenia oraz dostarcza dowody na możliwe późniejsze zastosowanie.
Perspektywa zautomatyzowanego łańcucha naprawy
Długoterminowo LEGATO dąży do pełnego cyfrowego łańcucha naprawy. Na początku następuje zautomatyzowane skanowanie uszkodzonego komponentu. Na podstawie zebranych danych geometrycznych system określa wielkość uszkodzenia i utratę materiału, a następnie wyznacza ścieżkę dla następnego naniesienia materiału.
Naprawa odbywa się lokalnie za pomocą EHLA. Bezpośrednio za tym narzędzie SCaRB przetwarza świeżo naniesioną warstwę i ustawia powierzchnię oraz strefę brzegową. W zależności od obszaru funkcjonalnego następuje celowy krok polerowania lub szlifowania. Zakończeniem jest testowanie nieniszczące.
W obrazie docelowym wszystkie kroki odbywają się w wspólnym układzie, bez konieczności ponownego mocowania elementu przez zespół między poszczególnymi krokami. Skanowanie, naniesienie materiału, obróbka mechaniczna i testowanie nie stanowią już oddzielnych kroków roboczych, lecz części połączonego łańcucha procesów.
Kontakt: