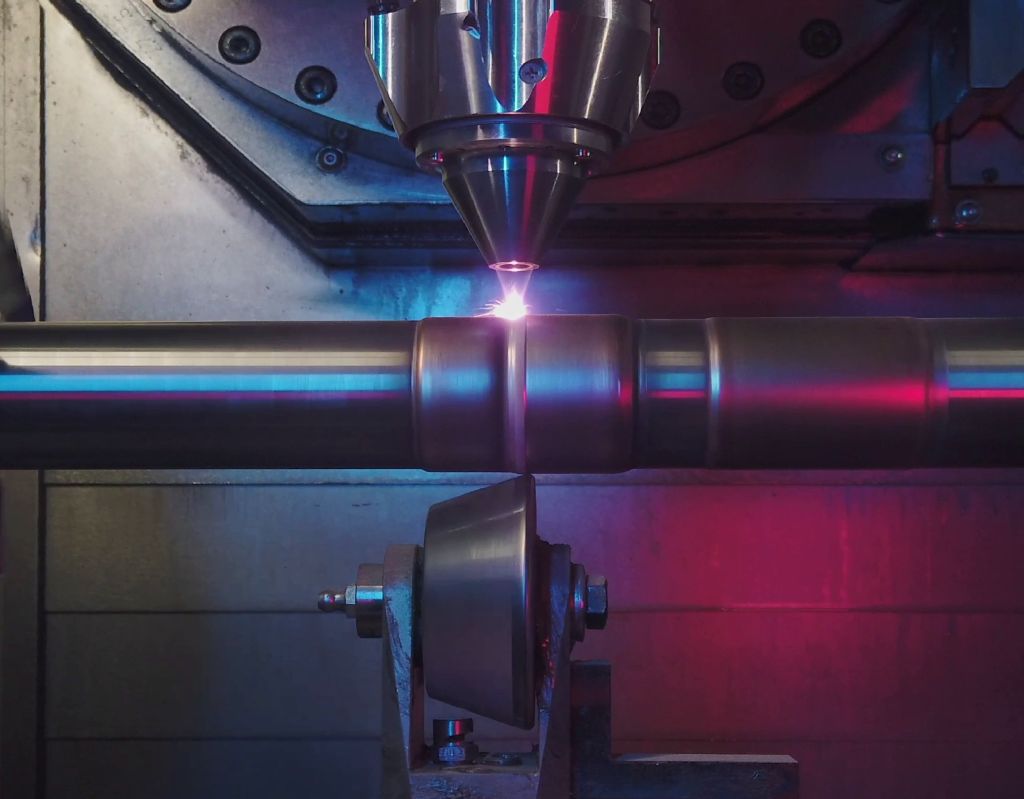
Шасі є одними з найбільш навантажених компонентів літака. Під час зльоту, посадки та рулювання на осі коліс, поршні, болти та інші критично важливі компоненти діють великі сили. На функціональних поверхнях підшипники, втулки або ущільнення контактують з поверхнею деталі. Тертя, локальні піки тиску та повторювані навантаження викликають там знос. Одночасно холод, тепло, вологість, авіаційний гас, мийні та протиобледенювальні засоби, а також лід, пісок і пил атакують поверхні та сприяють корозії.
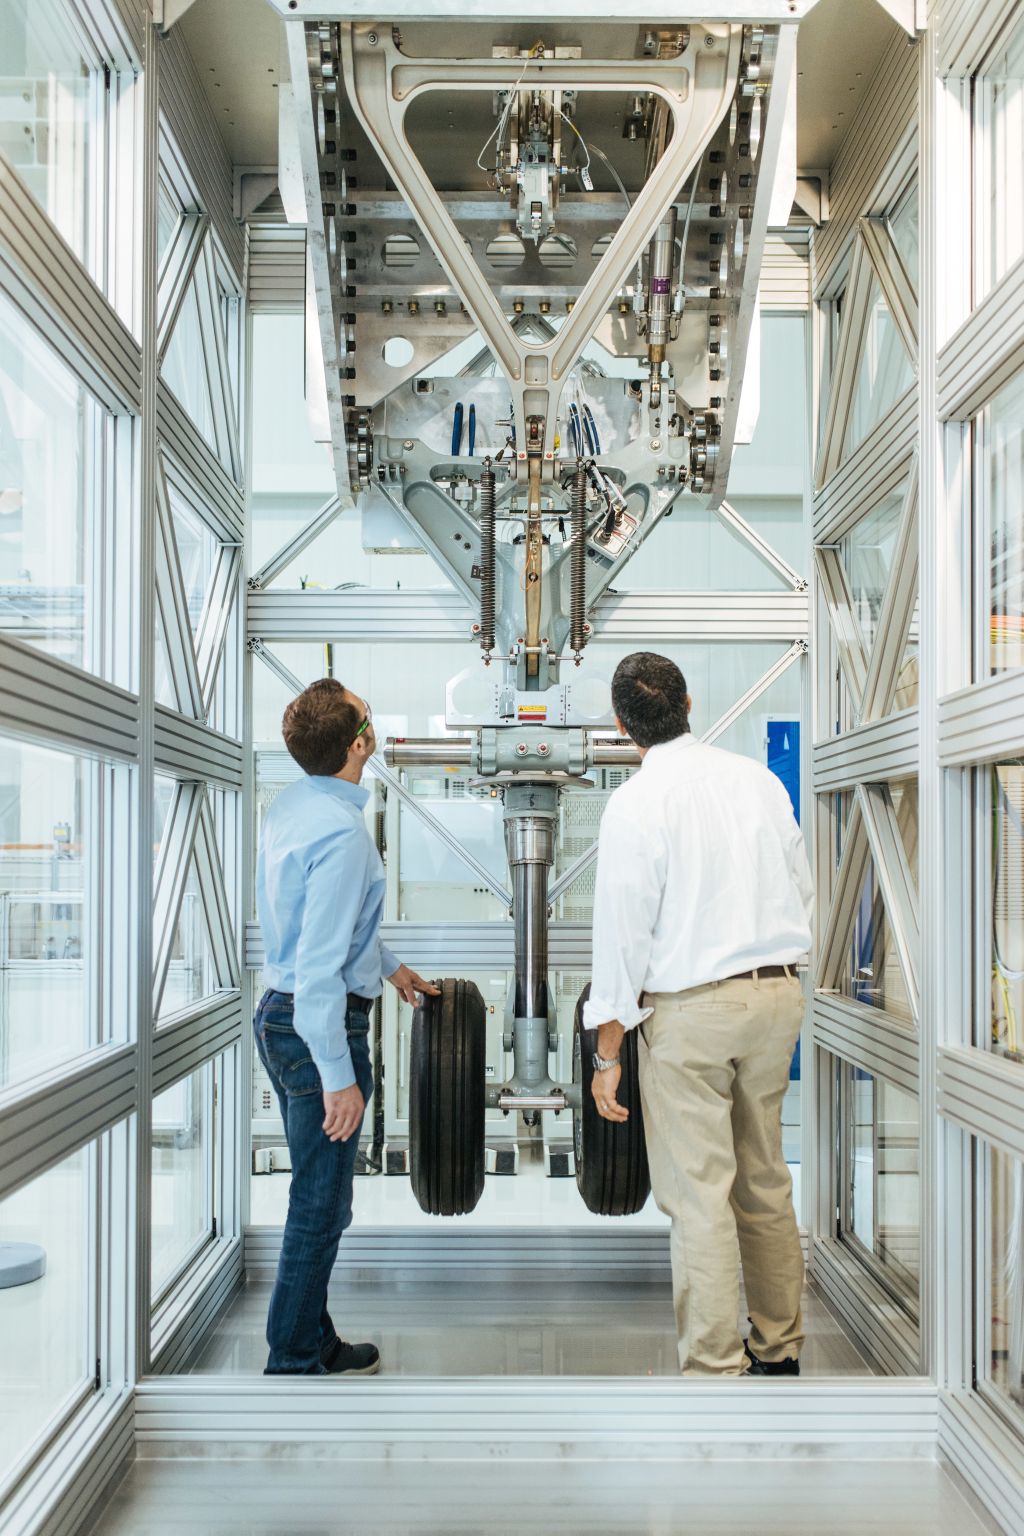
Під час обслуговування шасі фахівці розбирають компоненти, очищають, перевіряють і вимірюють їх. Менші пошкодження вони шліфують, поки межі ремонту це дозволяють. При занадто великій втраті матеріалу часто залишається лише заміна. Це викликає витрати, подовжує час простою і вимагає ресурсів.
Зазвичай тверде хромування захищає функціональні поверхні від зносу та корозії. Однак суворіші вимоги до охорони навколишнього середовища та безпеки праці підвищують потребу в альтернативних рішеннях. У пошкоджених зонах захист сам по собі не є достатнім: тут важлива друга здатність, а саме цілеспрямоване відновлення втраченого матеріалу без шкоди для властивостей високоміцного основного матеріалу.
Класичні зварювальні процеси підходять для цього лише частково. Занадто велике тепло змінює структуру високоміцних авіаційних сталей, впливає на механічні властивості і може призвести до геометричних відхилень через деформацію.
Особливо критичною є зона термічного впливу. Тому відповідна технологія ремонту повинна одночасно виконувати дві вимоги: вона повинна забезпечувати надійне металеве з'єднання та обмежувати тепловий вплив.
LEGATO розробляє новий ремонтний ланцюг.
Ця проблема є предметом дослідницького проекту LEGATO. Загальний проект вивчає різні аспекти майбутніх підвісок і об'єднує для цього компетенції з досліджень та промисловості. У рамках одного з підпроектів Інститут лазерної техніки Фраунгофера ILT розробляє лазерну ремонтну лінію для високо навантажених компонентів підвісок.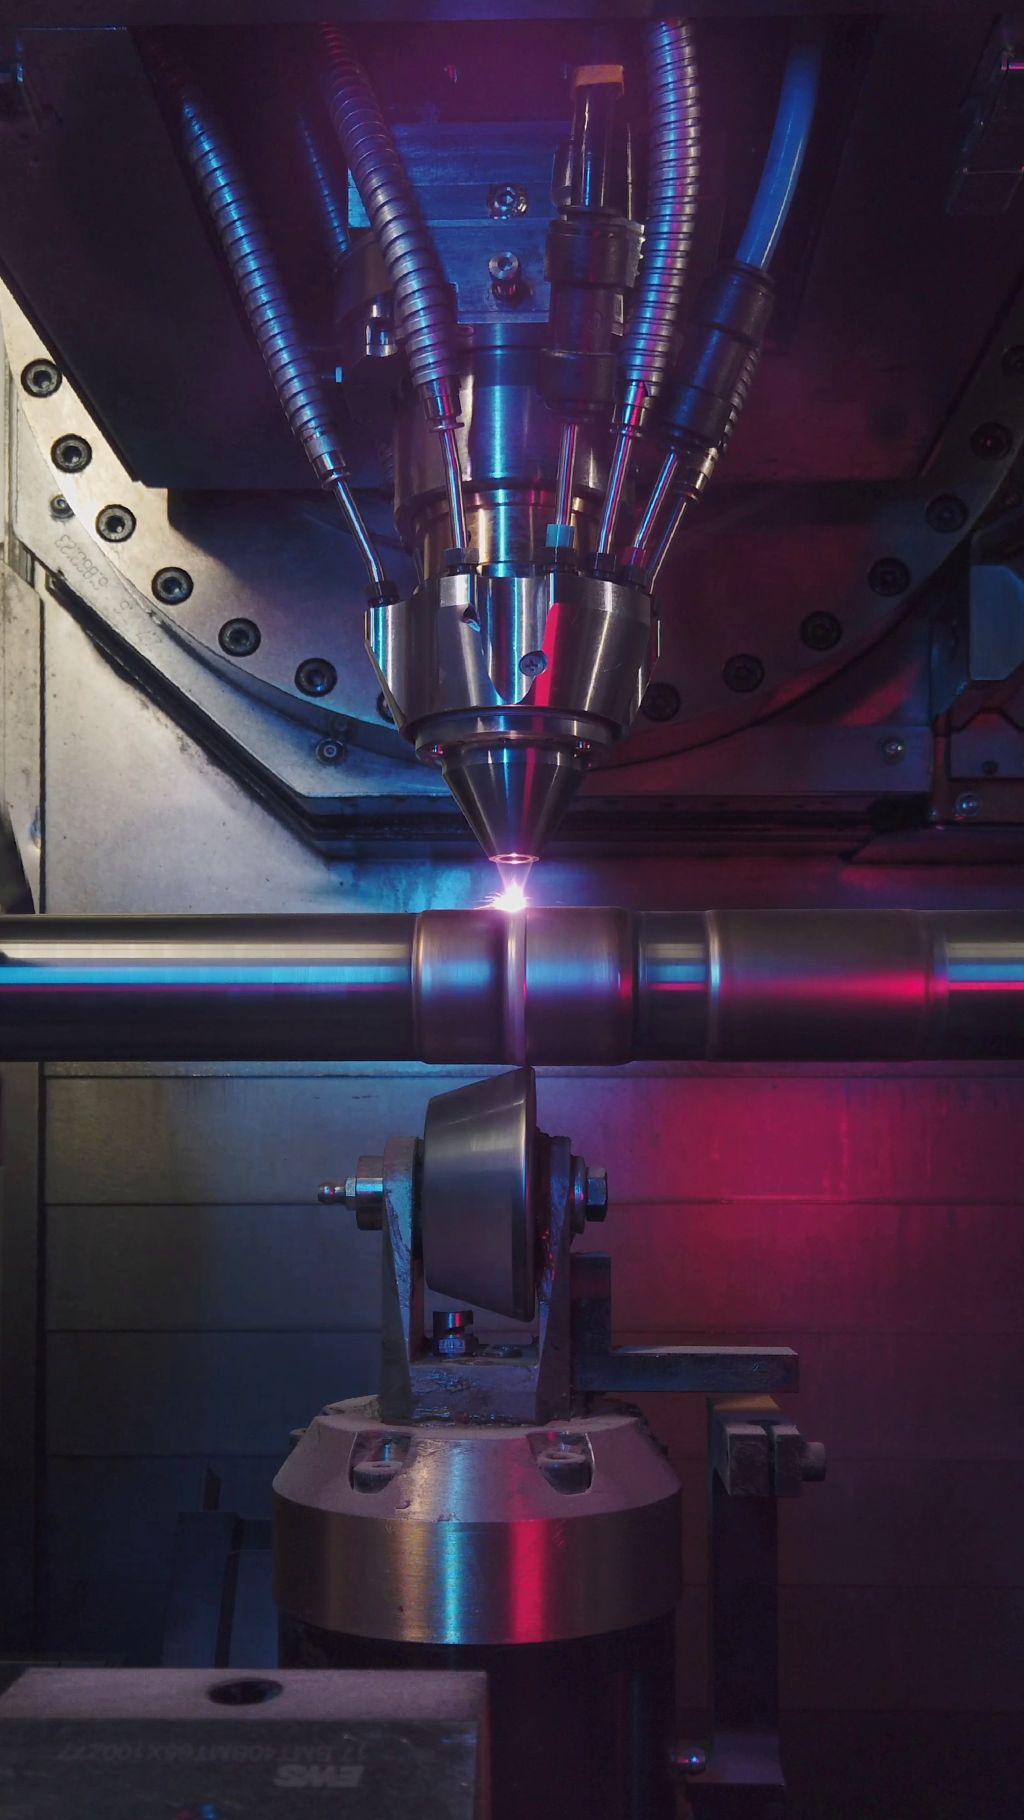
«У центрі нашого дослідження три етапи», розповідає Кім Юлія Калліс, керівник проєкту в Fraunhofer ILT. «Локально відновити матеріал, механічно налаштувати крайову зону та надійно перевірити створений шар.»
Liebherr-Aerospace у Лінденберзі як промисловий партнер враховує вимоги з виробництва, обслуговування та ремонту: реальні деталі та зображення пошкоджень, а також вимоги до матеріалів, твердості, якості поверхні та низького теплового впливу. Ассоційований партнер Hegenscheidt-MFD підтримує підпроект досвідом у процесах прокатки та твердого прокату.
«Для нас в кінці важливо не лише те, чи працює шар в лабораторії», - пояснює Гаральд Бетш з Liebherr-Aerospace. Він є старшим експертом з термічного喷ування/зварювання в галузі матеріалів і процесів. «Важливо, чи підходить процес для реальних, навантажених компонентів шасі, їх матеріалів, типів пошкоджень і меж ремонту. Саме ці вимоги ми впроваджуємо з розробки, виробництва та обслуговування в LEGATO.»
Матеріальний замовлення виконує EHLA, високо-швидкісна варіація лазерного металевого осадження (LMD). Лазер розплавляє металевий порошок і локально наносить його на поверхню деталі. Висока швидкість процесу та відносно невеликий тепловий вплив роблять EHLA особливо цікавим для термочутливих і високоміцних матеріалів.
Кім Калліс та її дослідницька група в рамках проекту вивчають кілька комбінацій матеріалів з практичного застосування. Команда ремонтує 300M за допомогою аналогічного матеріалу. Для корозійностійких покриттів, зокрема, перевіряється мартенситна нержавіюча сталь, спеціально розроблена для EHLA. Також до досліджуваних матеріалів належить 15-5PH, високоміцна корозійностійка сталь для конструкцій шасі.
Особливість EHLA призводить до наступного кроку: швидкості процесу значно ближчі до механічних обробних методів, ніж при традиційному LMD. Таким чином, команда поєднує подачу матеріалу безпосередньо з механічним обробним етапом. Саме цей підхід реалізує SCaRB.
EHLA та прокатка в одному процесі
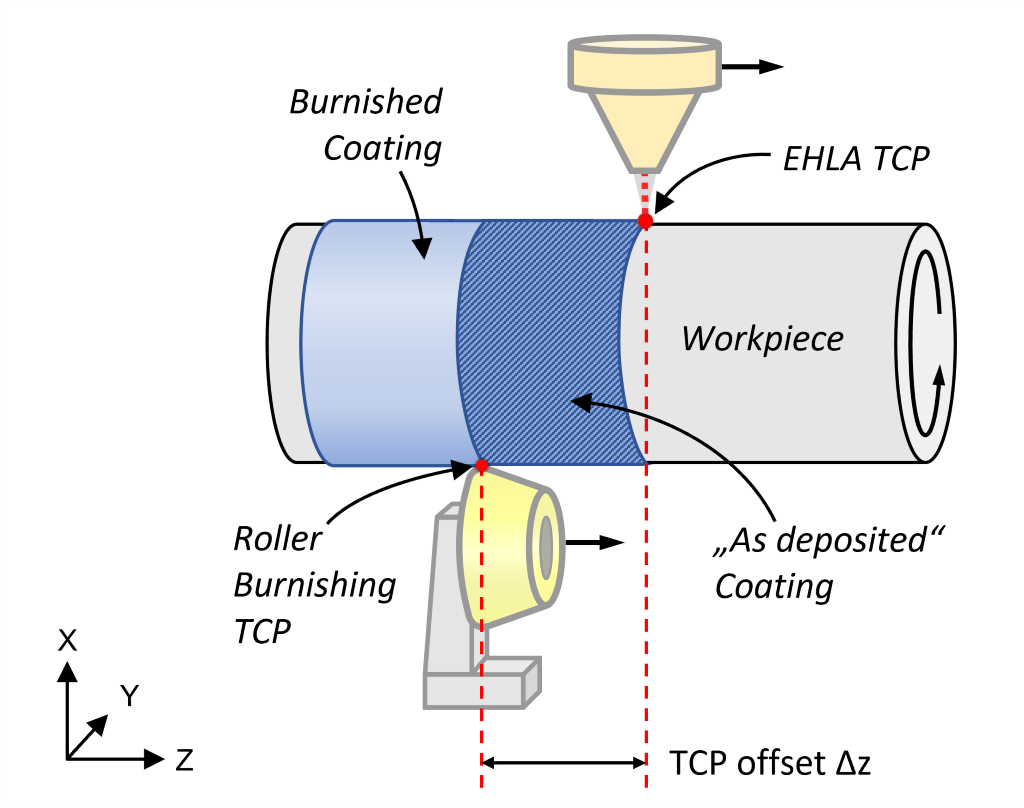
SCaRB означає одночасне покриття та роликове шліфування. Цей підхід поєднує матеріалозабезпечення EHLA з безпосередньо наступним процесом роликового шліфування. Поки лазер наносить металевий порошок на поверхню деталі, роликовий інструмент слідує з визначеною відстанню і обробляє щойно створений шар ще під час процесу покриття.
Висока швидкість процесу EHLA створює для цього основу: нанесення матеріалу та прокатка відбуваються в єдиному процесі. Команда не переоснащує деталь між покриттям і механічною обробкою, економлячи час на налаштування та використовуючи короткий часовий інтервал між обома етапами процесу.
SCaRB використовує не лише швидкість процесу EHLA, а й його залишкове тепло. Щойно нанесений шар ще теплий незабаром після нанесення матеріалу, що полегшує його пластичну деформацію. Відстань між лазером і роликовим інструментом визначає, наскільки теплим і деформованим залишається шар під час прокатки. Таким чином, ця відстань також контролює поверхню, твердість і власні напруження.
Для реалізації Hegenscheidt-MFD розробила роликовий інструмент, який Fraunhofer ILT інтегрував у машинне середовище. За допомогою подачі інструмента команда регулює силу роликового тиску. З змінними роликами вона підлаштовує радіус ролика та жорсткість ролика під конкретне застосування.
«Для нас важливо, що ми не обробляємо EHLA-шар після нанесення, а використовуємо його в гарячому стані безпосередньо в процесі», - пояснює керівниця проєкту. «Катання згладжує поверхню, але водночас впливає на твердість і власні напруження. Таким чином, SCaRB перетворює матеріальний замовлення на процес, за допомогою якого ми можемо цілеспрямовано налаштувати функціональність ремонтної ділянки.»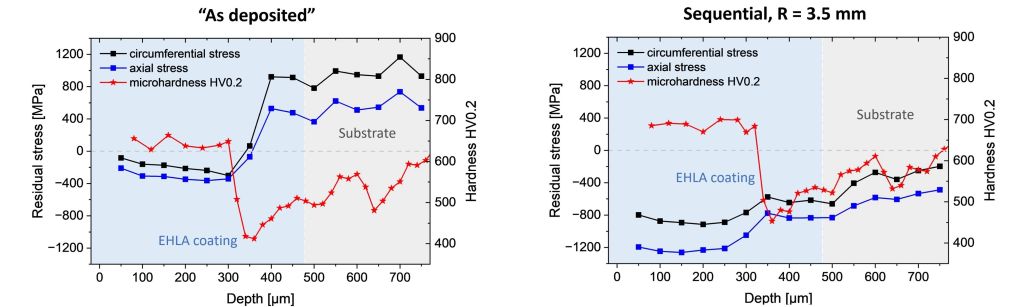
Цілеспрямоване налаштування властивостей матеріалу
Для подальшої функції відремонтованої компоненти підвіски однієї лише початкової геометрії недостатньо. Поверхня та зона термічного впливу повинні мати відповідні властивості для майбутнього навантаження. Це є вирішальною перевагою SCaRB: ролик згладжує нанесений шар, підвищує поверхневу твердість і впливає на власні напруження.
Матеріальний замовлення створює власні напруження в залежності від процесу. Під циклічним навантаженням вони сприяють виникненню тріщин втоми. Роликове оброблення зменшує ці напруження і перетворює їх за сприятливих умов на стиснені власні напруження. Таким чином, місце ремонту не лише геометрично, а й функціонально адаптується до майбутнього навантаження.
Бажані характеристики місця ремонту можна регулювати через вікно процесу. Параметри лазера, параметри порошку, відстань між лазером і роликовим інструментом, сила роликів, радіус роликів і твердість роликів по-різному впливають на поверхню, твердість і стан власних напружень. Після цього перевіряються адгезія покриття, структура, твердість, власні напруження, якість поверхні та, перш за все, поведінка на втомленість під реальними навантаженнями.
Саме втомлювальна міцність відіграє центральну роль у компонентах підвіски, оскільки вони в експлуатації повторно піддаються високим механічним навантаженням. Наступні дослідження тому з'ясують, як власні напруження, встановлені SCaRB, пов'язані з тривалістю служби відремонтованих компонентів. Компонент має надійно зберігати вимоги протягом свого терміну служби.
До ланцюга ремонту також входить відповідний метод випробування. Fraunhofer IWS впроваджує для цього LAwave, лазерну індуковану спектроскопію акустичних поверхневих хвиль. Тут лазер збуджує акустичні поверхневі хвилі; метод оцінює їх поведінку і надає точну інформацію про поверхневі властивості покриття та підлеглої області, не пошкоджуючи деталь.
Таким чином, LAwave доповнює процесний ланцюг у вирішальному місці: EHLA локально відновлює матеріал або створює захисний шар, SCaRB механічно регулює поверхню та крайову зону, LAwave надає безруйнівні дані про оброблені області. Таким чином, ремонт, функція та випробування тісно пов'язані.
Однак перед стандартизованим методом ремонту в авіації ще залишаються інші етапи розробки та кваліфікації. Команда наразі переносить результати на реальні геометрії деталей та репрезентативні навантаження і надає докази для можливого подальшого застосування.
Перспектива автоматизованого ланцюга ремонту
У довгостроковій перспективі LEGATO націлений на безперервний цифровий ланцюг ремонту. На початку відбувається автоматизований сканування пошкодженої компоненти. З отриманих геометричних даних система визначає розмір пошкодження та втрату матеріалу і на основі цього визначає шлях для наступного нанесення матеріалу.
Ремонт виконується локально з EHLA. Безпосередньо за ним інструмент SCaRB обробляє свіжо нанесений шар і регулює поверхню та крайову зону. В залежності від функціональної площі слідує цілеспрямований полірувальний або шліфувальний етап. Завершує процес безруйнівне випробування.
У цільовій картині всі етапи виконуються в єдиній конструкції, без того, щоб команда повторно закріплювала деталь між окремими етапами. Сканування, нанесення матеріалу, механічна обробка та випробування більше не є окремими етапами роботи, а частинами мережевого процесного ланцюга.
Контакт: