Podvozja su jedne od najopterećenijih sklopova u avionu. Tijekom uzlijetanja, slijetanja i kretanja, na osovine kotača, klipove, vijke i druge komponente kritične za sigurnost djeluju velike sile. Na funkcijskim površinama ležajevi, čahure ili brtvila dodiruju površinu dijelova. Trenje, lokalni tlakovi i ponavljajuća opterećenja uzrokuju trošenje. U isto vrijeme, hladnoća, vrućina, vlaga, kerozin, sredstva za čišćenje i odmrzavanje, kao i led, pijesak i prašina napadaju površine i potiču koroziju.
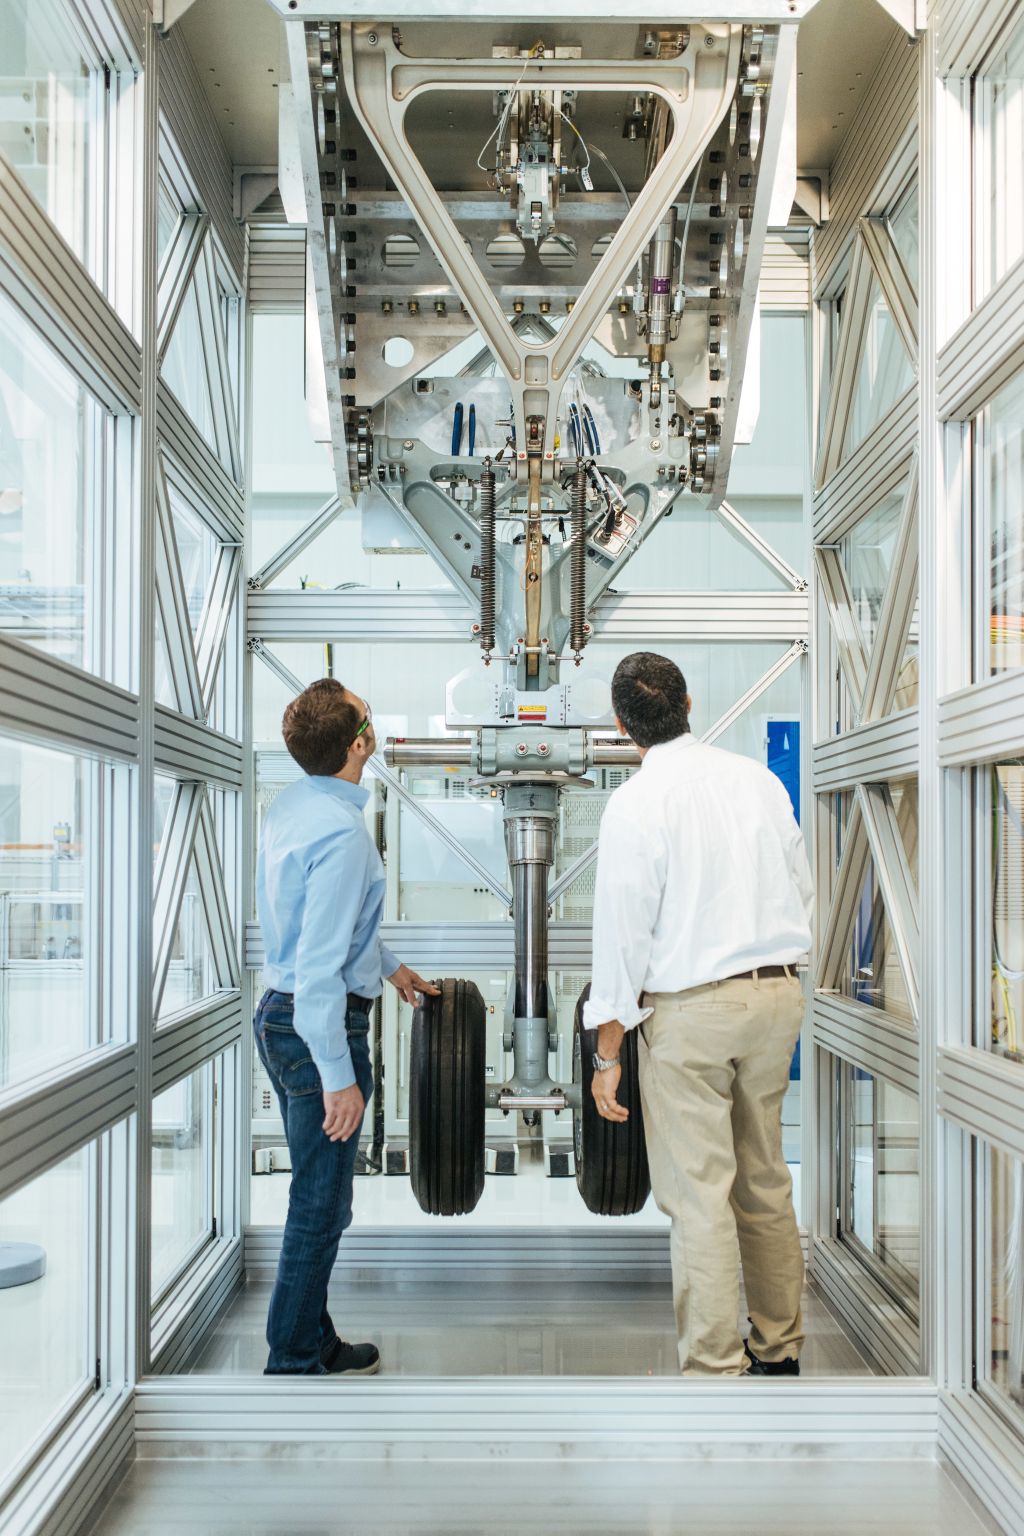
Tijekom održavanja ovjesa stručnjaci rastavljaju komponente, čiste ih, provjeravaju i mjere. Manje štete izbruse, sve dok to dopuštaju granice popravka. Kod prevelikog gubitka materijala često ostaje samo zamjena. To uzrokuje troškove, produžava vrijeme zastoja i obvezuje resurse.
Obično hard krom štiti funkcijske površine od trošenja i korozije. Međutim, stroži zahtjevi za zaštitu okoliša i radnu sigurnost povećavaju potrebu za alternativama. U oštećenim područjima sama zaštita nije dovoljna: ovdje je važna druga sposobnost, a to je ciljano obnavljanje izgubljenog materijala, bez utjecaja na svojstva visokotvrdog osnovnog materijala.
Klasične metode zavarivanja su za to samo djelomično prikladne. Previše topline mijenja strukturu visokotlačnih čelika za zrakoplovstvo, utječe na mehanička svojstva i može uzrokovati geometrijske odstupanja zbog deformacija.
Posebno kritična je zona utjecaja topline. Stoga odgovarajuća tehnologija popravka mora istovremeno ispunjavati dva zahtjeva: mora stvoriti sigurno metalno spajanje i ograničiti unos topline.
LEGATO razvija novi lanac popravka
Na ovom izazovu temelji se istraživački projekt LEGATO. Ukupni projekt ispituje različite aspekte budućih ovjesa i okuplja kompetencije iz istraživanja i industrije. U jednom dijelu projekta Fraunhofer Institut za lasersku tehnologiju ILT razvija laserski bazirani proces popravka za visoko opterećene komponente ovjesa.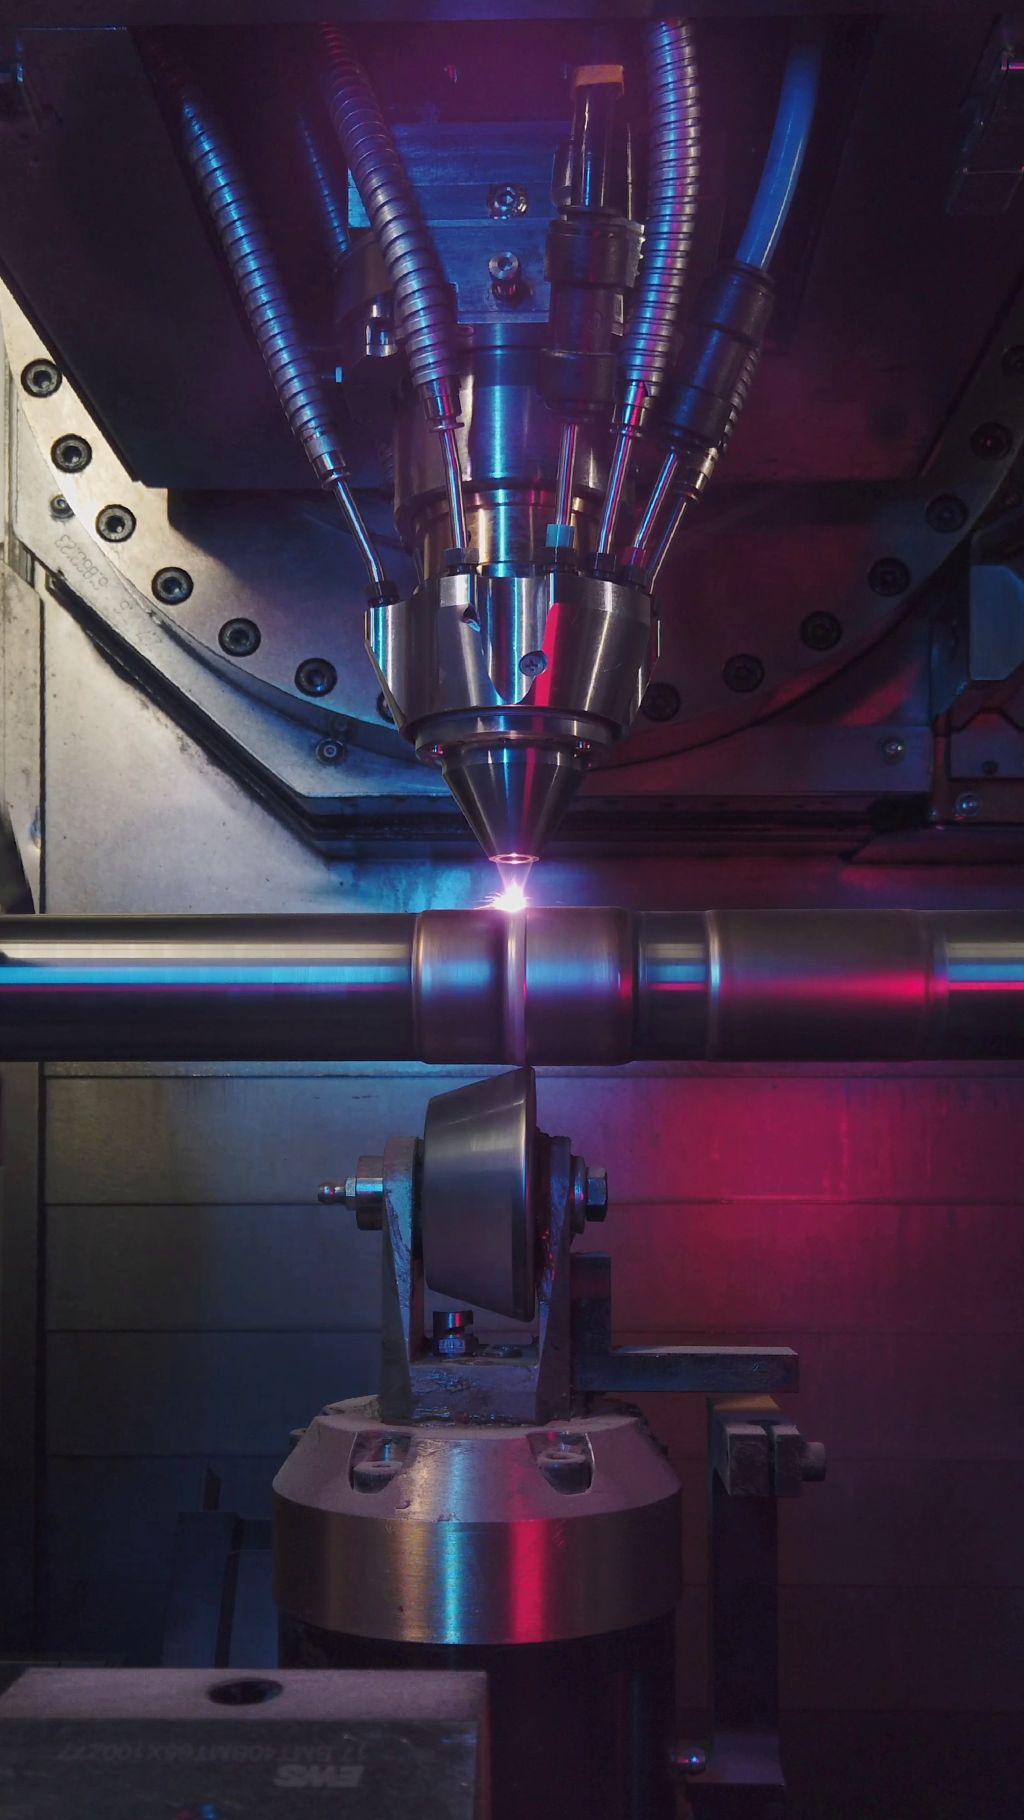
»U središtu našeg istraživanja nalaze se tri koraka«, otkriva Kim Julia Kallies, voditeljica projekta na Fraunhofer ILT. »Lokalno obnavljanje materijala, mehaničko podešavanje rubne zone i pouzdano ispitivanje proizvedenog sloja.«
Liebherr-Aerospace u Lindenbergu kao industrijski partner unosi zahtjeve iz proizvodnje, održavanja i servisiranja: stvarne dijelove i slike oštećenja, kao i smjernice o materijalima, tvrdoći, kvaliteti površine i malom unosu topline. Asocirani partner Hegenscheidt-MFD podržava dio projekta s iskustvom u procesima valjanja i čvrstog valjanja.
»Za nas na kraju nije važno samo to hoće li jedan sloj u laboratoriju funkcionirati«, objašnjava Harald Betsch iz Liebherr-Aerospace. On je viši stručnjak za termalne premazivanje/zavarivanje u području materijala i procesa. »Odlučujuće je hoće li proces odgovarati stvarnim, opterećenim komponentama podvozja, njihovim materijalima, slikama oštećenja i granicama popravka. Upravo te zahtjeve unosimo iz razvoja, proizvodnje i održavanja u LEGATO.«
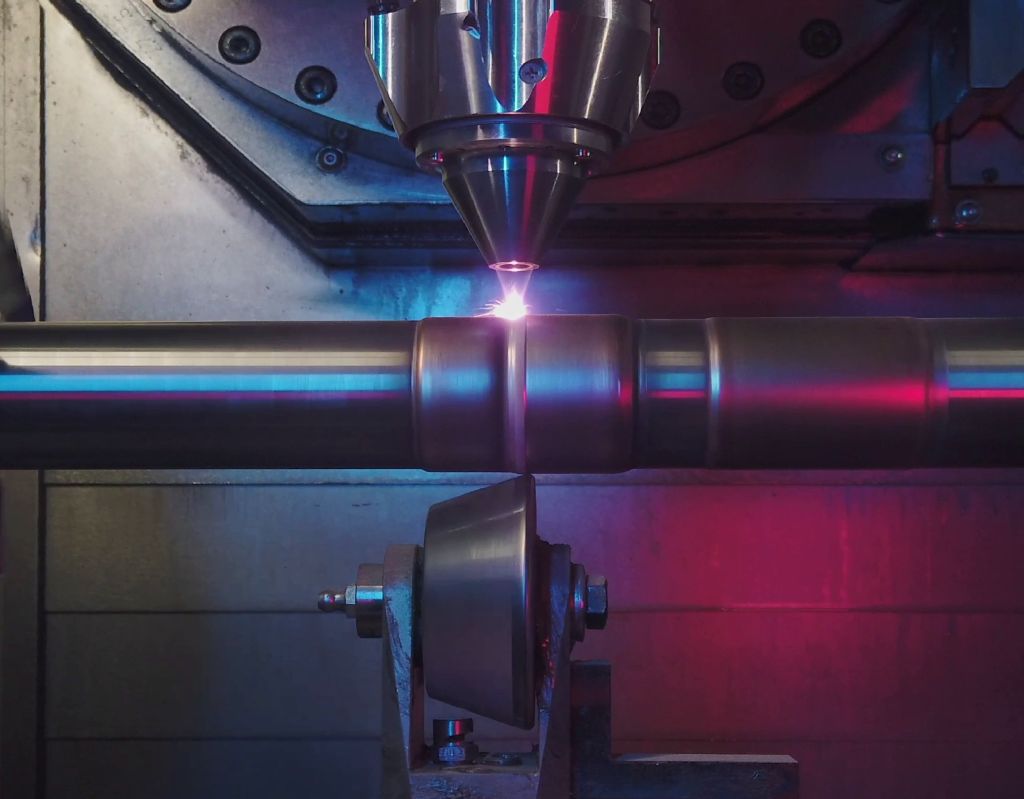
Materijalni zadatak preuzima EHLA, visoko brza varijanta laserske metalne depozicije (LMD). Laser topi metalni prah i lokalno ga nanosi na površinu komponente. Visoka brzina procesa i relativno mali unos topline čine EHLA posebno zanimljivim za toplinski osjetljive i visoko čvrste materijale.
Kim Kallies i njezina istraživačka grupa proučavaju u projektu nekoliko kombinacija materijala iz primjene. Tim 300M popravlja s materijalom sličnim vrsti. Za korozivno otporne slojeve ispituju, između ostalog, martenzitnu nehrđajuću čelik, posebno razvijen za EHLA. Također, 15-5PH, visokotvrdi, korozivno otporni čelik za strukture ovjesa, spada među proučavane materijale.
Jedna posebnost EHLA-e dovodi do sljedećeg koraka: Procesne brzine su znatno bliže mehaničkim postupcima obrade nego kod konvencionalnog LMD-a. Time tim izravno povezuje nanošenje materijala s mehaničkim korakom obrade. Upravo taj pristup slijedi SCaRB.
EHLA i valjanje u jednom procesu
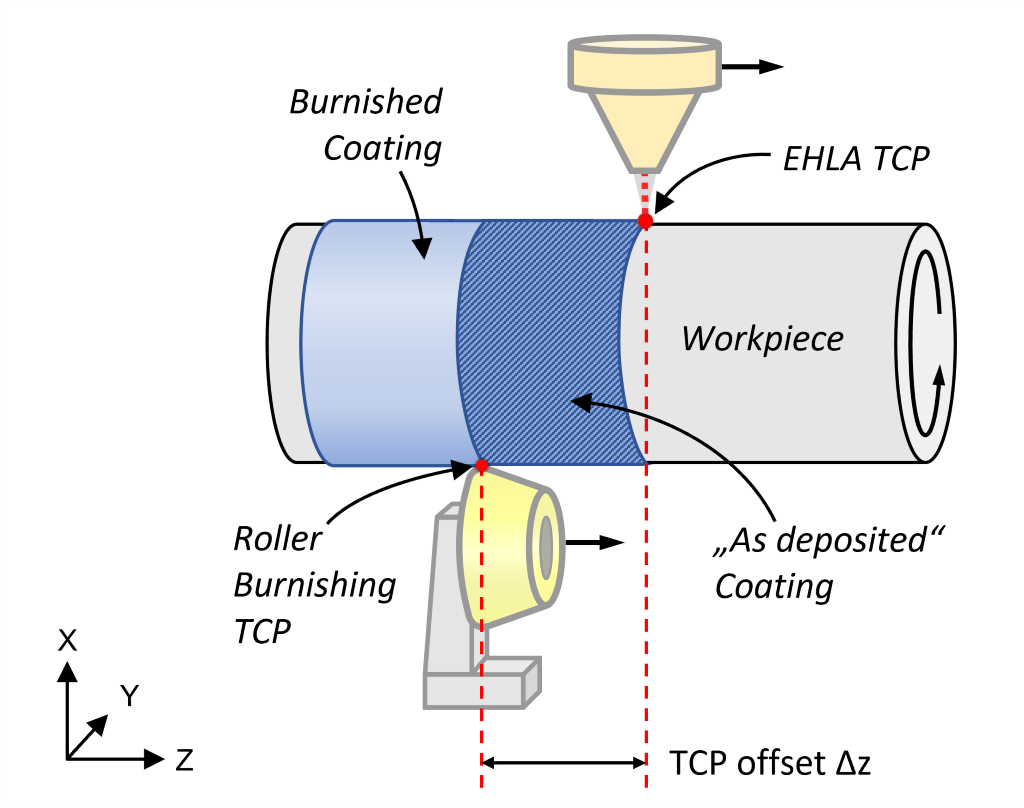
SCaRB označava simultano premazivanje i valjanje. Ovaj pristup povezuje EHLA nanošenje materijala s neposrednim valjanim procesom. Dok laser nanosi metalni prah na površinu dijela, valjčasti alat slijedi s definiranim razmakom i obrađuje svježe stvoreni sloj još tijekom procesa premazivanja.
Visoka brzina procesa EHLA stvara temelje za to: nanošenje materijala i valjanje odvijaju se u zajedničkom procesu. Tim ne ponovo učvršćuje komponentu između premazivanja i mehaničke obrade, štedi vrijeme postavljanja i koristi kratki vremenski razmak između oba procesna koraka.
SCaRB ne koristi samo brzinu EHLA procesa, već i njegovu preostalu toplinu. Svježe naneseni sloj je ubrzo nakon nanošenja materijala još topao i stoga se lakše plastično deformira. Udaljenost između lasera i valjkastog alata određuje koliko je sloj još topao i deformabilan prilikom valjanja. Tako ta udaljenost upravlja površinom, tvrdoćom i unutarnjim naprezanjima.
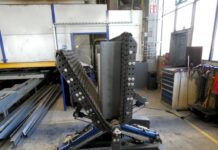
Za provedbu je Hegenscheidt-MFD razvio alat za valjanje koji je Fraunhofer ILT integrirao u okruženje stroja. Pomoću podešavanja alata tim podešava silu valjanja. S izmjenjivim valjcima prilagođava radijus i tvrdoću valjaka specifičnoj primjeni.
»Za nas je ključno da EHLA sloj ne obrađujemo naknadno, već da iskoristimo topli stanje direktno u procesu«, objašnjava voditeljica projekta. »Valjanje zaglađuje površinu, ali istovremeno utječe na tvrdoću i unutarnje napetosti. Tako SCaRB iz materijalnog naloga stvara proces kojim možemo ciljano funkcionalno postaviti mjesto popravka.«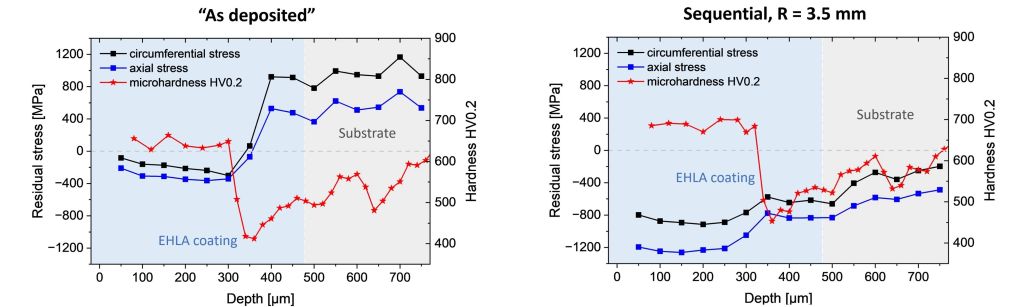
Ciljano podešavanje svojstava materijala
Za kasniju funkciju popravljenog dijela ovjesa sama izvorna geometrija nije dovoljna. Površina i zona toplinskog utjecaja trebaju imati odgovarajuće osobine za kasniji opterećenje. To je ključna prednost SCaRB-a: valjak zaglađuje naneseni sloj, povećava tvrdoću blizu površine i utječe na vlastite napetosti.
Materijalna narudžba stvara unutarnje napetosti ovisno o procesu. Pod cikličkim opterećenjem one potiču umor. Valjanje smanjuje te napetosti i pod pogodnim uvjetima ih pretvara u tlačne napetosti. Time se mjesto popravka ne samo geometrijski, već i funkcionalno prilagođava kasnijem opterećenju.
Željene karakteristike popravne točke mogu se upravljati putem procesnog prozora. Parametri lasera, parametri praha, udaljenost između lasera i alata za valjanje, sila valjanja, radijus valjanja i tvrdoća valjanja različito utječu na površinu, tvrdoću i stanje unutarnjih naprezanja. Nakon toga se provjeravaju prianjanje slojeva, struktura, tvrdoća, unutarnja naprezanja, kvaliteta površine i, prije svega, ponašanje pri umoru pod stvarnim opterećenjima.
Osobito je otpornost na umor ključna za komponente ovjesa, jer su tijekom rada izložene ponovljenim visokim mehaničkim opterećenjima. Sljedeća istraživanja stoga razjašnjavaju kako su unutarnja naprezanja postavljena putem SCaRB povezana s vijekom trajanja popravljenih komponenti. Komponenta mora pouzdano zadržati zahtijevane karakteristike tijekom svog radnog vijeka.
Lanac popravka također uključuje odgovarajući postupak ispitivanja. Fraunhofer IWS uvodi LAwave, spektroskopiju površinskih akustičnih valova induciranih laserom. Ovdje laser potiče akustične površinske valove; postupak analizira njihovo ponašanje i pruža precizne informacije o svojstvima blizu površine premašanja i područja ispod, bez oštećenja dijela.
Tako LAwave dopunjuje procesni lanac na ključnom mjestu: EHLA lokalno obnavlja materijal ili stvara zaštitni sloj, SCaRB mehanički postavlja površinu i rubnu zonu, a LAwave pruža neuništive podatke o obrađenim područjima. Tako se popravak, funkcija i ispitivanje usko povezuju.
Međutim, prije standardiziranog postupka popravka u zrakoplovstvu postoje daljnji koraci razvoja i kvalifikacije. Tim trenutno prenosi rezultate na stvarne geometrije dijelova i reprezentativna opterećenja te pruža dokaze za moguću kasniju primjenu.
Pogled u budućnost automatiziranog lanca popravka
Na duge staze, LEGATO teži kontinuiranom digitalnom lancu popravka. Na početku se provodi automatizirano skeniranje oštećene komponente. Na temelju prikupljenih podataka o geometriji sustav određuje veličinu oštećenja i gubitak materijala te iz toga izvodi putanju za sljedeću narudžbu materijala.
Popravak se odvija lokalno s EHLA. Odmah iza toga SCaRB alat obrađuje svježe naneseni sloj i postavlja površinu i rubnu zonu. Ovisno o funkcionalnoj površini, slijedi ciljani korak poliranja ili brušenja. Završava se neuništivim ispitivanjem.
U ciljanom prikazu svi koraci odvijaju se u zajedničkoj strukturi, bez da tim ponovno učvršćuje dio između pojedinih koraka. Skeniranje, narudžba materijala, mehanička obrada i ispitivanje više nisu odvojeni radni koraci, već dijelovi umreženog procesnog lanca.
Kontakt: