Les trains d'atterrissage font partie des sous-ensembles les plus sollicités d'un avion. Lors du décollage, de l'atterrissage et du roulage, de fortes forces agissent sur les essieux de roue, les pistons, les boulons et d'autres composants critiques pour la sécurité. Sur les surfaces fonctionnelles, des roulements, des douilles ou des joints touchent la surface des pièces. La friction, les pics de pression locaux et les charges répétées y provoquent de l'usure. En même temps, le froid, la chaleur, l'humidité, le kérosène, les agents de nettoyage et de dégivrage ainsi que la glace, le sable et la poussière attaquent les surfaces et favorisent la corrosion.
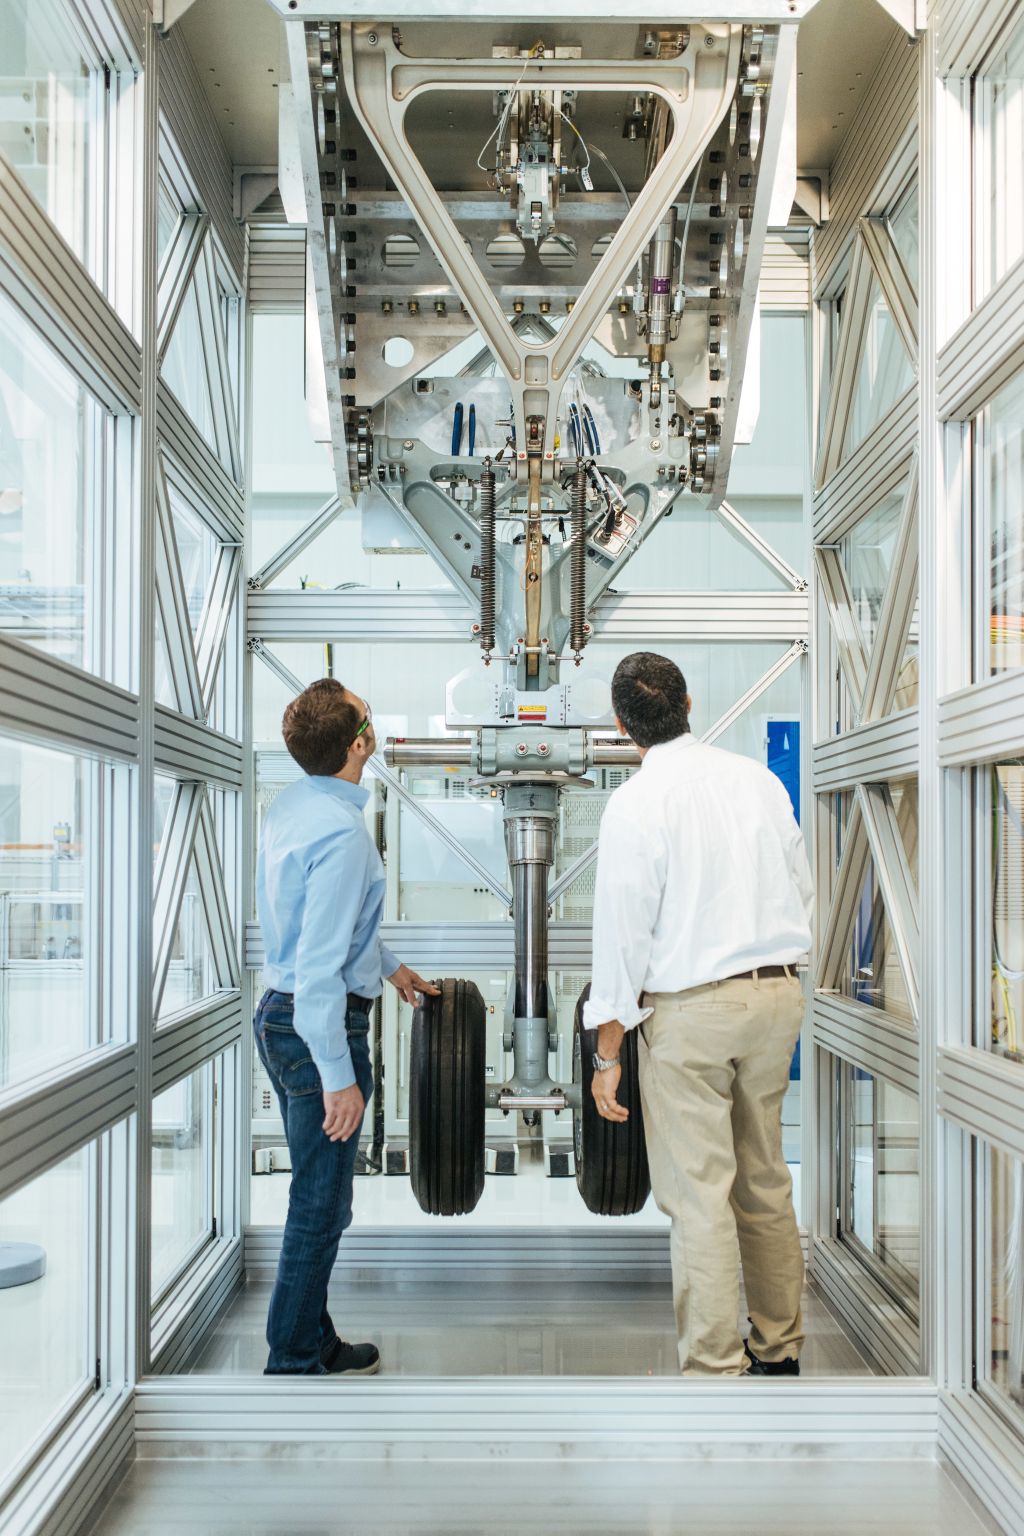
Lors d'un entretien d'un châssis, des spécialistes démontent des composants, les nettoient, les contrôlent et les mesurent. Ils meulent les petites défaillances tant que les limites de réparation le permettent. En cas de perte de matériau trop importante, il ne reste souvent qu'à procéder à un échange. Cela engendre des coûts, prolonge les temps d'arrêt et mobilise des ressources.
Habituellement, le chrome dur protège les surfaces fonctionnelles contre l'usure et la corrosion. Cependant, des exigences plus strictes en matière de protection de l'environnement et de la santé au travail augmentent le besoin d'alternatives. Dans les zones endommagées, la protection seule n'est pas suffisante : ici, une deuxième capacité entre en jeu, à savoir la reconstruction ciblée du matériau perdu, sans altérer les propriétés du matériau de base à haute résistance.
Les procédés de soudage classiques ne conviennent que de manière limitée à cela. Trop de chaleur modifie la structure des aciers aéronautiques à haute résistance, influence les propriétés mécaniques et peut entraîner des déformations géométriques dues à des distorsions.
La zone affectée par la chaleur est particulièrement critique. Une technologie de réparation appropriée doit donc répondre à deux exigences simultanément : elle doit créer une connexion métallique sûre et limiter l'apport de chaleur.
LEGATO développe une nouvelle chaîne de réparation.
Ce projet de recherche LEGATO s'attaque à ce défi. L'ensemble du projet examine différents aspects des futurs châssis et regroupe des compétences provenant de la recherche et de l'industrie. Dans le cadre d'une sous-initiative, l'Institut Fraunhofer pour la technologie des lasers ILT développe une chaîne de réparation basée sur le laser pour des composants de châssis soumis à de fortes charges.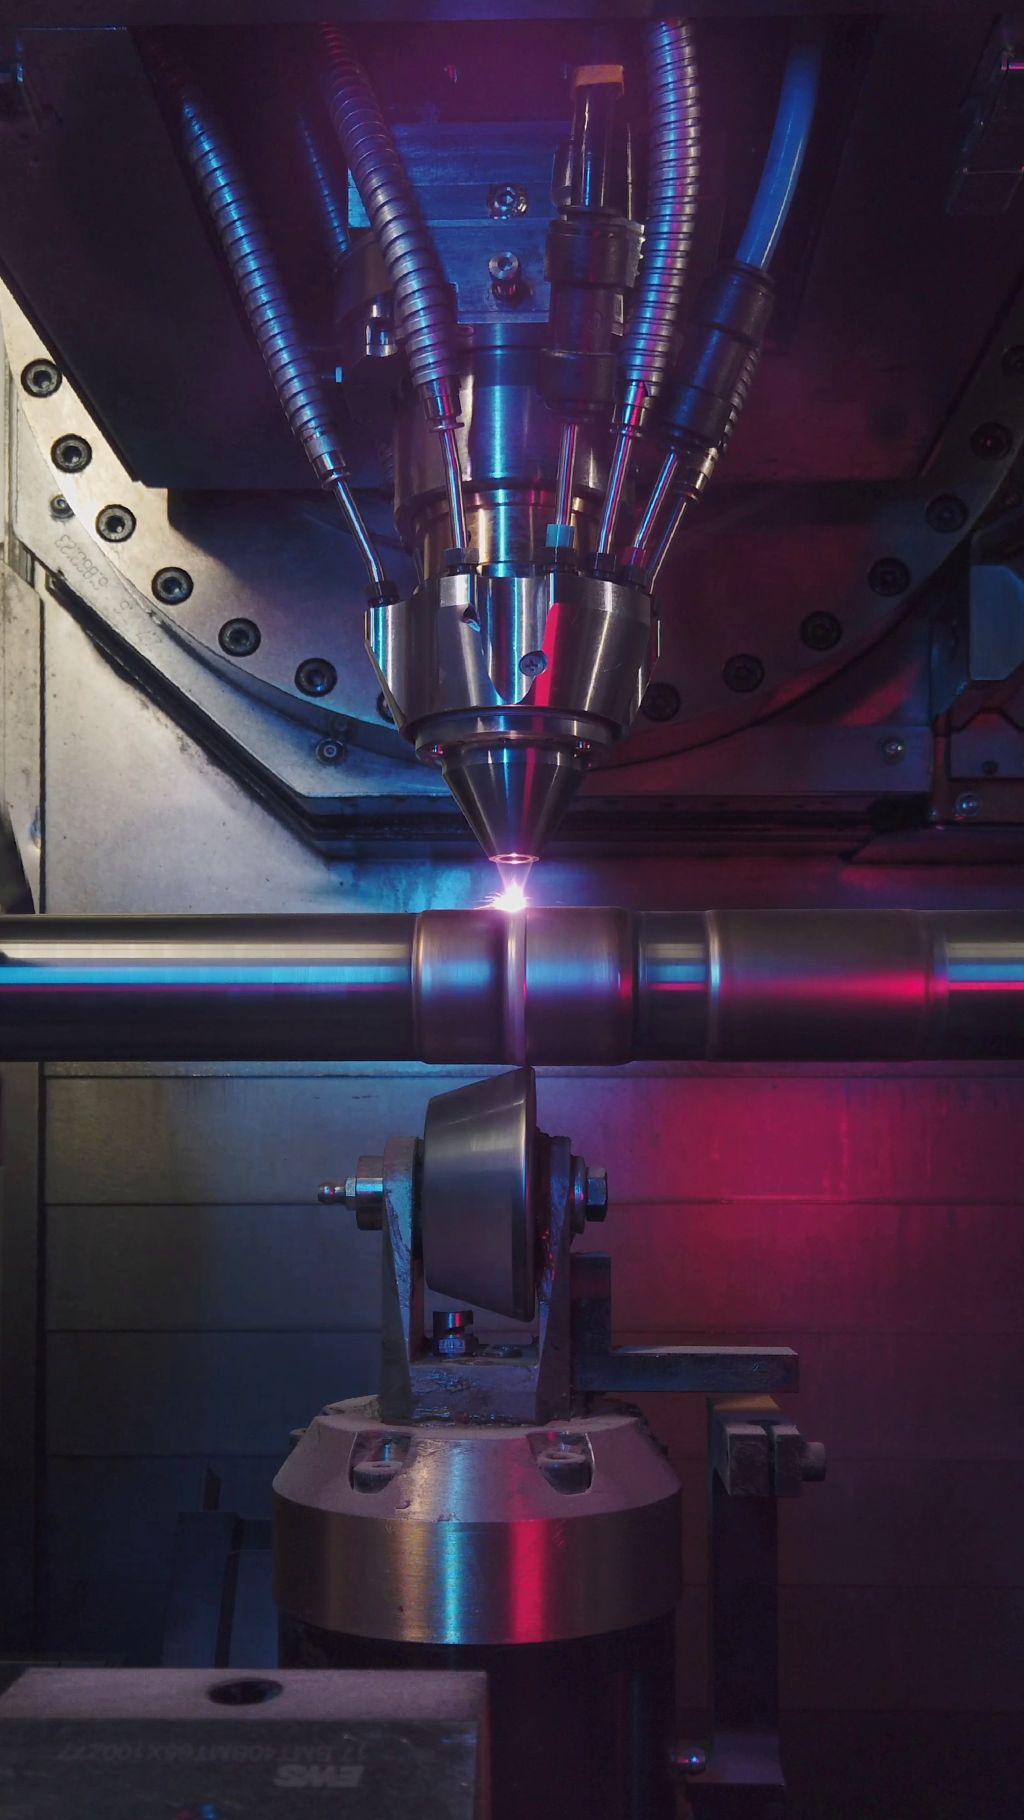
«Au cœur de notre recherche se trouvent trois étapes», révèle Kim Julia Kallies, responsable de projet au Fraunhofer ILT. «Reconstruire le matériau localement, ajuster mécaniquement la zone périphérique et vérifier de manière fiable la couche produite.»
Liebherr-Aerospace à Lindenberg, en tant que partenaire industriel, intègre les exigences de fabrication, de maintenance et de service : des pièces réelles et des images de dommages ainsi que des spécifications concernant les matériaux, la dureté, la qualité de surface et un faible apport thermique. Le partenaire associé Hegenscheidt-MFD soutient le sous-projet avec son expérience dans les processus de roulage et de laminage à froid.
« Pour nous, à la fin, il ne s'agit pas seulement de savoir si un revêtement fonctionne dans le laboratoire », explique Harald Betsch de Liebherr-Aerospace. Il est Expert Senior en Projection Thermique/Soudage dans le domaine des Matériaux et des Procédés. « Ce qui est décisif, c'est de savoir si le processus s'adapte aux composants de train d'atterrissage réels et sollicités, à leurs matériaux, aux types de dommages et aux limites de réparation. C'est exactement ces exigences que nous intégrons dans LEGATO depuis le développement, la fabrication et la maintenance. »
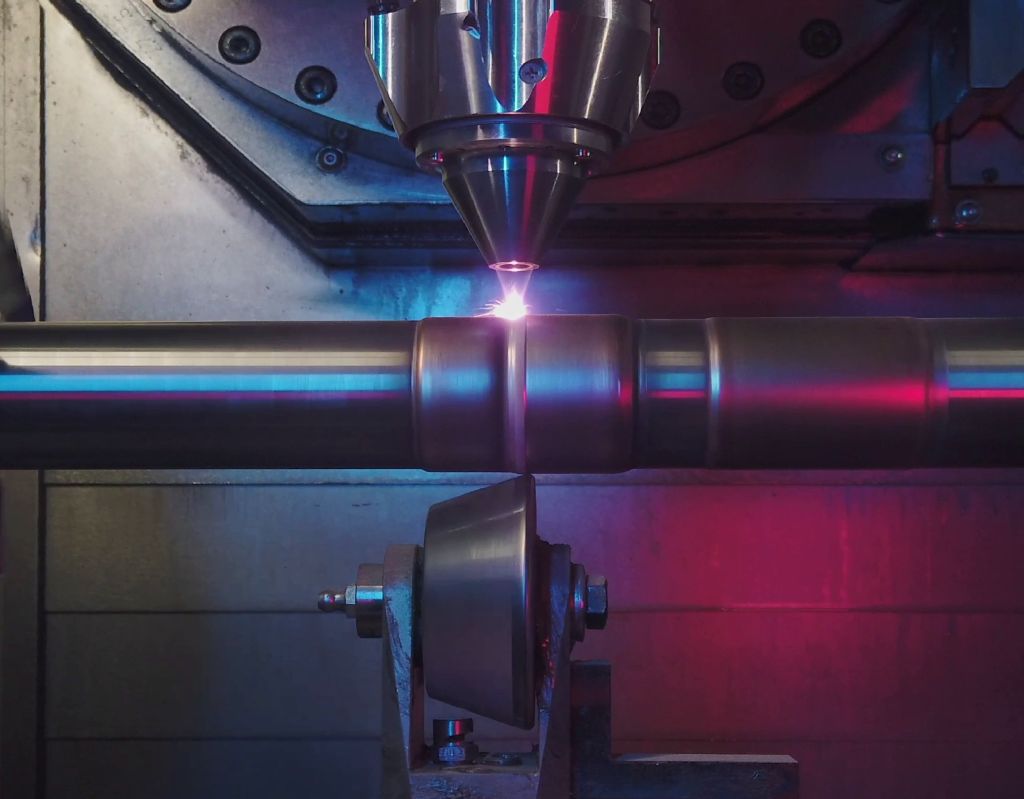
La commande de matériau est assurée par EHLA, une variante à haute vitesse du dépôt de métal par laser (LMD). Un laser fond de la poudre métallique et l'applique localement sur la surface de la pièce. La vitesse de processus élevée et l'apport de chaleur relativement faible rendent EHLA particulièrement intéressant pour les matériaux sensibles à la chaleur et à haute résistance.
Kim Kallies et son groupe de recherche étudient dans le projet plusieurs combinaisons de matériaux issues de l'application. L'équipe répare le 300M avec un matériau similaire. Pour les couches résistantes à la corrosion, elle examine notamment un acier inoxydable martensitique, un matériau spécialement développé pour l'EHLA. Le 15-5PH, un acier à haute résistance et résistant à la corrosion pour les structures de châssis, fait également partie des matériaux étudiés.
Une particularité de l'EHLA conduit à l'étape suivante : les vitesses de processus sont nettement plus proches des procédés d'usinage mécanique que dans le LMD conventionnel. Cela permet à l'équipe de coupler l'application de matériau directement avec une étape d'usinage mécanique. C'est précisément cette approche que suit SCaRB.
EHLA et roulage dans un processus
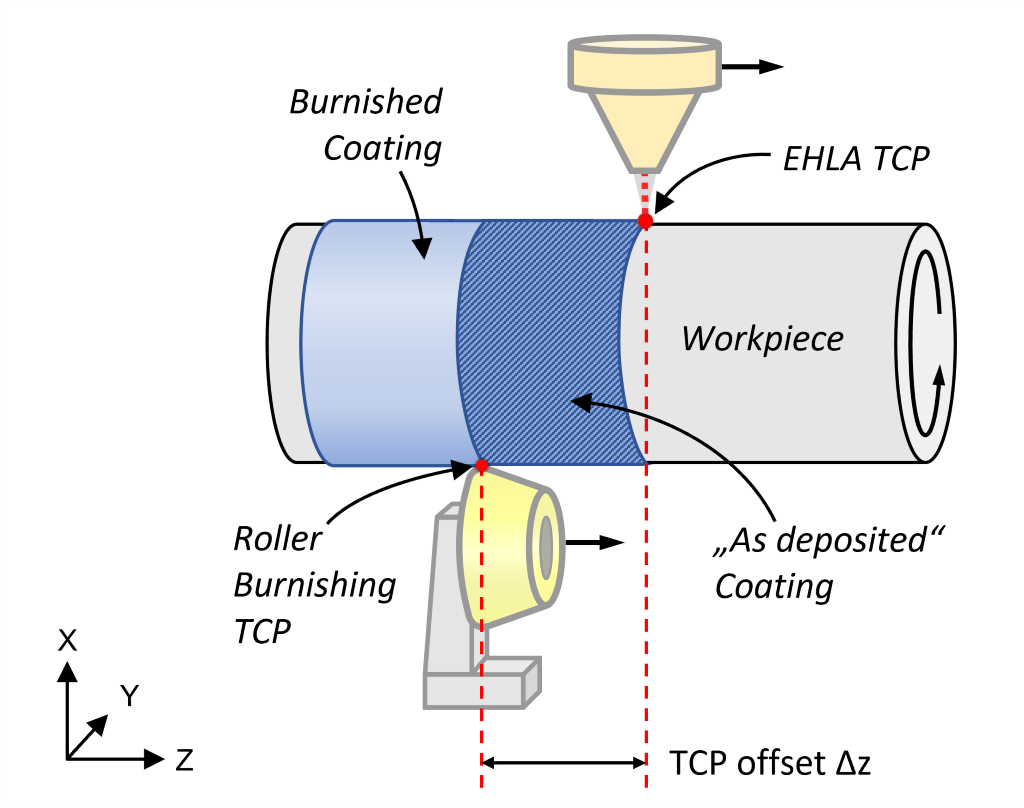
SCaRB signifie Revêtement et Roulage Simultanés. L'approche combine l'application de matériau EHLA avec un processus de roulage qui suit immédiatement. Pendant que le laser applique de la poudre métallique sur la surface de la pièce, l'outil de roulage suit à une distance définie et traite la couche fraîchement créée pendant le processus de revêtement.
La haute vitesse de processus de l'EHLA en constitue la base : l'application de matériau et le roulage se déroulent dans un processus commun. L'équipe ne repositionne pas la pièce entre le revêtement et l'usinage mécanique, économisant ainsi du temps de préparation et profitant du court intervalle entre les deux étapes du processus.
SCaRB utilise non seulement la vitesse du processus EHLA, mais aussi sa chaleur résiduelle. La couche fraîchement appliquée est encore chaude peu après le dépôt du matériau, ce qui la rend plus facilement déformable plastiquement. La distance entre le laser et l'outil de roulage détermine à quel point la couche est chaude et déformable lors du roulage. Ainsi, cette distance influence également la surface, la dureté et les contraintes internes.
Pour la mise en œuvre, Hegenscheidt-MFD a développé un outil de roulage, que le Fraunhofer ILT a intégré dans l'environnement machine. Grâce à l'avance de l'outil, l'équipe ajuste la force de roulage. Avec des rouleaux interchangeables, elle adapte le rayon des rouleaux et la dureté des rouleaux à chaque application.
«Pour nous, il est essentiel de ne pas traiter la couche EHLA après coup, mais d'exploiter directement l'état chaud dans le processus», explique la chef de projet. «Le roulage lisse la surface, mais influence également la dureté et les contraintes internes. Ainsi, SCaRB transforme la commande de matériau en un processus qui nous permet d'ajuster de manière ciblée la fonctionnalité du point de réparation.»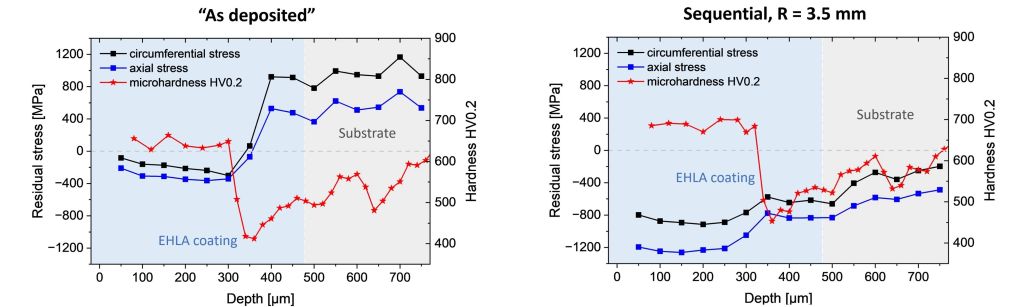
Ajuster délibérément les propriétés des matériaux
Pour la fonction ultérieure d'un composant de châssis réparé, la géométrie d'origine ne suffit pas. La surface et la zone affectée par la chaleur doivent avoir les propriétés appropriées pour le cas de charge ultérieur. C'est l'avantage décisif du SCaRB : le rouleau lisse la couche appliquée, augmente la dureté proche de la surface et influence les contraintes internes.
L'ordre de matériau génère des contraintes résiduelles selon le processus. Sous charge cyclique, elles favorisent les fissures de fatigue. Le roulage réduit ces contraintes et les transforme, dans des conditions appropriées, en contraintes de compression. Ainsi, un point de réparation est non seulement adapté géométriquement, mais aussi fonctionnellement au cas de charge ultérieur.
Les propriétés souhaitées du site de réparation peuvent être contrôlées via la fenêtre de processus. Les paramètres du laser, les paramètres de poudre, la distance entre le laser et l'outil de roulage, la force de roulage, le rayon de roulage et la dureté du rouleau influencent différemment la surface, la dureté et l'état de contrainte résiduelle. Ensuite, l'adhérence des couches, la structure, la dureté, les contraintes résiduelles, la qualité de surface et surtout le comportement à la fatigue sous des charges réelles sont vérifiés.
La résistance à la fatigue joue un rôle central dans les composants de châssis, car ils sont exposés à des charges mécaniques élevées de manière répétée en fonctionnement. Les prochaines études clarifient donc comment les contraintes résiduelles réglées par SCaRB sont liées à la durée de vie des composants réparés. Le composant doit de manière fiable posséder les propriétés requises tout au long de sa durée d'utilisation.
La chaîne de réparation comprend également une méthode d'essai appropriée. Le Fraunhofer IWS introduit pour cela LAwave, la spectroscopie des ondes acoustiques de surface induites par laser. Ici, un laser excite des ondes de surface acoustiques ; la méthode évalue leur comportement et fournit des informations précises sur les propriétés proches de la surface du revêtement et de la zone sous-jacente, sans endommager la pièce.
Ainsi, LAwave complète la chaîne de processus à un endroit crucial : EHLA reconstruit le matériau localement ou crée une couche de protection, SCaRB ajuste mécaniquement la surface et la zone de bord, et LAwave fournit des données sans destruction sur les zones traitées. Ainsi, la réparation, la fonction et l'essai sont étroitement liés.
Cependant, avant une méthode de réparation standardisée dans l'aviation, d'autres étapes de développement et de qualification doivent encore être franchies. L'équipe transfère actuellement les résultats sur des géométries de pièces réelles et des charges représentatives et fournit les preuves pour une application potentielle ultérieure.
Perspective sur une chaîne de réparation automatisée
À long terme, LEGATO vise une chaîne de réparation numérique continue. Au début, un scan automatisé du composant endommagé est effectué. À partir des données géométriques capturées, le système détermine l'ampleur des dommages et la perte de matériau et en déduit le chemin pour la commande de matériau suivante.
La réparation se fait localement avec EHLA. Juste derrière, l'outil SCaRB traite la couche fraîchement appliquée et ajuste la surface et la zone de bord. Selon la surface fonctionnelle, une étape de polissage ou de meulage ciblée suit. La conclusion est un essai sans destruction.
Dans l'image cible, toutes les étapes se déroulent dans une structure commune, sans que l'équipe ne repositionne la pièce entre les différentes étapes. Le scan, la commande de matériau, le traitement mécanique et l'essai ne constituent plus des étapes de travail séparées, mais des parties d'une chaîne de processus interconnectée.
Contact :