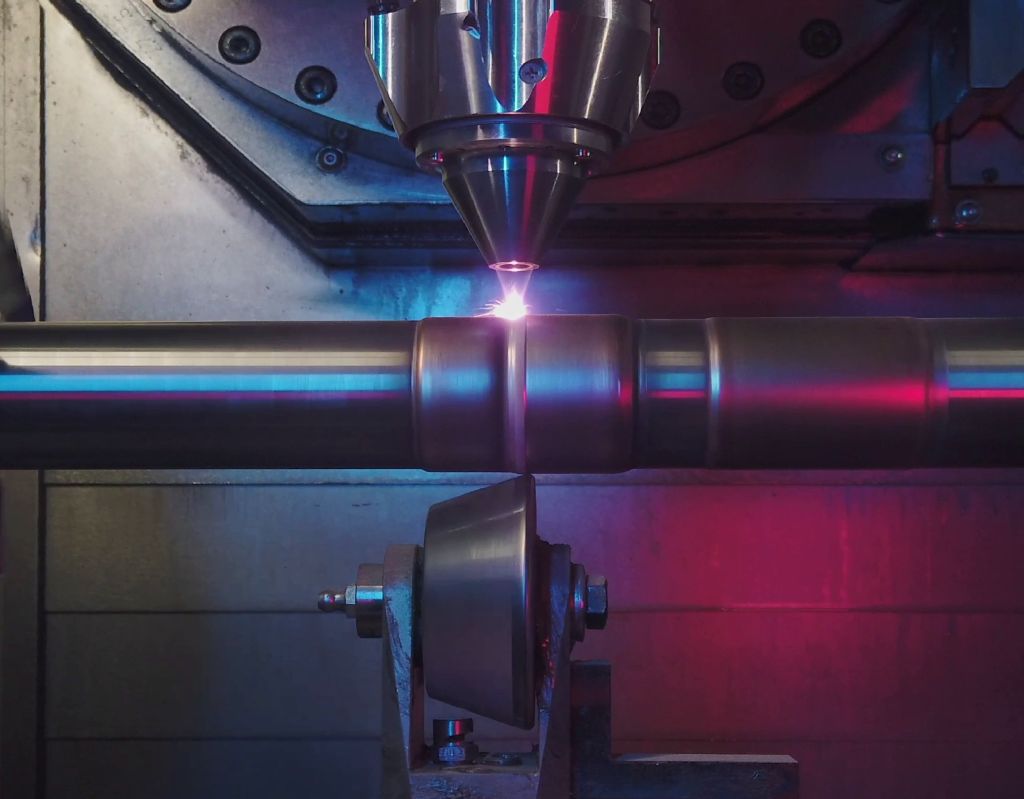
Sistemele de trenuri de aterizare sunt printre cele mai solicitate grupuri de construcție ale unui avion. La decolare, aterizare și rulare, forțe mari acționează asupra axelor roților, pistonilor, șuruburilor și altor componente critice pentru siguranță. Pe suprafețele funcționale, lagărele, bucșele sau garniturile ating suprafața componentelor. Frecarea, vârfurile de presiune locală și sarcinile recurente generează uzură. În același timp, frigul, căldura, umiditatea, kerosenul, agenții de curățare și dezghețare, precum și gheața, nisipul și praful atacă suprafețele și favorizează coroziunea.
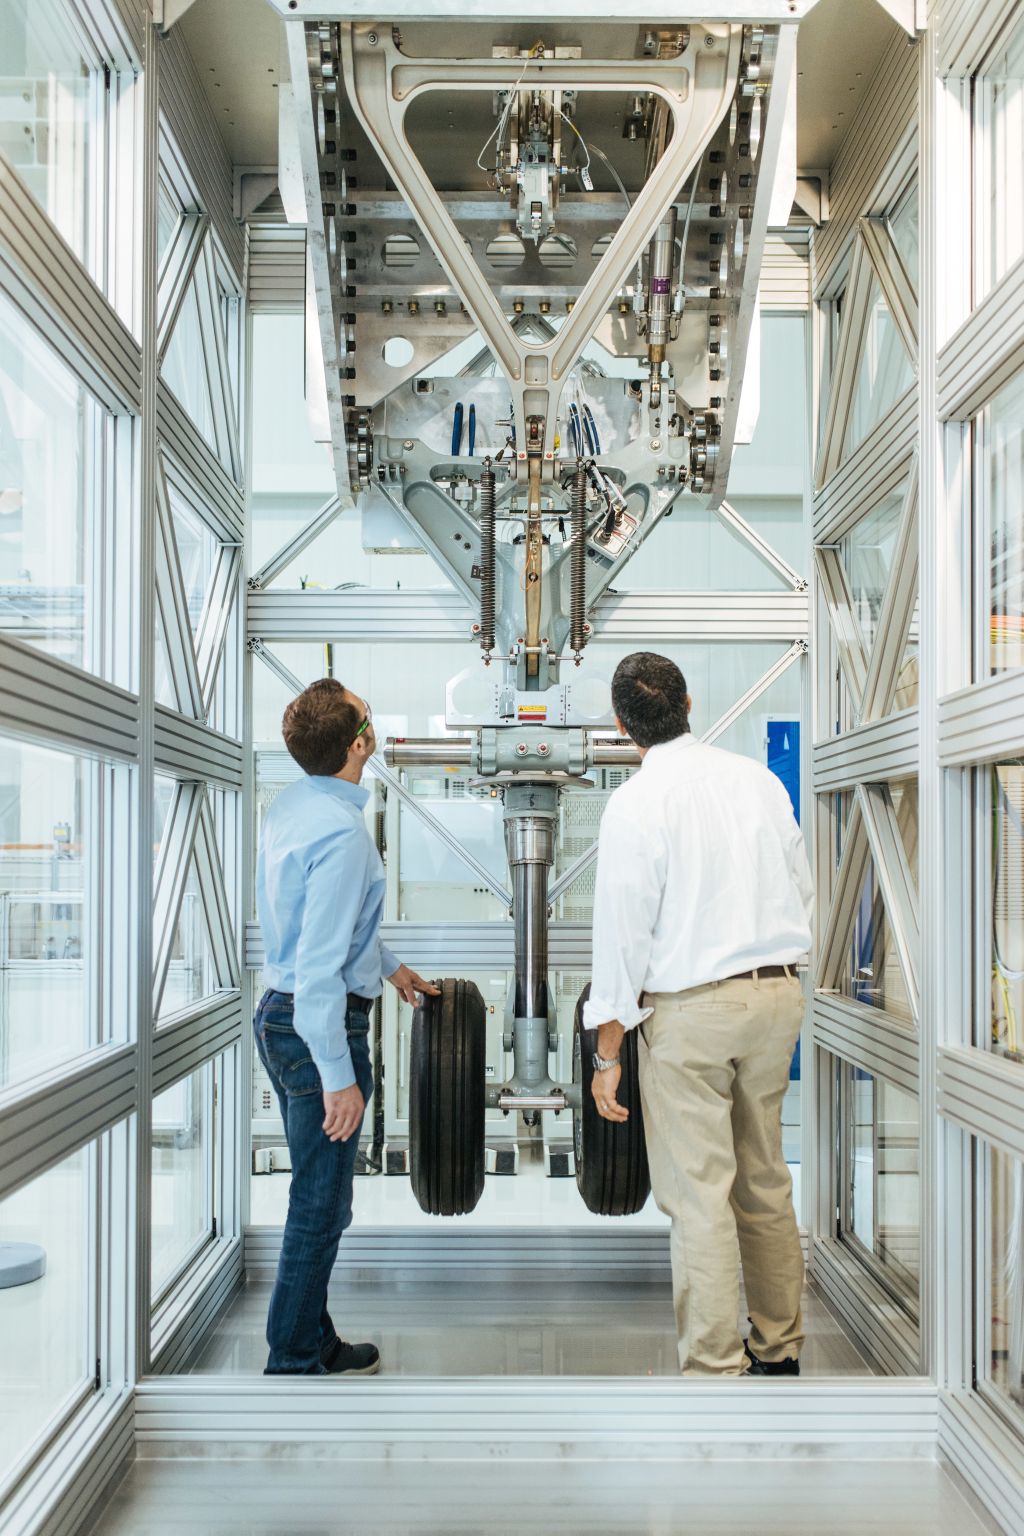
În cadrul unei întrețineri a unui sistem de suspensie, specialiștii demontează componentele, le curăță, le verifică și le măsoară. Daunele mai mici sunt șlefuite, atâta timp cât limitele de reparare permit acest lucru. În cazul unei pierderi de material prea mari, de multe ori nu rămâne decât înlocuirea. Aceasta generează costuri, prelungește timpii de nefuncționare și implică resurse.
În mod obișnuit, cromul dur protejează suprafețele funcționale împotriva uzurii și coroziunii. Cu toate acestea, cerințele mai stricte privind protecția mediului și a muncii cresc nevoia de alternative. În zonele deteriorate, protecția singură nu este suficientă: aici contează o a doua capacitate, și anume reconstruirea materialului pierdut în mod țintit, fără a afecta proprietățile materialului de bază cu rezistență ridicată.
Procedeele de sudare clasice sunt potrivite doar într-o măsură limitată pentru aceasta. Prea multă căldură modifică structura oțelurilor de aviație de înaltă rezistență, influențează proprietățile mecanice și poate duce la abateri geometrice din cauza deformării.
Zona de influență termică este deosebit de critică. Prin urmare, o tehnologie de reparare adecvată trebuie să îndeplinească simultan două cerințe: să genereze o conexiune metalică sigură și să limiteze aportul de căldură.
LEGATO dezvoltă un nou lanț de reparații.
Această provocare este abordată de proiectul de cercetare LEGATO. Proiectul global examinează diferite aspecte ale viitoarelor șasiuri și reunește competențe din cercetare și industrie. În cadrul unei părți a proiectului, Institutul Fraunhofer pentru Tehnologia Laserilor ILT dezvoltă o rețea de reparare bazată pe laser pentru componentele de șasiu supuse unor sarcini mari.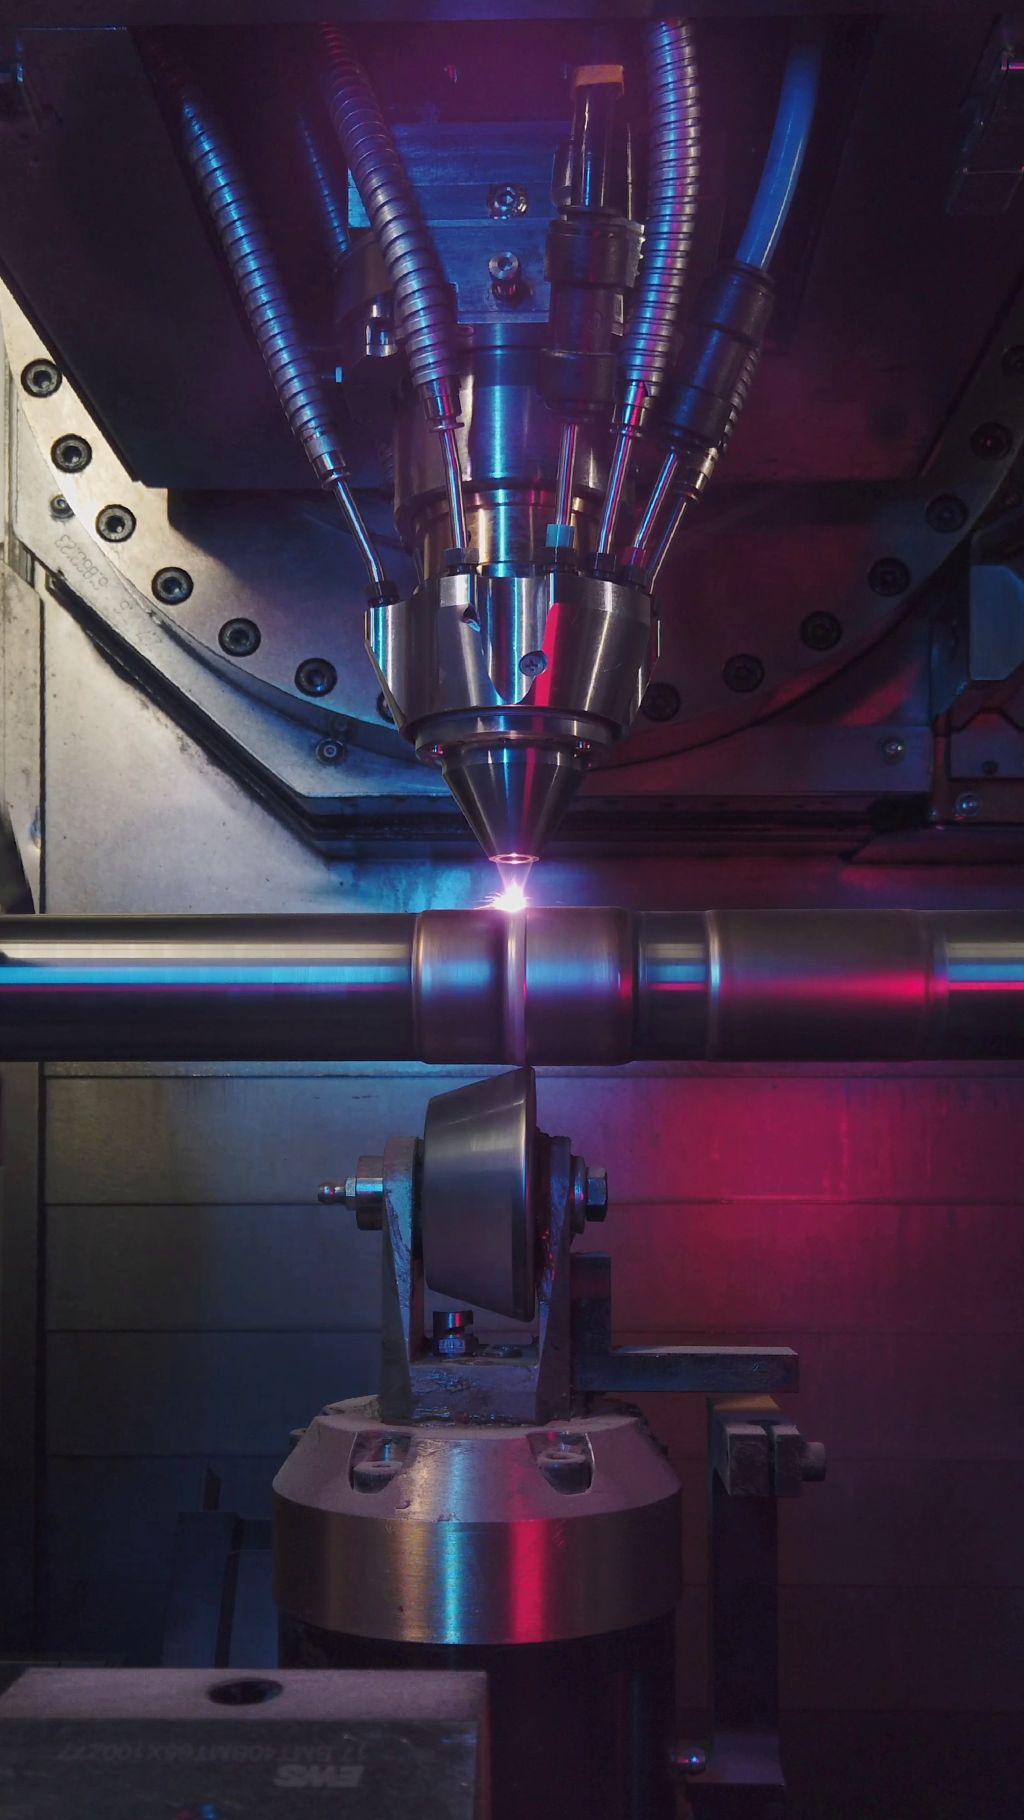
„În centrul cercetării noastre se află trei pași“, dezvăluie Kim Julia Kallies, lider de proiect la Fraunhofer ILT. „Reconstructia locală a materialului, ajustarea mecanică a zonei de margine și verificarea fiabilă a stratului generat.“
Liebherr-Aerospace din Lindenberg, ca partener industrial, aduce cerințe din producție, întreținere și reparații: componente reale și imagini de daune, precum și specificații privind materialele, duritatea, calitatea suprafeței și aportul termic redus. Partenerul asociat Hegenscheidt-MFD sprijină subproiectul cu experiență în procesele de rulare și laminare la rece.
»Pentru noi, la final nu contează doar dacă un strat funcționează în laborator«, explică Harald Betsch de la Liebherr-Aerospace. El este Expert Senior în Pulverizare Termică/Sudare în domeniul Materialelor și Proceselor. »Decisiv este dacă procesul se potrivește cu componentele reale ale trenului de aterizare, materialele lor, modelele de deteriorare și limitele de reparare. Exact aceste cerințe le aducem din dezvoltare, producție și întreținere în LEGATO.«
Comanda de material este preluată de EHLA, o variantă de înaltă viteză a Depunerii Metalice cu Laser (LMD). Un laser topește pulbere metalică și o aplică local pe suprafața componentelor. Viteza mare a procesului și aportul termic relativ scăzut fac din EHLA o opțiune deosebit de interesantă pentru materiale sensibile la căldură și materiale cu rezistență ridicată.
Kim Kallies și grupul său de cercetare analizează în cadrul proiectului mai multe combinații de materiale din aplicație. Echipa repară 300M cu material similar. Pentru straturile rezistente la coroziune, aceasta examinează printre altele un oțel inoxidabil martensitic, un material dezvoltat special pentru EHLA. De asemenea, 15-5PH, un oțel de înaltă rezistență și rezistent la coroziune pentru structuri de șasiu, face parte din materialele studiate.
O particularitate a EHLA duce la următorul pas: vitezele de proces sunt semnificativ mai apropiate de procedeele mecanice de prelucrare decât în cazul LMD-ului convențional. Astfel, echipa corelează depunerea materialului direct cu un pas de prelucrare mecanică. Exact această abordare o urmărește SCaRB.
EHLA și rularea într-un singur proces
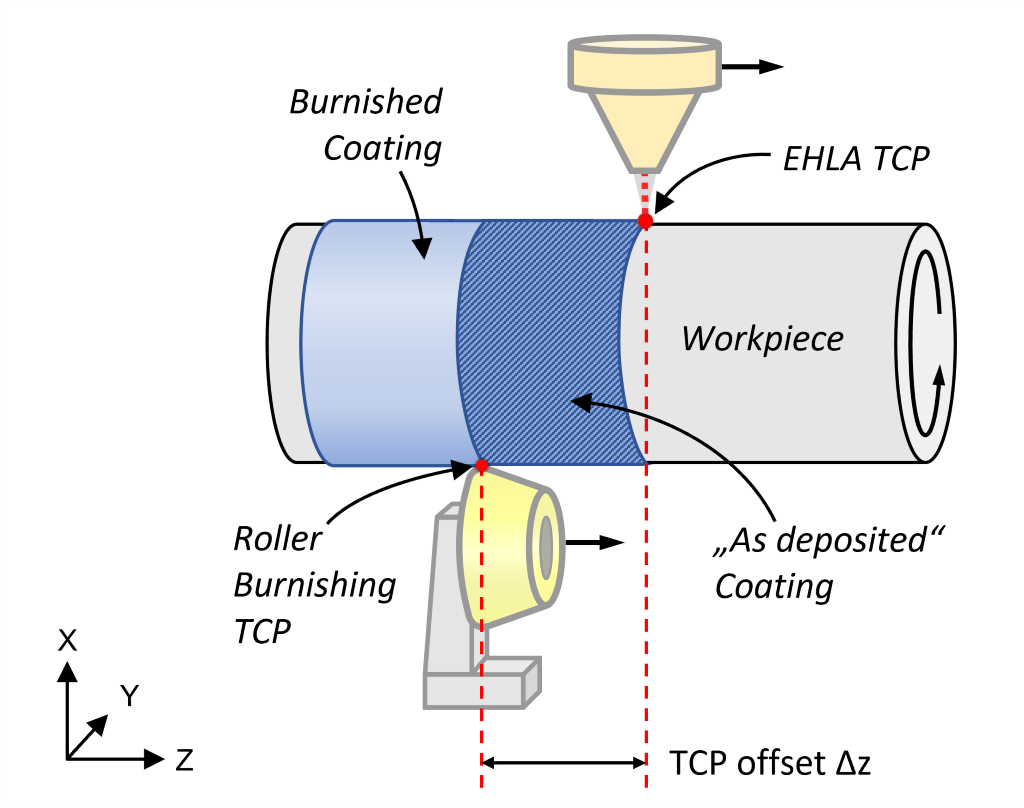
SCaRB reprezintă Acoperirea Simultană și Rularea prin Burnishing. Abordarea combină aplicarea de material EHLA cu un proces de rulare care urmează imediat. În timp ce laserul aplică pulbere metalică pe suprafața componentelor, uneltele de rulare urmează cu o distanță definită și prelucrează stratul proaspăt creat chiar în timpul procesului de acoperire.
Viteza mare a procesului EHLA creează baza pentru aceasta: aplicarea materialului și rularea se desfășoară într-un flux de proces comun. Echipa nu reîntinde componenta între acoperire și prelucrarea mecanică, economisind timp de pregătire și profitând de intervalul scurt de timp dintre cele două etape ale procesului.
SCaRB nu utilizează doar viteza procesului EHLA, ci și căldura reziduală a acestuia. Stratului proaspăt aplicat îi este încă cald imediat după aplicarea materialului, ceea ce îl face mai ușor de deformat plastic. Distanța dintre laser și uneltele de rulare determină cât de cald și deformabil este stratul în timpul rulării. Astfel, această distanță controlează și suprafața, duritatea și tensiunile interne.
Pentru implementare, Hegenscheidt-MFD a dezvoltat un instrument de rulare, pe care Fraunhofer ILT l-a integrat în mediul mașinii. Prin ajustarea avansului instrumentului, echipa reglează forța de rulare. Cu role interschimbabile, se adaptează raza și duritatea rolelor la aplicația specifică.
»Pentru noi este esențial să nu prelucrăm stratul EHLA ulterior, ci să folosim direct starea caldă în proces«, explică șefa de proiect. »Rularea netezește suprafața, dar influențează în același timp duritatea și tensiunile interne. Astfel, SCaRB transformă comanda de material într-un proces cu care putem ajusta funcțional locul de reparare în mod țintit.«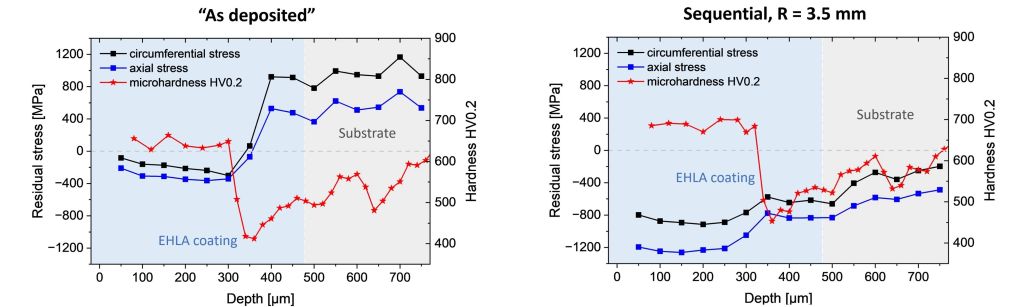
Setarea specifică a proprietăților materialelor
Pentru funcția ulterioară a unei componente de șasiu reparate, geometria originală nu este suficientă. Suprafața și zona de influență termică trebuie să aibă proprietățile corespunzătoare pentru cazul de încărcare ulterior. Acesta este avantajul decisiv al SCaRB: Rola netezește stratul aplicat, crește duritatea aproape de suprafață și influențează tensiunile interne.
Comanda de material generează, în funcție de proces, tensiuni interne de întindere. Sub încărcare ciclică, acestea favorizează apariția fisurilor de oboseală. Rularea reduce aceste tensiuni și le transformă, în condiții adecvate, în tensiuni interne de compresiune. Astfel, un loc de reparare este adaptat nu doar geometric, ci și funcțional la cazul de încărcare ulterior.
Proprietățile dorite ale locului de reparare pot fi controlate prin fereastra de proces. Parametrii laserului, parametrii pulberii, distanța dintre laser și uneltele de rulare, forța de rulare, raza de rulare și duritatea rolei influențează diferit suprafața, duritatea și starea de tensiune internă. Ulterior, se verifică aderența straturilor, structura, duritatea, tensiunile interne, calitatea suprafeței și, mai ales, comportamentul la oboseală sub sarcini reale.
În special, rezistența la oboseală joacă un rol central în componentele de suspensie, deoarece acestea sunt expuse repetat la sarcini mecanice ridicate în timpul funcționării. Următoarele studii clarifică, prin urmare, cum tensiunile interne stabilite de SCaRB se corelează cu durata de viață a componentelor reparate. Componenta trebuie să aibă proprietățile solicitate în mod fiabil pe durata utilizării sale.
Pentru lanțul de reparare este necesară și o metodă de testare adecvată. Fraunhofer IWS introduce pentru aceasta LAwave, Spectroscopia cu unde acustice de suprafață induse de laser. Aici, un laser stimulează undele acustice de suprafață; metoda evaluează comportamentul acestora și furnizează informații precise despre proprietățile de suprafață și zona de sub aceasta, fără a deteriora componenta.
Astfel, LAwave completează lanțul de proces într-un loc decisiv: EHLA reconstruiește materialul local sau creează un strat de protecție, SCaRB stabilește mecanic suprafața și zona de margine, iar LAwave furnizează date nedistructive despre zonele tratate. Astfel, repararea, funcția și testarea se apropie strâns.
Înainte de un proces standardizat de reparare în aviație, mai sunt necesari pași suplimentari de dezvoltare și calificare. Echipa transferă în prezent rezultatele pe geometrii reale ale componentelor și sarcini reprezentative și furnizează dovezi pentru o posibilă aplicare ulterioară.
Perspective pentru un lanț de reparare automatizat
Pe termen lung, LEGATO vizează un lanț de reparare digital complet. La început, se face un scan automatizat al componentei deteriorate. Din datele geometrice înregistrate, sistemul determină dimensiunea daunei și pierderea de material și derivă calea pentru comanda de material ulterioară.
Repararea se efectuează local cu EHLA. Imediat după, uneltele SCaRB prelucrează stratul proaspăt aplicat și stabilesc suprafața și zona de margine. În funcție de suprafața funcțională, urmează un pas de polizare sau șlefuire țintit. Încheierea este o testare nedistructivă.
În imaginea țintă, toate etapele se desfășoară într-o construcție comună, fără ca echipa să reîncadreze componenta între pașii individuali. Scanarea, comanda de material, prelucrarea mecanică și testarea nu mai constituie pași de lucru separați, ci părți ale unui lanț de proces interconectat.
Contact: