Uçakların en fazla yük taşıyan bileşenleri arasında iniş takımları yer almaktadır. Kalkış, iniş ve taksi sırasında tekerlek akslarına, pistonlara, somunlara ve diğer güvenlik açısından kritik bileşenlere yüksek kuvvetler etki eder. Fonksiyon yüzeylerinde yataklar, burçlar veya contalar parça yüzeyine temas eder. Sürtünme, yerel basınç zirveleri ve tekrarlayan yükler burada aşınmaya neden olur. Aynı zamanda soğuk, sıcak, nem, kerosen, temizlik ve buz çözme maddeleri ile buz, kum ve toz yüzeylere zarar verir ve korozyonu teşvik eder.
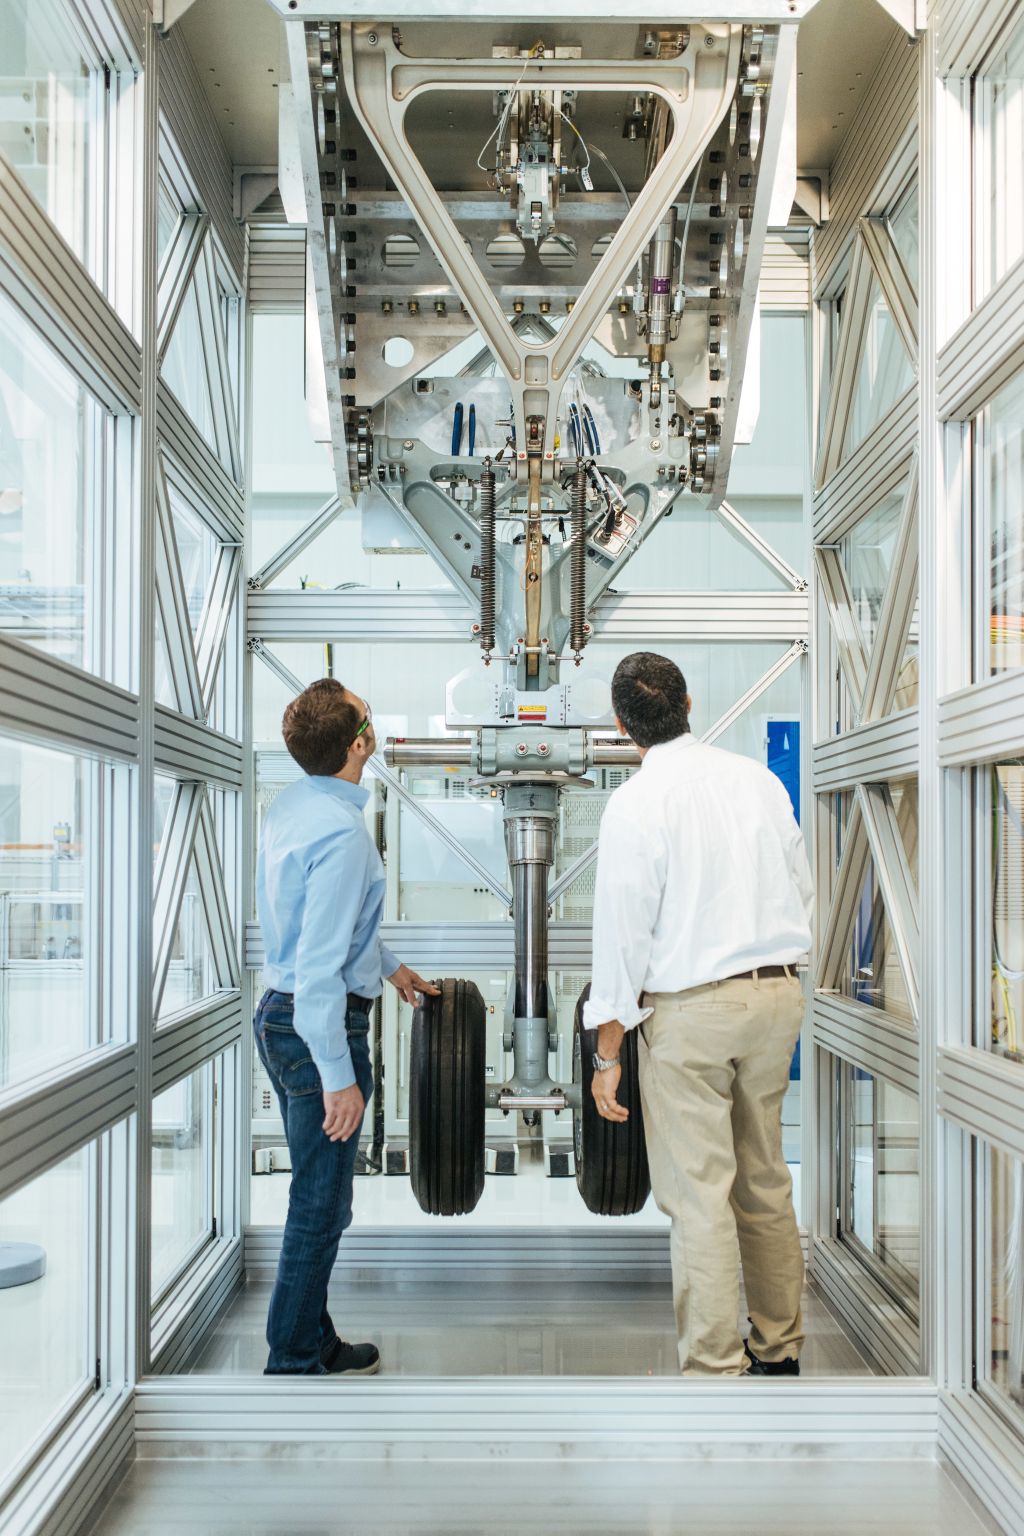
Bir bakım sırasında uzmanlar, bir şasi bileşenlerini söküp temizler, kontrol eder ve ölçerler. Küçük hasarları, onarım sınırlarının izin verdiği sürece zımparalarlar. Fazla malzeme kaybı olduğunda genellikle tek çare değişimdir. Bu, maliyetleri artırır, duruş sürelerini uzatır ve kaynakları bağlar.
Genellikle sert krom, işlevsel yüzeyleri aşınma ve korozyondan korur. Ancak çevre ve iş güvenliği konusundaki daha sıkı gereksinimler, alternatiflere olan ihtiyacı artırmaktadır. Hasar görmüş alanlarda yalnızca koruma yeterli değildir: Burada, yüksek mukavemetli ana malzemenin özelliklerini etkilemeden kaybolan malzemeyi hedefli bir şekilde yeniden inşa etme yeteneği önemlidir.
Klasik kaynak yöntemleri bunun için sınırlı bir şekilde uygundur. Aşırı ısı, yüksek mukavemetli havacılık çeliklerinin yapısını değiştirir, mekanik özelliklerini etkiler ve deformasyon nedeniyle geometrik sapmalara yol açabilir.
Özellikle kritik olan ısı etkisi bölgesidir. Uygun bir onarım teknolojisi bu nedenle iki gereksinimi aynı anda karşılamalıdır: Güvenli bir metalik bağlantı oluşturmalı ve ısı girişini sınırlamalıdır.
LEGATO yeni bir onarım zinciri geliştiriyor.
Bu zorluk, LEGATO araştırma projesi ile ele alınmaktadır. Genel proje, gelecekteki şasi ile ilgili çeşitli yönleri incelemekte ve bunun için araştırma ve sanayiden yetkinlikleri bir araya getirmektedir. Bir alt projede, Fraunhofer Lazer Teknolojisi Enstitüsü ILT, yüksek yük altında çalışan şasi bileşenleri için lazer tabanlı bir onarım zinciri geliştirmektedir.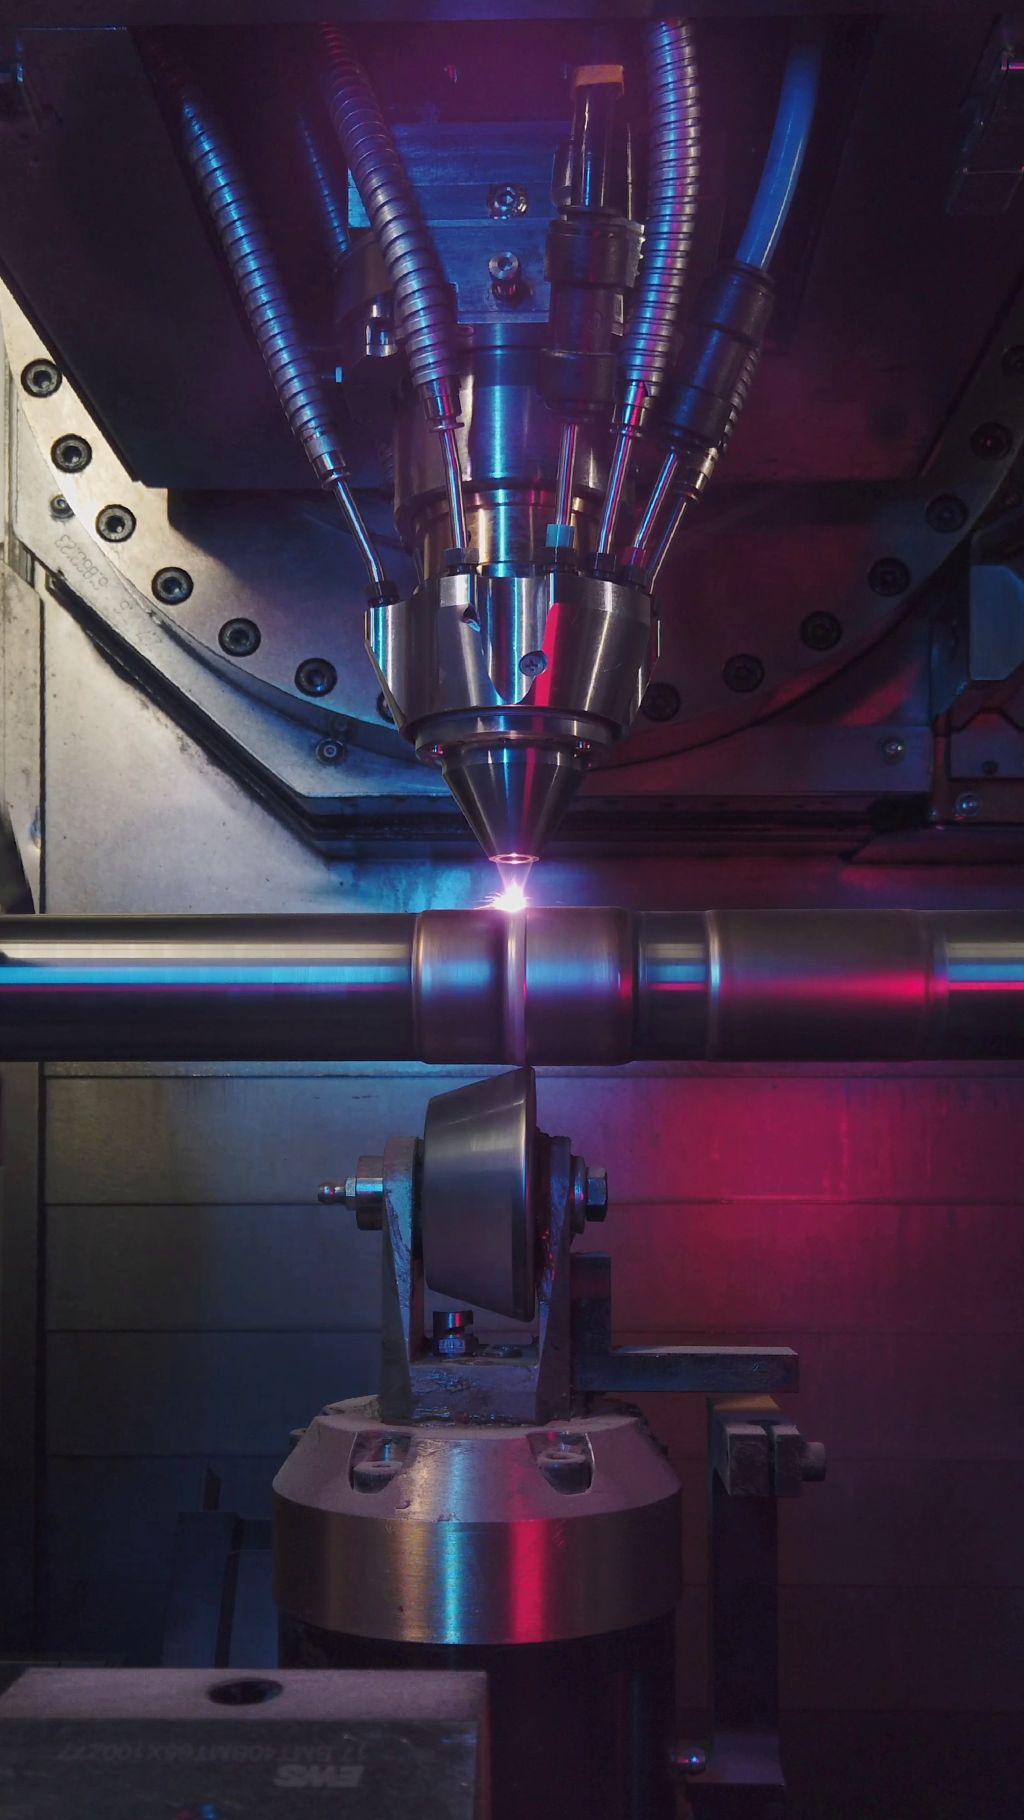
"Üç adım, araştırmamızın merkezinde yer alıyor," diyor Fraunhofer ILT'de proje yöneticisi Kim Julia Kallies. "Malzemeyi yerel olarak yeniden inşa etmek, kenar bölgesini mekanik olarak ayarlamak ve üretilen katmanı güvenilir bir şekilde kontrol etmek."
Liebherr-Aerospace, Lindenberg'de sanayi ortağı olarak üretim, bakım ve onarım gereksinimlerini sunmaktadır: gerçek parçalar ve hasar görüntüleri ile birlikte malzeme, sertlik, yüzey kalitesi ve düşük ısı girişi ile ilgili gereklilikler. İlişkili ortak Hegenscheidt-MFD, silindirik ve sabit haddeleme süreçlerindeki deneyimi ile alt projeyi desteklemektedir.
"Bizim için sonunda sadece bir laboratuvar katmanının çalışıp çalışmadığı önemli değil," diyor Liebherr-Aerospace'ten Harald Betsch. O, Malzemeler ve Süreçler alanında Kıdemli Uzman Termal Spreyleme/Kaynak uzmanıdır. "Belirleyici olan, sürecin gerçek, yüklü iniş takımı bileşenlerine, bunların malzemelerine, hasar görüntülerine ve onarım sınırlarına uyup uymadığıdır. Tam olarak bu gereksinimleri geliştirme, üretim ve bakım süreçlerinden LEGATO'ya getiriyoruz."
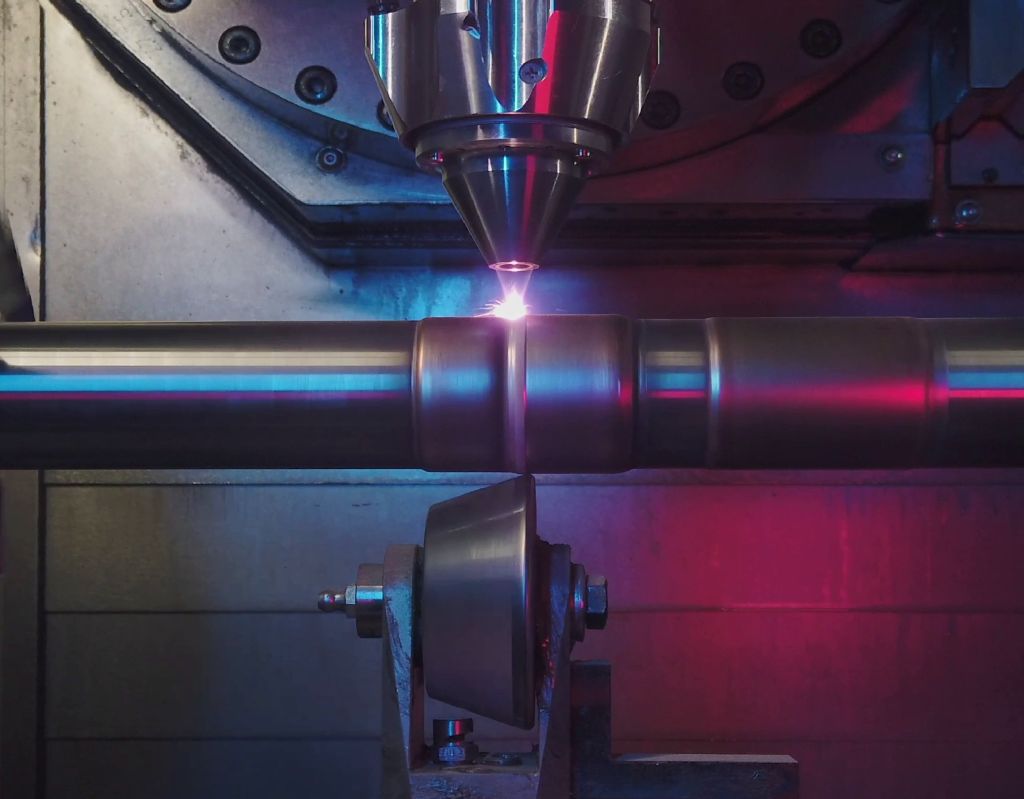
Malzeme siparişi EHLA tarafından üstlenilmektedir, bu, Lazer Metal Deposition (LMD) teknolojisinin yüksek hızlı bir versiyonudur. Bir lazer, metal tozunu eriterek yerel olarak parça yüzeyine uygular. Yüksek işlem hızı ve nispeten düşük ısı girişi, EHLA'yı ısıya duyarlı ve yüksek mukavemetli malzemeler için özellikle ilginç kılmaktadır.
Kim Kallies ve araştırma grubu projede uygulamadan birkaç malzeme kombinasyonunu inceliyor. Ekip, 300M'yi benzer malzeme ile onarıyor. Korozyona dayanıklı katmanlar için, aralarında EHLA için özel olarak geliştirilmiş bir martensitik paslanmaz çelik de olmak üzere, çeşitli malzemeleri test ediyor. Ayrıca, şasi yapıları için yüksek dayanımlı, korozyona dayanıklı bir çelik olan 15-5PH da incelenen malzemeler arasında yer alıyor.
EHLA'nın bir özelliği, bir sonraki adıma yol açar: Süreç hızları, konvansiyonel LMD'ye göre mekanik işleme yöntemlerine çok daha yakın. Bu nedenle ekip, malzeme uygulamasını doğrudan bir mekanik işleme adımıyla birleştirir. SCaRB tam olarak bu yaklaşımı izliyor.
EHLA ve Rulmanlama tek bir süreçte
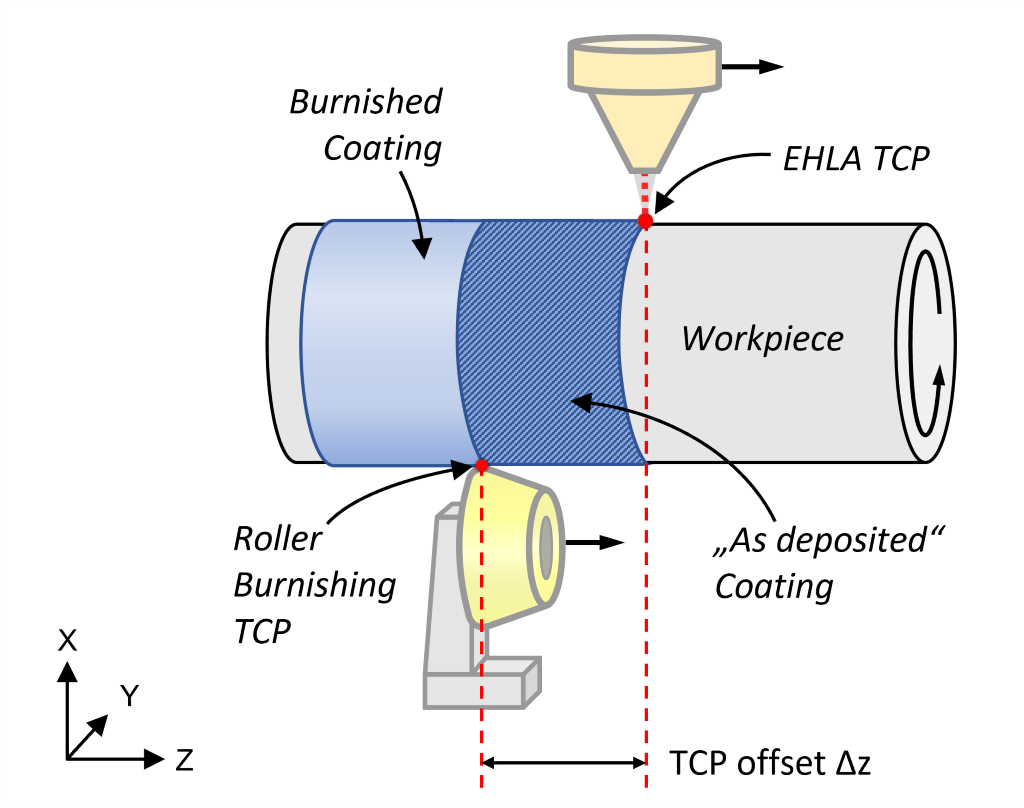
SCaRB, Eşzamanlı Kaplama ve Rulman Parlatma anlamına gelir. Bu yaklaşım, EHLA malzeme uygulamasını doğrudan ardından gelen bir parlatma süreci ile birleştirir. Lazer, metal tozu parçanın yüzeyine uygularken, parlatma aracı tanımlı bir mesafe ile takip eder ve kaplama süreci devam ederken yeni oluşturulan tabakayı işler.
EHLA'nın yüksek proses hızı bunun için bir temel oluşturur: Malzeme uygulaması ve silindirik işleme ortak bir süreç akışında gerçekleşir. Ekip, parçayı kaplama ve mekanik işleme arasında yeniden sıkıştırmaz, kurulum süresinden tasarruf eder ve her iki süreç adımı arasındaki kısa zaman aralığını kullanır.
SCaRB sadece EHLA sürecinin hızını değil, aynı zamanda kalıntı ısısını da kullanır. Yeni uygulanan katman, malzeme uygulandıktan hemen sonra hala sıcaktır ve bu nedenle plastik olarak daha kolay şekil alır. Lazer ile silindirme aracı arasındaki mesafe, silindirme işlemi sırasında katmanın ne kadar sıcak ve şekil alabilir olduğunu belirler. Böylece bu mesafe, yüzey, sertlik ve iç gerilmeleri de kontrol eder.
Hegenscheidt-MFD, uygulama için bir rulman aracı geliştirdi ve bunu Fraunhofer ILT, makine ortamına entegre etti. Ekip, aracın yaklaşımını kullanarak rulman kuvvetini ayarlıyor. Değiştirilebilir makaralar ile, makaraların yarıçapı ve sertliği, ilgili uygulamaya göre ayarlanabiliyor.
"Bizim için önemli olan, EHLA katmanını sonradan işlemek değil, sıcak durumu doğrudan süreçte kullanmaktır," diyor proje yöneticisi. "Rulman, yüzeyi düzleştirir, ancak aynı zamanda sertlik ve iç gerilimleri de etkiler. Böylece SCaRB, malzeme siparişini, onarım yerini hedefli bir şekilde işlevsel olarak ayarlayabileceğimiz bir süreç haline getirir."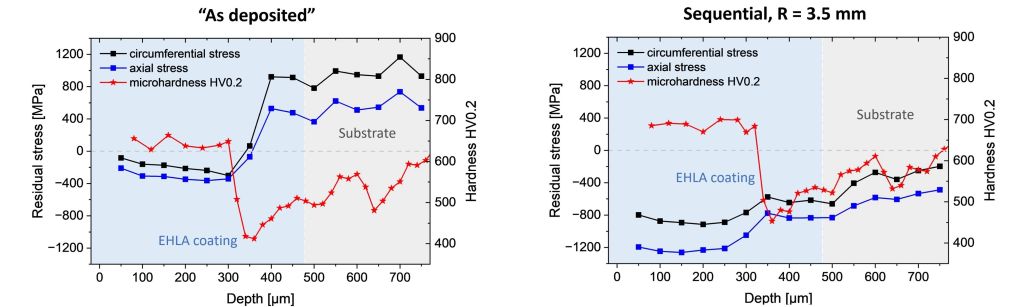
Hedeflenen malzeme özelliklerini ayarlamak
Onarılan bir süspansiyon bileşeninin sonraki işlevi için yalnızca orijinal geometri yeterli değildir. Yüzey ve ısı etki alanı, sonraki yük durumuna uygun özelliklere ihtiyaç duyar. SCaRB'nin belirleyici avantajı budur: Rulo, uygulanan tabakayı düzleştirir, yüzeye yakın sertliği artırır ve iç gerilimleri etkiler.
Malzeme siparişi, işleme bağlı olarak çekme iç gerilimleri oluşturur. Döngüsel yükleme altında, bunlar yorulma çatlaklarını teşvik eder. Rollering, bu gerilimleri azaltır ve uygun koşullar altında bunları basınç iç gerilimlerine dönüştürür. Böylece bir onarım yeri sadece geometrik olarak değil, aynı zamanda işlevsel olarak da sonraki yük durumuna uyum sağlar.
Onarıma ilişkin istenen özellikler, işlem penceresi üzerinden kontrol edilebilir. Lazer parametreleri, toz parametreleri, lazer ile silindirik alet arasındaki mesafe, silindirik kuvvet, silindirik yarıçap ve silindirik sertlik, yüzey, sertlik ve iç gerilim durumu üzerinde farklı derecelerde etki eder. Ardından, katman yapışması, mikro yapı, sertlik, iç gerilimler, yüzey kalitesi ve özellikle gerçek yükler altındaki yorulma davranışı kontrol edilir.
Yorulma dayanıklılığı, süspansiyon bileşenlerinde merkezi bir rol oynar çünkü işletme sırasında tekrar tekrar yüksek mekanik yüklemelere maruz kalırlar. Bu nedenle, sonraki incelemeler SCaRB tarafından ayarlanan iç gerilimlerin onarılan bileşenlerin ömrü ile nasıl ilişkili olduğunu aydınlatacaktır. Bileşen, kullanım süresi boyunca güvenilir bir şekilde gerekli özellikleri taşımalıdır.
Onarım zincirine uygun bir test yöntemi de dahildir. Fraunhofer IWS, lazerle indüklenen Yüzey Akustik Dalga Spektroskopisi olan LAwave'i kullanır. Burada bir lazer, akustik yüzey dalgalarını uyarır; yöntem, bunların davranışını değerlendirir ve kaplama ile altındaki alanın yüzeye yakın özellikleri hakkında hassas bilgiler sağlar, bileşeni hasar vermeden.
Böylece LAwave, işlem zincirini kritik bir noktada tamamlar: EHLA, malzemeyi yerel olarak yeniden inşa eder veya bir koruma tabakası oluşturur, SCaRB yüzeyi ve kenar bölgesini mekanik olarak ayarlar, LAwave ise işlenen alanlar hakkında hasarsız veriler sağlar. Böylece onarım, işlev ve test birbirine yakınlaşır.
Havacılıkta standart bir onarım prosedüründen önce daha fazla geliştirme ve yeterlilik adımları bulunmaktadır. Ekip, sonuçları şu anda gerçek parça geometrilerine ve temsilci yüklemelere aktararak olası bir sonraki uygulama için kanıtlar sunmaktadır.
Otomatik bir onarım zincirine bakış
Uzun vadede LEGATO, kesintisiz bir dijital onarım zincirine odaklanmaktadır. Başlangıçta, hasar görmüş bileşenin otomatik bir taraması yer alır. Kaydedilen geometrik verilerden sistem, hasar boyutunu ve malzeme kaybını belirler ve ardından sonraki malzeme siparişi için yolu çıkarır.
Onarım, EHLA ile yerel olarak gerçekleştirilir. Hemen arkasında SCaRB aracı, yeni uygulanan katmanı işler ve yüzey ile kenar bölgesini ayarlar. Fonksiyon alanına bağlı olarak, hedefli bir parlatma veya zımparalama adımı izler. Son olarak, hasarsız bir test yapılır.
Hedef görüntüde tüm adımlar ortak bir yapı içinde gerçekleşir, ekip bileşeni her adım arasında yeniden sıkıştırmadan. Tarama, malzeme uygulaması, mekanik işleme ve test artık ayrı çalışma adımları değil, birbirine bağlı bir işlem zincirinin parçalarıdır.
İletişim: