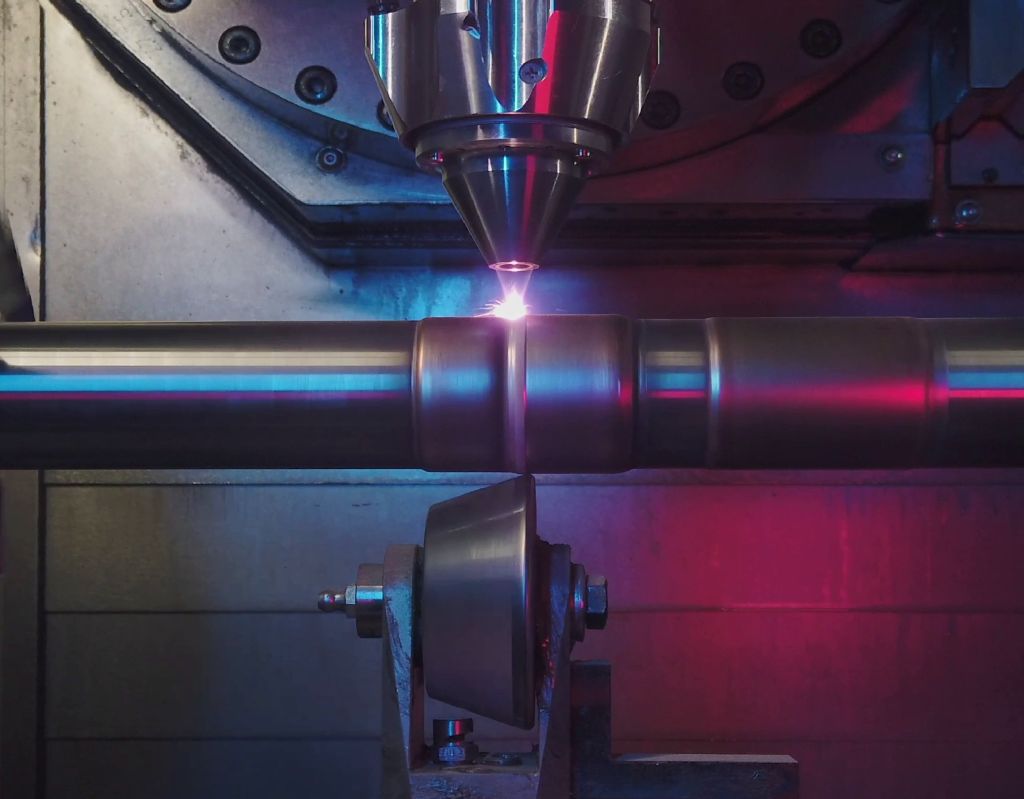
Podvozky patří mezi nejvíce namáhané skupiny konstrukčních prvků letadla. Při vzletu, přistání a pojíždění působí na nápravách kol, písty, šrouby a další bezpečnostně kritické komponenty vysoké síly. Na funkčních plochách se ložiska, pouzdra nebo těsnění dotýkají povrchu dílů. Tření, místní tlakové špičky a opakované zatížení tam způsobují opotřebení. Zároveň na povrchy působí chlad, teplo, vlhkost, letecký petrolej, čisticí a odmrazovací prostředky, stejně jako led, písek a prach, což podporuje korozi.
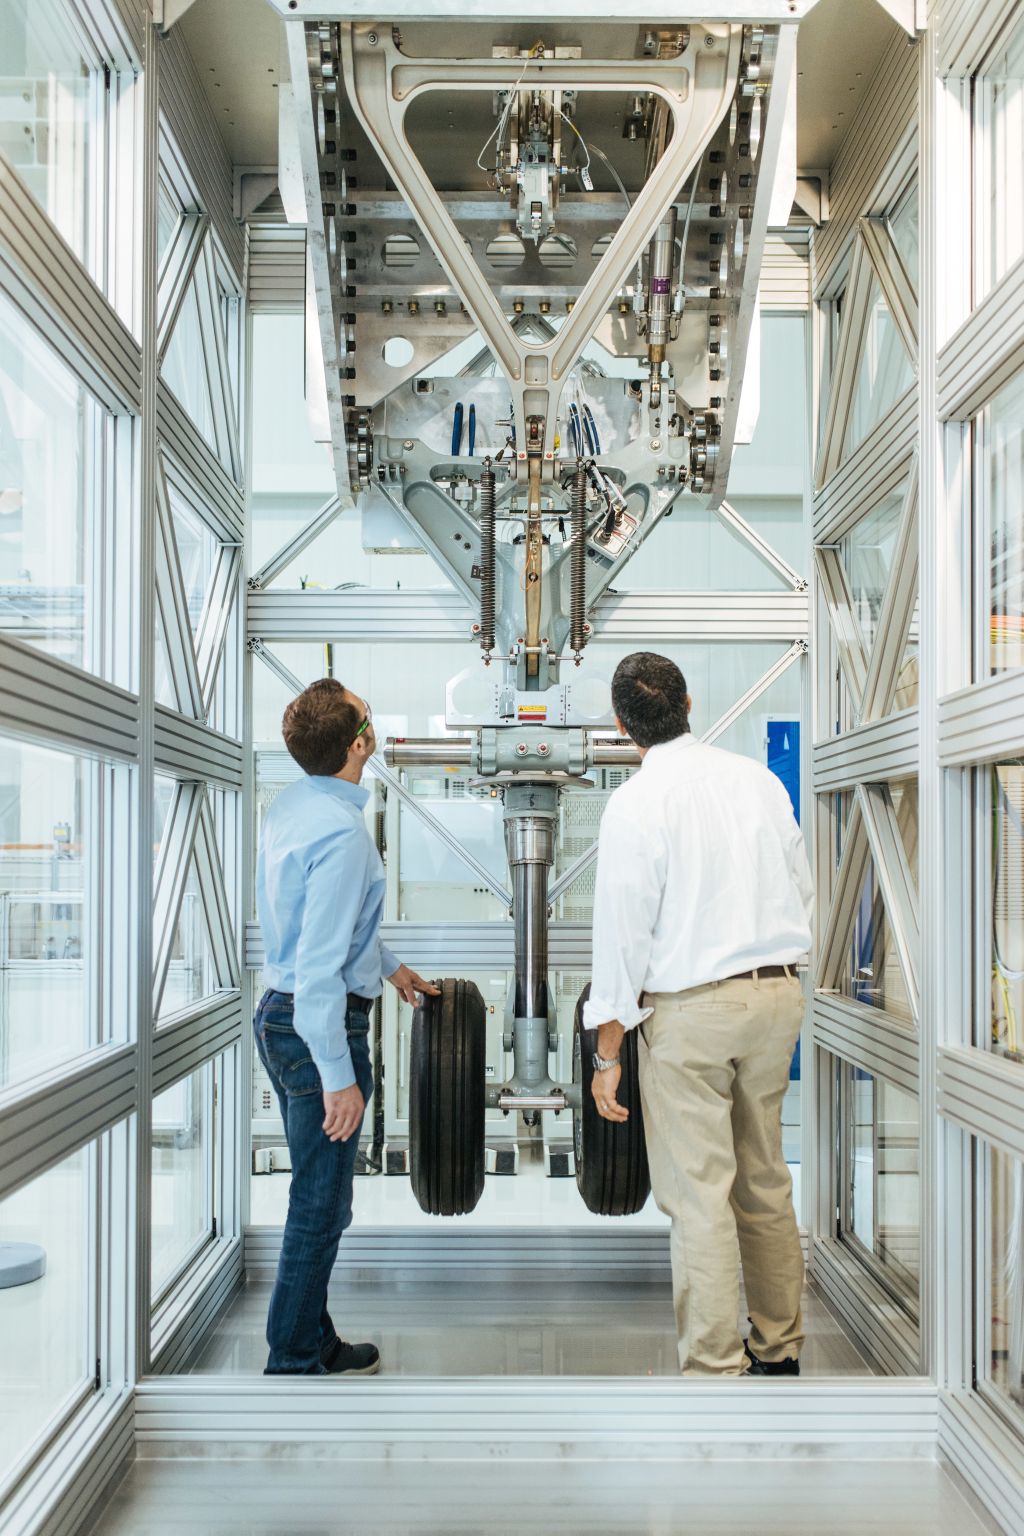
Při údržbě podvozku odborníci demontují komponenty, čistí je, kontrolují a měří. Menší poškození obrousí, pokud to dovolují oprávněné limity. Při příliš velké ztrátě materiálu často zbývá pouze výměna. To způsobuje náklady, prodlužuje prostoje a zatěžuje zdroje.
Obvykle chrání tvrdý chrom funkční plochy před opotřebením a korozí. Přísnější požadavky na ochranu životního prostředí a pracovních podmínek však zvyšují potřebu alternativ. V případě poškozených oblastí nestačí pouze ochrana: zde se počítá druhá schopnost, a to cíleně obnovit ztracený materiál, aniž by došlo k ovlivnění vlastností vysoce pevného základního materiálu.
Klasické svářecí metody jsou pro to jen omezeně vhodné. Přílišné teplo mění strukturu vysoce pevných leteckých ocelí, ovlivňuje mechanické vlastnosti a může způsobit geometrické odchylky v důsledku deformace.
Zvlášť kritická je tepelně ovlivněná zóna. Vhodná technologie opravy musí proto splnit dvě požadavky současně: musí vytvářet bezpečné kovové spojení a omezit přenos tepla.
LEGATO vyvíjí novou opravárenskou síť.
Na tuto výzvu se zaměřuje výzkumný projekt LEGATO. Celkový projekt zkoumá různé aspekty budoucích podvozků a sdružuje k tomu kompetence z výzkumu a průmyslu. V rámci jedné části projektu vyvíjí Fraunhoferův institut pro laserovou techniku ILT laserově založený opravný řetězec pro vysoce zatěžované komponenty podvozků.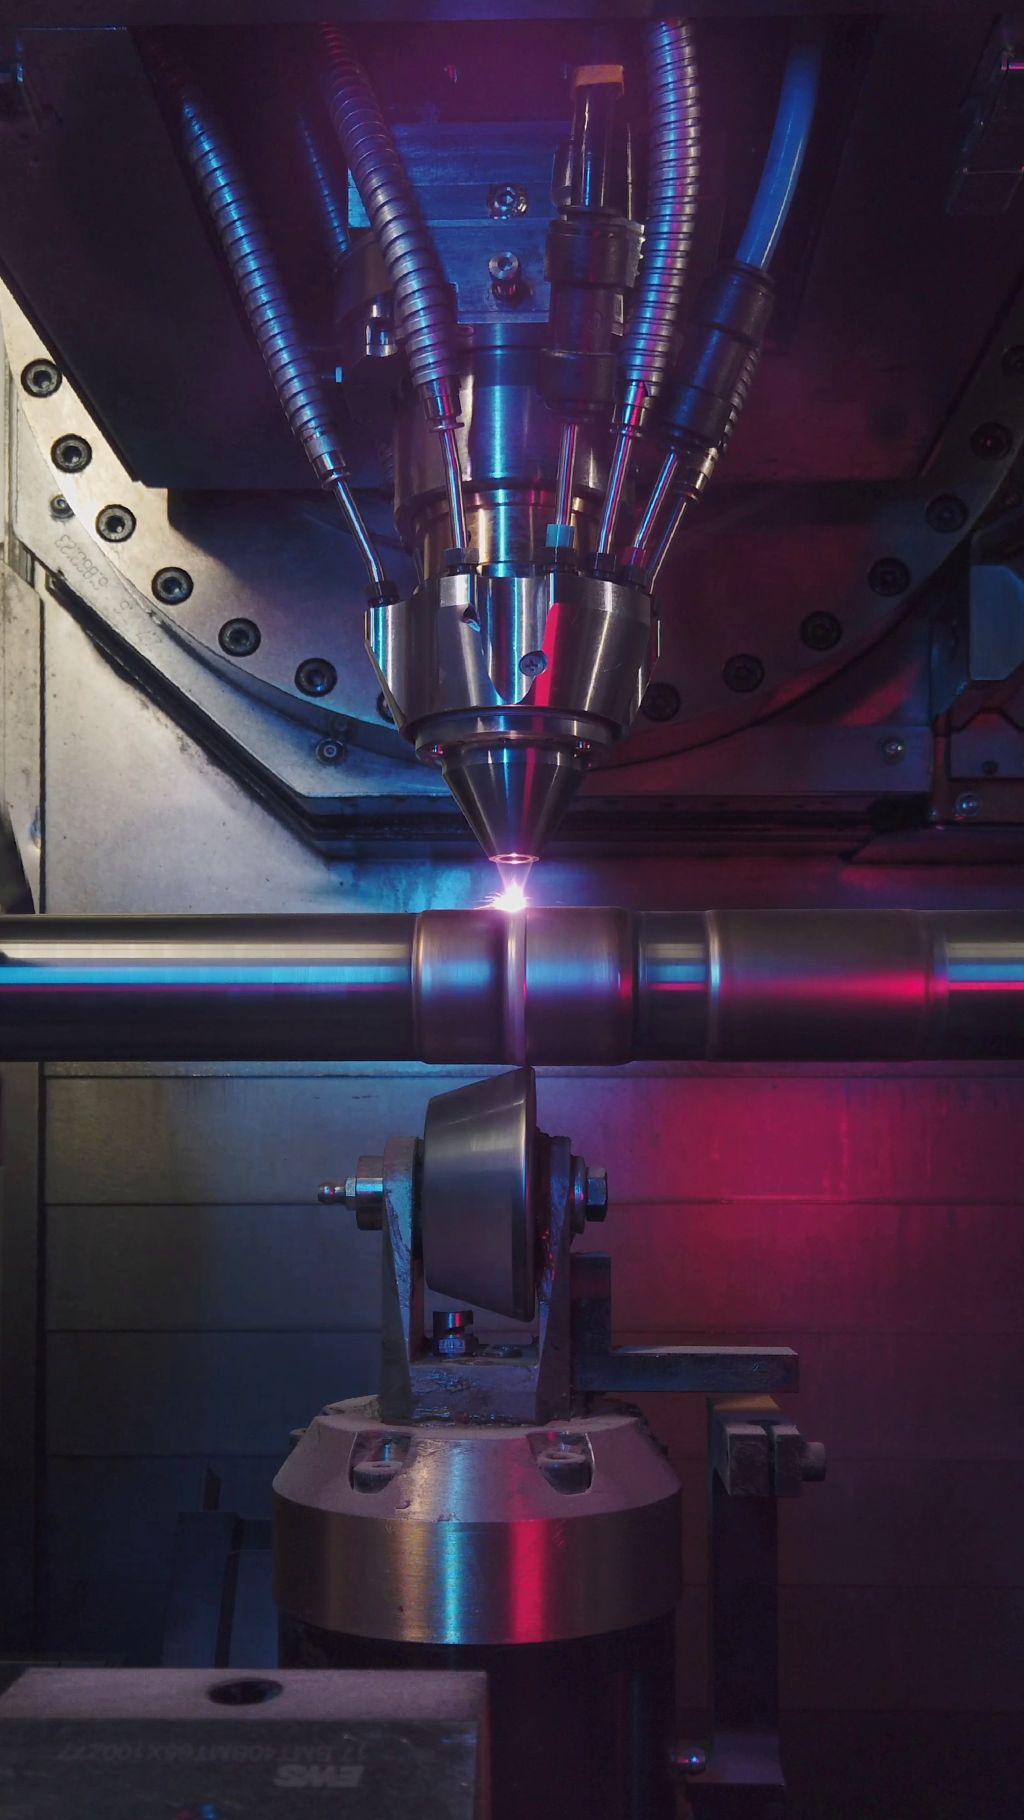
»V centru našeho výzkumu stojí tři kroky«, prozrazuje Kim Julia Kallies, vedoucí projektu na Fraunhofer ILT. »Materiál lokálně obnovit, mechanicky nastavit okrajovou zónu a spolehlivě zkontrolovat vytvořenou vrstvu.«
Liebherr-Aerospace v Lindenbergu přináší jako průmyslový partner požadavky z výroby, údržby a oprav: skutečné součásti a poškození stejně jako požadavky na materiály, tvrdost, kvalitu povrchu a nízký tepelný vstup. Asociovaný partner Hegenscheidt-MFD podporuje dílčí projekt s zkušenostmi v procesech válcování a pevných válcování.
„Pro nás na konci nezáleží jen na tom, zda vrstva v laboratoři funguje,“ vysvětluje Harald Betsch z Liebherr-Aerospace. Je senior expertem pro termické stříkání/svařování v oblasti materiálů a procesů. „Rozhodující je, zda proces odpovídá skutečným, zatíženým komponentům podvozku, jejich materiálům, obrazům poškození a mezím opravy. Přesně tyto požadavky přenášíme z vývoje, výroby a údržby do LEGATO.“
Materiálový úkol přebírá EHLA, vysokorychlostní varianta laserového metalického nanášení (LMD). Laser taví kovový prášek a lokálně ho nanáší na povrch součásti. Vysoká rychlost procesu a relativně nízký tepelný příkon činí EHLA zvlášť zajímavým pro tepelné citlivé a vysoce pevné materiály.
Kim Kallies a její výzkumná skupina zkoumají v projektu několik kombinací materiálů z praxe. Tým opravuje 300M s materiálem stejného druhu. Pro korozivzdorné vrstvy zkoumá mimo jiné martenzitickou nerezovou ocel, speciálně vyvinutý materiál pro EHLA. Mezi zkoumané materiály patří také 15-5PH, vysoce pevná, korozivzdorná ocel pro konstrukce podvozků.
Jedinečnost EHLA vede k dalšímu kroku: Procesní rychlosti jsou výrazně blíže mechanickým zpracovatelským metodám než u konvenčního LMD. Tímto způsobem tým spojuje nanášení materiálu přímo s mechanickým zpracovatelským krokem. Přesně tento přístup sleduje SCaRB.
EHLA a rolení v jednom procesu
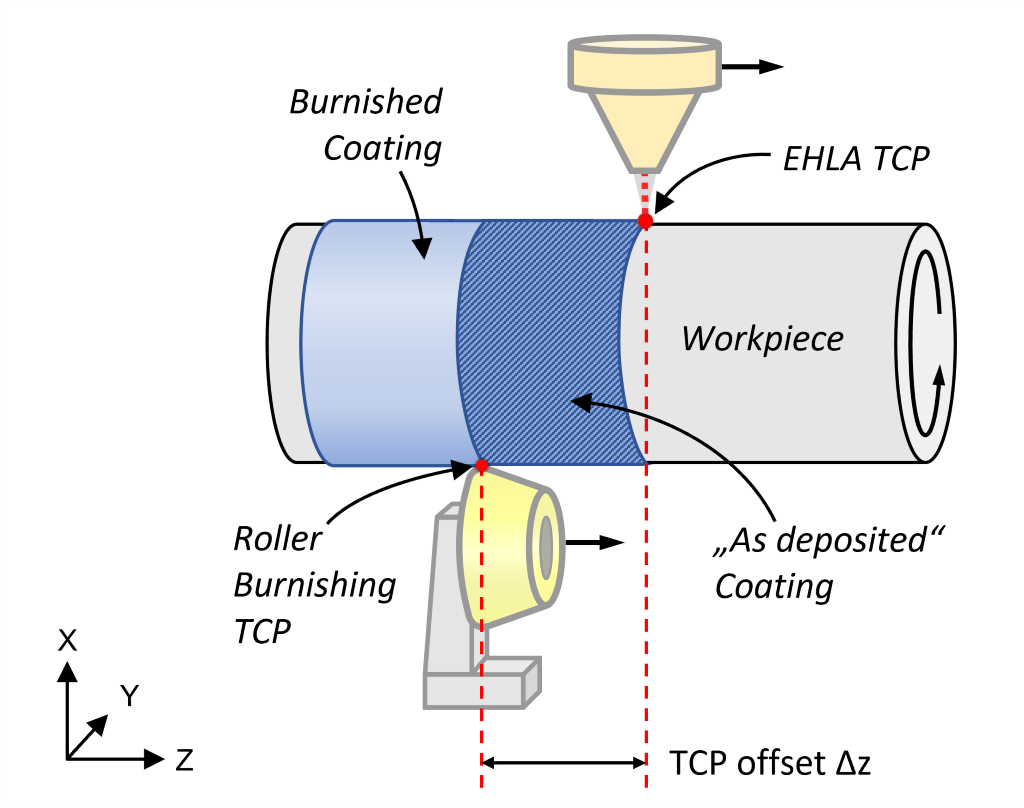
SCaRB znamená souběžné nanášení a válcování. Tento přístup spojuje nanášení materiálu EHLA s přímo navazujícím válcovacím procesem. Zatímco laser nanáší kovový prášek na povrch součásti, následuje válcovací nástroj s definovanou vzdáleností a zpracovává čerstvě vytvořenou vrstvu ještě během procesu nanášení.
Vysoká rychlost procesu EHLA vytváří pro to základ: Nanášení materiálu a válcování probíhají v jednom společném procesu. Tým neupíná díl znovu mezi povrchovou úpravou a mechanickou výrobou, čímž šetří čas na přípravu a využívá krátký časový odstup mezi oběma procesními kroky.
SCaRB využívá nejen rychlost procesu EHLA, ale také jeho zbytkové teplo. Čerstvě nanesená vrstva je krátce po nanesení materiálu ještě teplá a díky tomu se snadněji plasticky deformuje. Vzdálenost mezi laserem a válcovacím nástrojem určuje, jak teplá a deformovatelná vrstva je při válcování. Tímto způsobem tato vzdálenost ovlivňuje povrch, tvrdost a vlastní napětí.
Pro realizaci vyvinul Hegenscheidt-MFD válcovací nástroj, který integrovalo Fraunhofer ILT do strojního prostředí. Pomocí přítlaku nástroje tým nastavuje válcovací sílu. S vyměnitelnými válci přizpůsobuje poloměr a tvrdost válců konkrétní aplikaci.
„Pro nás je rozhodující, že vrstvu EHLA nezpracováváme dodatečně, ale využíváme ji přímo v procesu za tepla,“ vysvětluje vedoucí projektu. „Valcování vyhlazuje povrch, ale zároveň ovlivňuje tvrdost a vlastní napětí. Tímto způsobem SCaRB přetváří materiálový příkaz na proces, kterým můžeme cíleně nastavit funkčnost opravovaného místa.“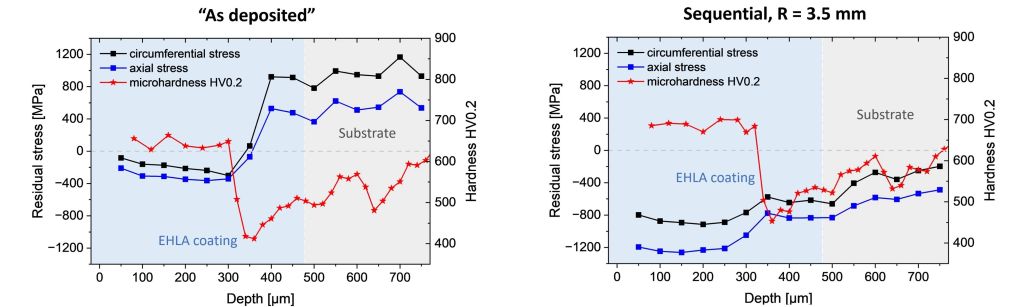
Cíleně nastavovat materiálové vlastnosti
Pro pozdější funkci opravené komponenty podvozku nestačí pouze původní geometrie. Povrch a tepelně ovlivněná zóna potřebují odpovídající vlastnosti pro pozdější zatížení. To je rozhodující výhoda SCaRB: Rola vyhlazuje nanesenou vrstvu, zvyšuje tvrdost blízko povrchu a ovlivňuje vnitřní napětí.
Materiálová zakázka vytváří v závislosti na procesu tahové vlastní napětí. Při cyklickém zatížení podporují únavové trhliny. Valcování tato napětí snižuje a za vhodných podmínek je přetváří na tlaková vlastní napětí. Tím se opravované místo přizpůsobuje nejen geometricky, ale také funkčně budoucímu zatížení.
Požadované vlastnosti opravovaného místa lze řídit prostřednictvím procesního okna. Parametry laseru, parametry prášku, vzdálenost mezi laserem a válcovacím nástrojem, válcovací síla, poloměr válce a tvrdost válce různě ovlivňují povrch, tvrdost a stav vnitřního napětí. Následně se kontrolují přilnavost vrstev, struktura, tvrdost, vnitřní napětí, kvalita povrchu a zejména chování při únavě pod reálnými zatíženími.
Právě únosnost při únavě hraje centrální roli u komponentů podvozku, protože jsou v provozu opakovaně vystaveny vysokým mechanickým zatížením. Následující zkoumání proto objasňují, jak vnitřní napětí nastavená pomocí SCaRB souvisí s životností opravených komponentů. Komponenta musí během své životnosti spolehlivě vykazovat požadované vlastnosti.
K opravárenskému řetězci patří také vhodná zkušební metoda. Fraunhofer IWS zavádí LAwave, laserem indukovanou akustickou vlnovou spektroskopii. Zde laser vyvolává akustické povrchové vlny; metoda vyhodnocuje jejich chování a poskytuje přesné informace o vlastnostech blízkých povrchu nátěru a podkladové oblasti, aniž by došlo k poškození dílu.
LAwave tak doplňuje procesní řetězec na klíčovém místě: EHLA lokálně obnovuje materiál nebo vytváří ochrannou vrstvu, SCaRB mechanicky nastavuje povrch a okrajovou zónu, LAwave poskytuje bezkontaktní data o ošetřených oblastech. Tak se úzce spojují oprava, funkce a zkouška.
Před standardizovaným opravárenským postupem v letectví však zbývá ještě několik vývojových a kvalifikačních kroků. Tým aktuálně přenáší výsledky na reálné geometrie dílů a reprezentativní zatížení a poskytuje důkazy pro možnou pozdější aplikaci.
Výhled na automatizovaný opravárenský řetězec
Dlouhodobě směřuje LEGATO k průběžnému digitálnímu opravárenskému řetězci. Na začátku je automatizované skenování poškozené komponenty. Na základě zaznamenaných geometrických dat systém určuje velikost poškození a ztrátu materiálu a z toho odvozuje dráhu pro následnou aplikaci materiálu.
Oprava probíhá lokálně s EHLA. Přímo za tímto nástrojem SCaRB zpracovává čerstvě nanesenou vrstvu a nastavuje povrch a okrajovou zónu. V závislosti na funkční ploše následuje cílený krok leštění nebo broušení. Závěr tvoří bezkontaktní zkouška.
V cílovém obraze probíhají všechny kroky v jednom společném uspořádání, aniž by tým mezi jednotlivými kroky znovu upínal díl. Skenování, aplikace materiálu, mechanické zpracování a zkouška pak netvoří oddělené pracovní kroky, ale části propojeného procesního řetězce.
Kontakt: