Podvozja spadajo med najbolj obremenjene sklope letala. Pri vzletu, pristanku in vožnji delujejo velike sile na osovine koles, batnice, vijake in druge varnostno kritične komponente. Na funkcionalnih površinah ležaji, puše ali tesnila stikajo s površino komponent. Trenje, lokalni vrhovi tlaka in ponavljajoče se obremenitve povzročajo tam obrabo. Hkrati mraz, toplota, vlaga, kerozin, čistila in sredstva za odmrzovanje ter led, pesek in prah napadajo površine in spodbujajo korozijo.
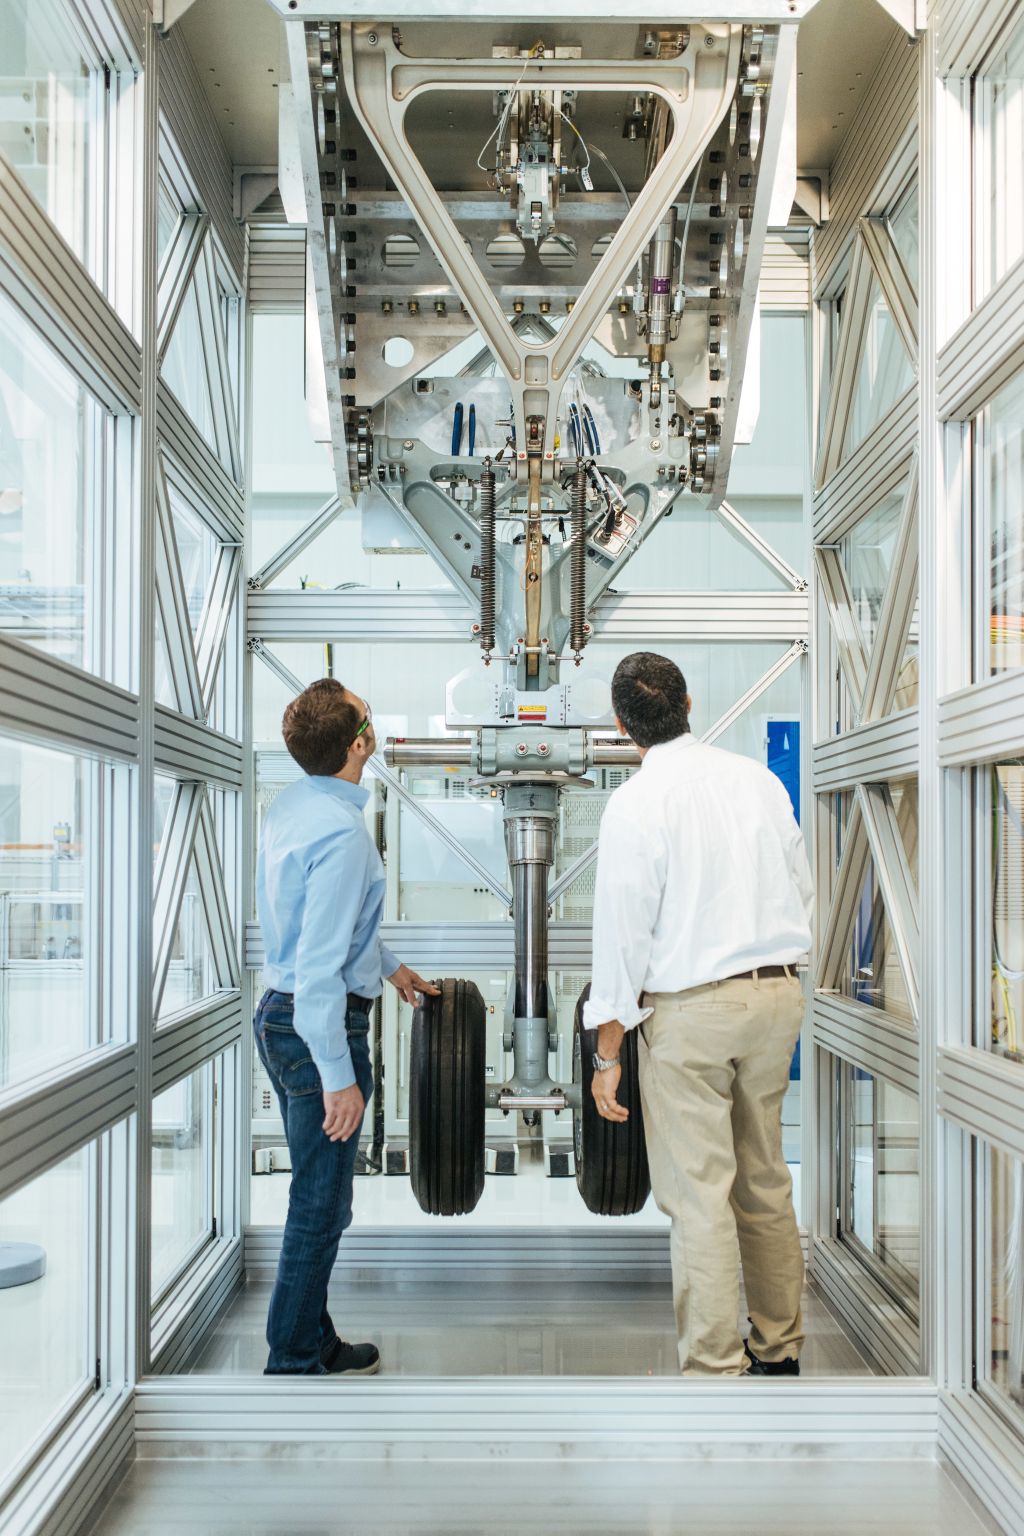
Pri vzdrževanju podvozja strokovnjaki razstavljajo komponente, jih čistijo, pregledujejo in merijo. Manjše poškodbe zbrusijo, dokler to dopuščajo meje popravila. Pri prevelikem izgubi materiala pogosto ostane le še zamenjava. To povzroča stroške, podaljšuje čas mirovanja in obremenjuje vire.
Običajno trdi krom ščiti funkcionalne površine pred obrabo in korozijo. Vendar pa strožji zahtevki glede varstva okolja in dela povečujejo potrebo po alternativah. Pri poškodovanih območjih sama zaščita ni dovolj: tukaj šteje druga sposobnost, in sicer ciljno obnavljanje izgubljenega materiala, ne da bi pri tem vplivali na lastnosti visoko trdnega osnovnega materiala.
Klasične varilne metode so za to le delno primerne. Preveč toplote spremeni strukturo visoko trdnih letalskih jekel, vpliva na mehanske lastnosti in lahko zaradi upogibanja povzroči geometrijske odstopanja.
Še posebej kritična je območje toplotnega vpliva. Zato mora ustrezna tehnologija popravila izpolnjevati dve zahtevi hkrati: ustvariti mora varno kovinsko povezavo in omejiti vnos toplote.
LEGATO razvija novo verigo popravila.
Na to izziv se osredotoča raziskovalni projekt LEGATO. Celotno prizadevanje preučuje različne vidike prihodnjih podvozij in združuje znanja iz raziskav in industrije. V enem od podprojektov razvija Fraunhoferjev inštitut za lasersko tehnologijo ILT lasersko osnovano verigo popravila za močno obremenjene komponente podvozja.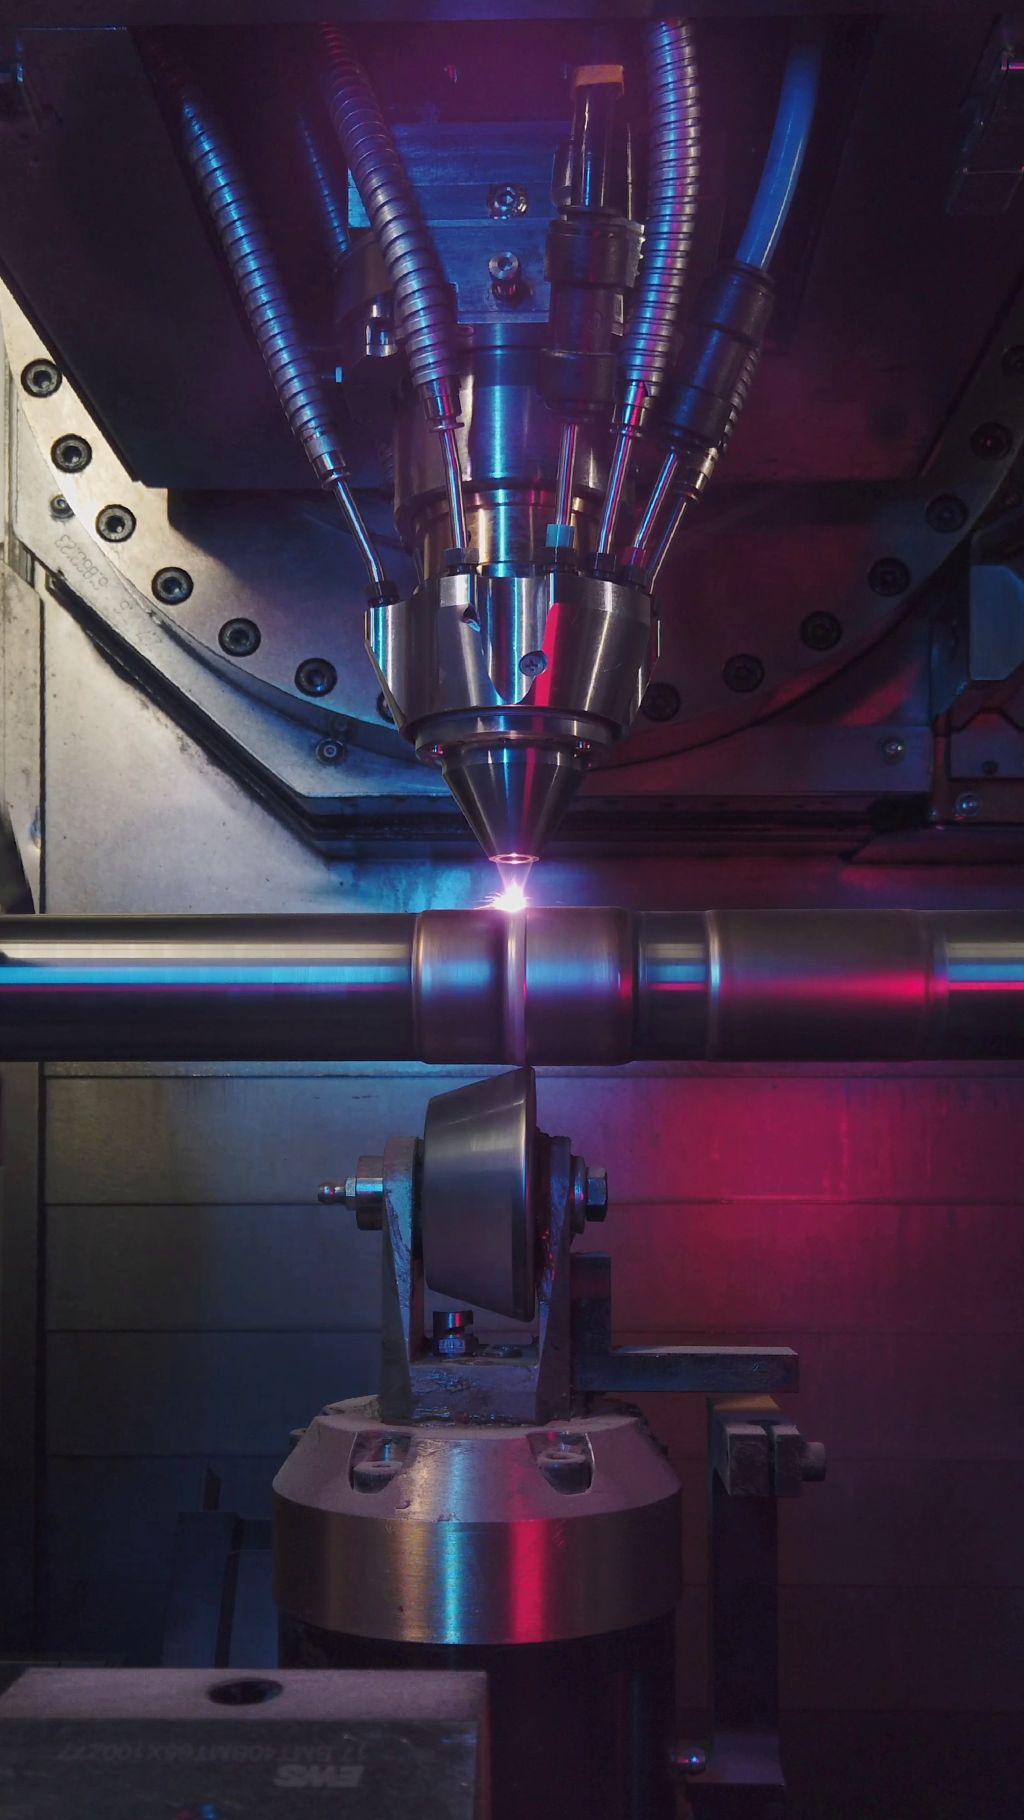
»V središču našega raziskovanja so trije koraki,« razkriva Kim Julia Kallies, vodja projekta na Fraunhofer ILT. »Material lokalno ponovno zgraditi, robno območje mehansko nastaviti in proizvedeno plast zanesljivo preveriti.«
Liebherr-Aerospace v Lindenbergu kot industrijski partner vključuje zahteve iz proizvodnje, vzdrževanja in servisiranja: realne komponente in slike poškodb ter zahteve glede materialov, trdote, kakovosti površine in nizkega toplotnega vnosa. Povezani partner Hegenscheidt-MFD podpira delni projekt z izkušnjami v procesih valjanja in trdnega valjanja.
»Zadnje nam ni pomembno le, ali ena plast v laboratoriju deluje,« pojasnjuje Harald Betsch iz podjetja Liebherr-Aerospace. Je višji strokovnjak za termično brizganje/varjenje na področju materialov in procesov. »Odločilno je, ali postopek ustreza resničnim, obremenjenim komponentam podvozja, njihovim materialom, poškodbam in mejam popravila. Prav te zahteve prenašamo iz razvoja, proizvodnje in vzdrževanja v LEGATO.«
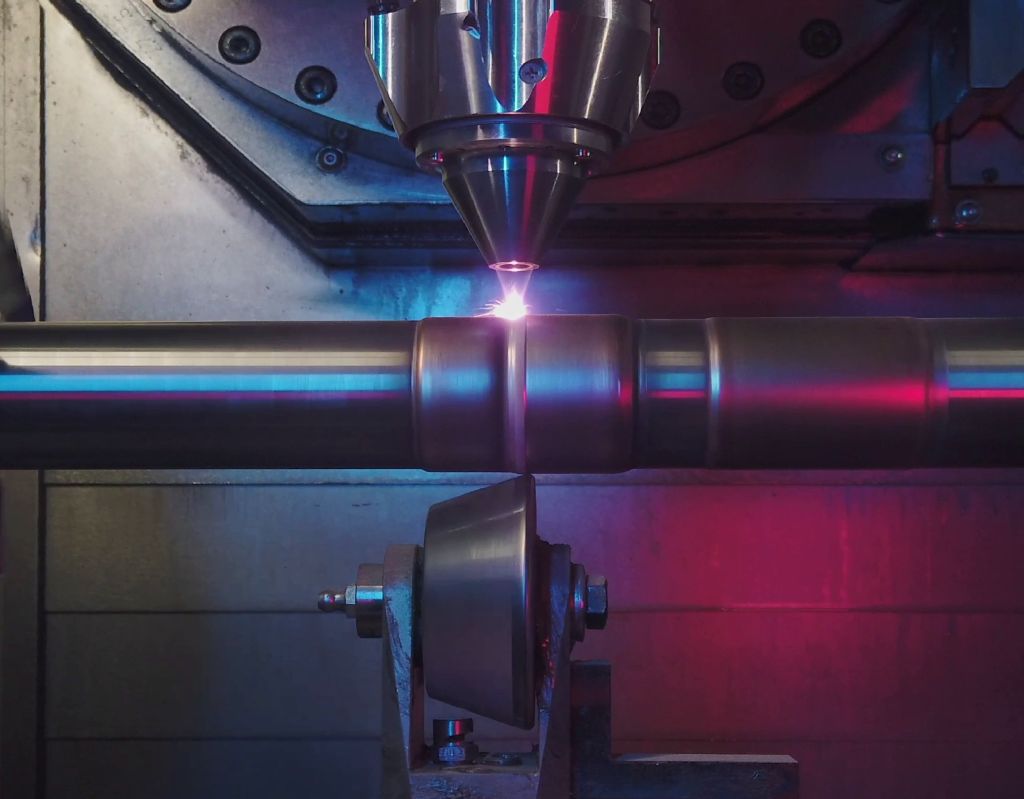
Materialno naročilo prevzame EHLA, visokohitrostna različica laserskega metalnega nanosa (LMD). Laser tali kovinski prah in ga lokalno nanaša na površino komponent. Visoka hitrost procesa in relativno majhen toplotni vnos naredita EHLA še posebej zanimivo za toplotno občutljive in visoko trdne materiale.
Kim Kallies in njena raziskovalna skupina preučujejo v projektu več kombinacij materialov iz prakse. Ekipa 300M popravlja z materialom, ki je enake vrste. Za korozijsko odporne plasti preizkušajo med drugim martenzitno nerjaveče jeklo, posebno razvito za EHLA. Tudi 15-5PH, visoko trdno, korozijsko odporne jeklo za strukture podvozja, spada med preučevane materiale.
Posebnost EHLA vodi do naslednjega koraka: Procesne hitrosti so bistveno bližje mehanskim obdelovalnim postopkom kot pri konvencionalnem LMD. S tem ekipa neposredno povezuje nanose materiala z mehanskim obdelovalnim korakom. Prav ta pristop zasleduje SCaRB.
EHLA in valjanje v enem procesu
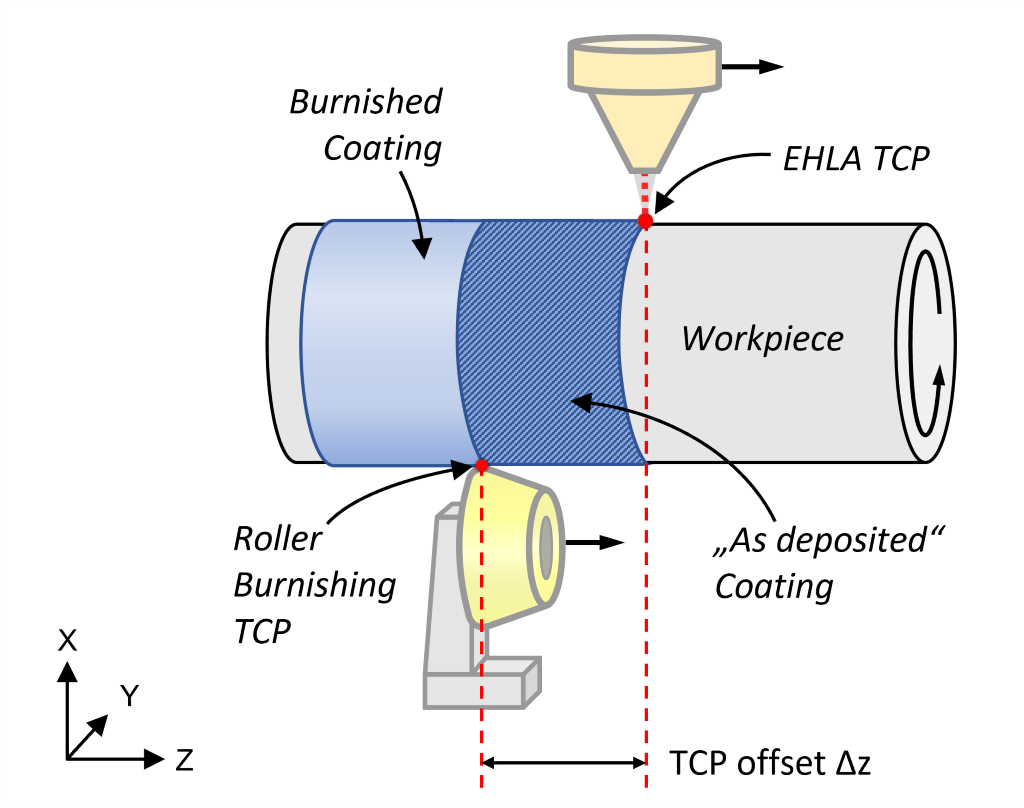
SCaRB pomeni sočasno nanašanje premaza in valjanje. Pristop združuje EHLA-nanosek materiala z neposredno sledijočim valjalnim procesom. Medtem ko laser nanaša kovinski prah na površino komponente, valjalno orodje s predpisano razdaljo sledi in obdeluje sveže ustvarjeno plast še med procesom nanašanja premaza.
Visoka procesna hitrost EHLA ustvarja podlago za to: nanašanje materiala in valjanje potekata v skupnem procesnem toku. Ekipa ne ponovno vpenja komponent med premazovanjem in mehansko obdelavo, kar prihrani čas nastavitve in izkoristi kratek časovni razmik med obema procesnima korakoma.
SCaRB ne uporablja le hitrosti EHLA-procesa, temveč tudi njegovo preostalo toploto. Sveže nanesen sloj je kmalu po nanosu materiala še topel in se zato lažje plastično deformira. Razdalja med laserjem in valjčnim orodjem določa, kako topel in deformabilen je sloj pri valjanju. Tako ta razdalja vpliva na površino, trdoto in notranje napetosti.
Za izvedbo je Hegenscheidt-MFD razvila valjčno orodje, ki ga je Fraunhofer ILT integriral v okolje stroja. S prilagoditvijo orodja ekipa nastavi valjno silo. Z zamenljivimi valji prilagodi polmer valja in trdoto valja posamezni aplikaciji.
»Zame je odločilno, da EHLA-plasti ne obdelujemo šele naknadno, temveč izkoriščamo vroče stanje neposredno v procesu,« pojasnjuje vodja projekta. »Valjanje izravna površino, hkrati pa vpliva na trdoto in notranje napetosti. Tako SCaRB iz materialnega naročila ustvari proces, s katerim lahko ciljno funkcionalno nastavimo mesto popravila.«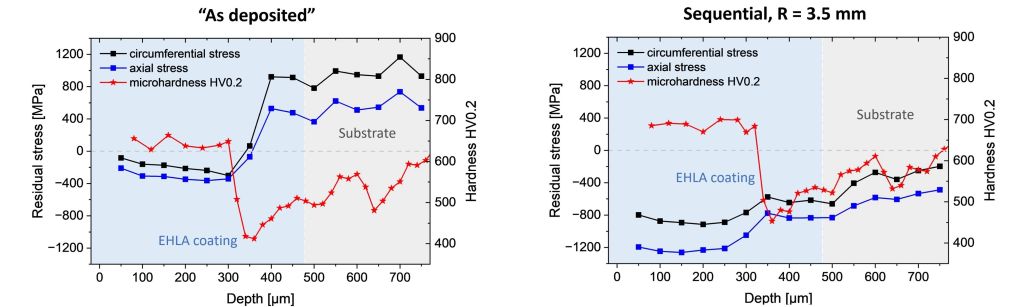
Ciljno nastavljanje lastnosti materialov
Za kasnejšo funkcijo popravljenega komponenta podvozja sama prvotna geometrija ni dovolj. Površina in območje toplotnega vpliva potrebujeta ustrezne lastnosti za kasnejše obremenitve. To je odločilna prednost SCaRB: valj gladko obdeluje naneseni sloj, povečuje trdoto blizu površine in vpliva na notranje napetosti.
Materialna obdelava ustvarja napetosti v odvisnosti od procesa. Pod cikličnim obremenjevanjem spodbujajo utrujenjske razpoke. Valjanje zmanjšuje te napetosti in jih pod ustreznimi pogoji pretvarja v tlačne napetosti. Tako se mesto popravila ne le geometrijsko, ampak tudi funkcionalno prilagodi kasnejšemu obremenitvenemu stanju.
Željene lastnosti popravila se lahko nadzorujejo preko procesnega okna. Parametri laserja, parametri prahu, razdalja med laserjem in valjnim orodjem, valjna sila, radij valja in trdota valja različno vplivajo na površino, trdoto in stanje notranjih napetosti. Nato se preverijo oprijem plasti, mikrostruktura, trdota, notranje napetosti, kakovost površine in predvsem obnašanje pri utrujenosti pod realnimi obremenitvami.
Zlasti trdnost na utrujenost igra osrednjo vlogo pri komponentah podvozja, saj so te med delovanjem večkrat izpostavljene visokim mehanskim obremenitvam. Naslednje raziskave zato pojasnjujejo, kako so notranje napetosti, nastavljene s SCaRB, povezane z življenjsko dobo popravljenih komponent. Komponenta mora zanesljivo izpolnjevati zahtevane lastnosti skozi celotno obdobje uporabe.
K verigi popravila spada tudi ustrezen postopek preizkušanja. Fraunhofer IWS za to uvaja LAwave, spektroskopijo površinskih akustičnih valov, ki jih povzroči laser. Laser tukaj vzbuja akustične površinske valove; postopek analizira njihovo obnašanje in zagotavlja natančne informacije o lastnostih površine in pod njeno površino, ne da bi poškodoval del.
Tako LAwave dopolnjuje procesno verigo na ključnem mestu: EHLA lokalno obnavlja material ali ustvarja zaščitno plast, SCaRB mehansko nastavlja površino in robno območje, LAwave pa zagotavlja nedestruktivne podatke o obdelanih območjih. Tako se popravilo, funkcija in preizkušanje tesno povezujejo.
Pred standardiziranim postopkom popravila v letalstvu pa so potrebni še drugi razvojni in kvalifikacijski koraki. Ekipa trenutno prenaša rezultate na realne geometrije delov in reprezentativne obremenitve ter zagotavlja dokaze za morebitno kasnejšo uporabo.
Pogled na avtomatizirano verigo popravila
Na dolgi rok LEGATO cilja na neprekinjeno digitalno verigo popravila. Na začetku je avtomatizirano skeniranje poškodovanega dela. Iz zbranih geometrijskih podatkov sistem določi velikost škode in izgubo materiala ter iz tega izpelje pot za naslednji nanos materiala.
Popravilo poteka lokalno z EHLA. Takoj za tem SCaRB orodje obdeluje sveže naneseno plast in nastavlja površino ter robno območje. Glede na funkcionalno površino sledi ciljno poliranje ali brušenje. Zaključek predstavlja nedestruktivno preizkušanje.
V ciljni sliki potekajo vsi koraki v skupni strukturi, ne da bi ekipa med posameznimi koraki ponovno vpenjala del. Skeniranje, nanos materiala, mehanska obdelava in preizkušanje tako ne predstavljajo več ločenih delovnih korakov, temveč del povezane procesne verige.
Kontakt: