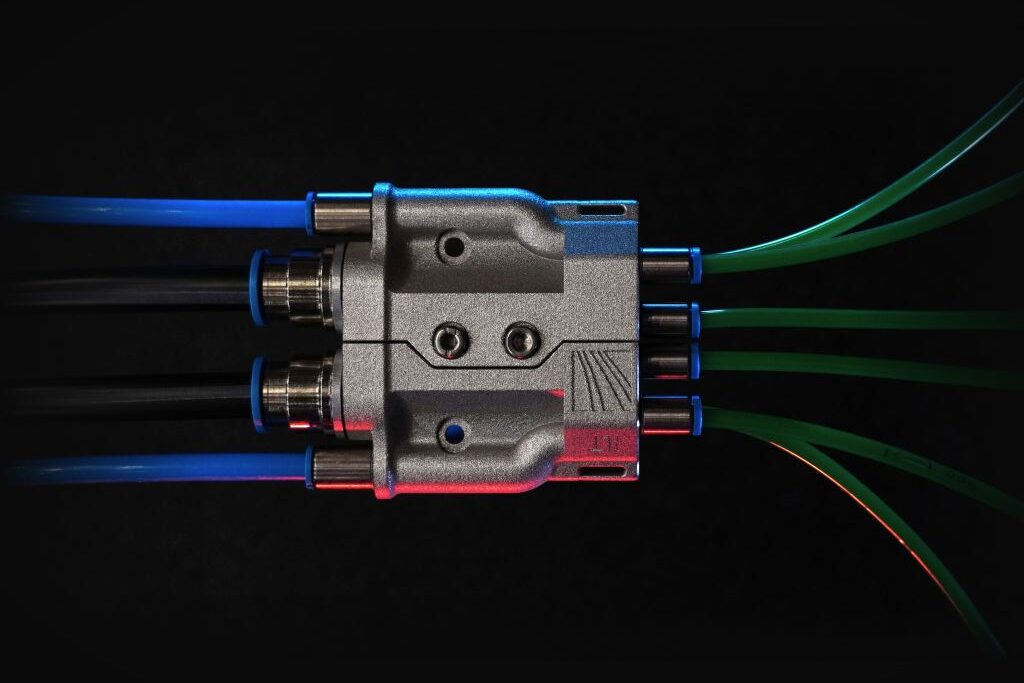
Cosa succede se la produzione additiva personalizza componenti complessi per l'industria dell'idrogeno? Come si può accendere e spegnere la polvere così rapidamente come un interruttore della luce? Come fa uno strumento a sapere autonomamente quanto è attualmente sollecitato? Al Formnext, il Fraunhofer ILT mostra tre risposte intelligenti presso lo stand comune Fraunhofer, che rendono la produzione additiva molto più economica.
Che si tratti di strutture filtranti, interruttori di polvere o sensori: ciò che finora era un componente separato, un'unità esterna o un passaggio di produzione aggiuntivo, si integra sempre più direttamente nei processi additivi o nella struttura prodotta. Questo approccio viene perseguito con coerenza dal Fraunhofer Institut für Lasertechnik ILT.
»Non consideriamo la produzione additiva solo dal punto di vista del componente, ma partiamo dalla catena di processo. Ovunque si possa risparmiare un componente aggiuntivo, un passaggio di produzione o un compito di manutenzione, interveniamo con i nostri metodi«, afferma il Dr. Tim Lantzsch, responsabile del reparto Laser Powder Bed Fusion (LPBF) presso il Fraunhofer ILT. »L'obiettivo è rendere l'AM più economico e quindi più competitivo. Con successo!«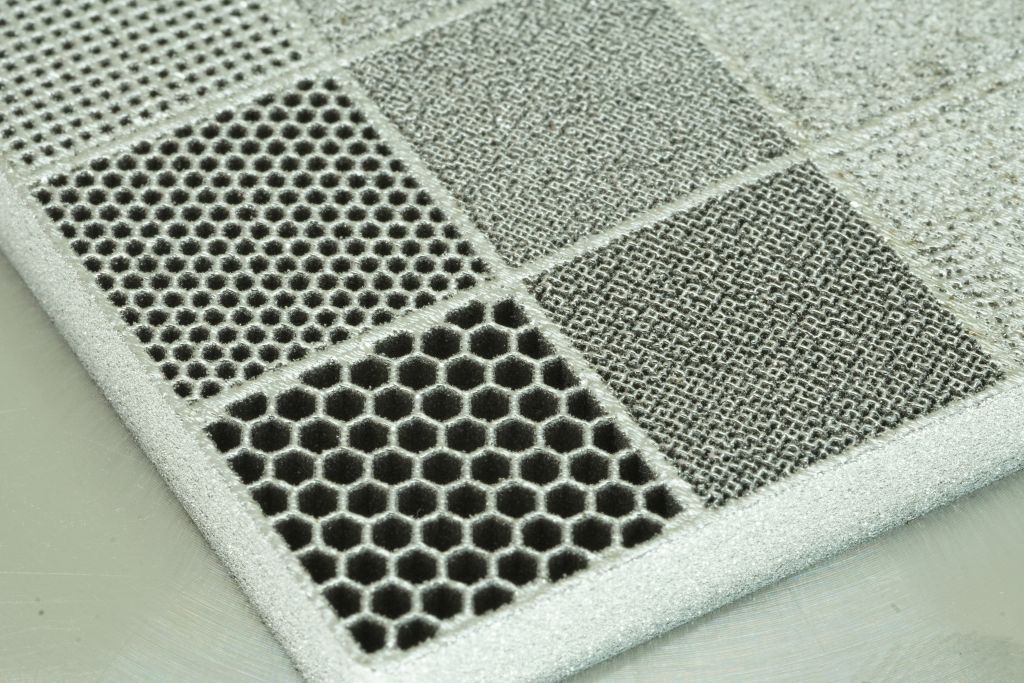
Polvere accesa, polvere spenta: accensione in millisecondi
La polvere metallica è uno dei principali fattori di costo nella saldatura laser per deposizione (LMD). Una parte significativa di essa scorre attualmente inutilizzata attraverso l'impianto, ad esempio quando il laser si ferma brevemente durante la pianificazione di percorsi complessi, mentre la polvere continua a fluire. Le conseguenze: perdita costosa di polvere, componenti e sistemi di manipolazione contaminati e rischi per i componenti dell'impianto e la sicurezza sul lavoro.
Le soluzioni precedenti attivano la polvere meccanicamente, con tempi di commutazione superiori a un secondo e usura delle parti mobili. Per i processi LMD e EHLA ad alta dinamicità con attivazioni frequenti e brevi, questo è troppo lento e non economico.
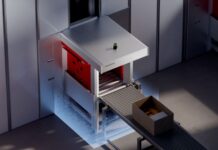
Il Fluidic Powder Switch sviluppato presso il Fraunhofer ILT attiva invece direttamente all'ugello, dove la polvere raggiunge il processo. La base è il principio di Venturi: un flusso di gas di controllo genera un sottovuoto in un restringimento della sezione trasversale e aspira la polvere in un contenitore di raccolta, invece di condurla nella zona di processo. Poiché non ci sono parti meccanicamente mobili nel percorso della polvere, il sistema brevettato funziona praticamente senza usura e manutenzione. Oltre alla semplice accensione e spegnimento, consente anche il passaggio tra più materiali e una regolazione graduale del flusso di massa della polvere.
Il vantaggio economico è considerevole: il tempo di commutazione diminuisce di oltre un ordine di grandezza rispetto ai sistemi meccanici. I costi operativi del gas di controllo sono inferiori di oltre tre ordini di grandezza rispetto ai costi dei materiali della polvere risparmiata.
»Ogni grammo di polvere che non scorre inutilizzato attraverso l'impianto risparmia costi, protegge il componente e preserva le risorse«, spiega Viktor Glushych, responsabile del gruppo di rivestimento LMD e trattamento termico presso il Fraunhofer ILT. Glushych ha contribuito in modo significativo allo sviluppo dell'innovativo Fluidic Powder Switch. »Siamo particolarmente felici che l'interruttore non funzioni solo in laboratorio, ma sia già in funzione in serie presso i primi clienti. Questo era esattamente il nostro obiettivo: una soluzione robusta, economica e adatta all'industria.«
Strutture porose su misura
La permeabilità nei componenti metallici è attualmente ottenuta principalmente tramite schiume metalliche, tessuti o filtri sinterizzati realizzati separatamente, che devono poi essere assemblati. Questo richiede tempo, limita la libertà di design e aumenta la resistenza termica ed elettrica in ogni giunto.
Presso il Fraunhofer ILT, i ricercatori utilizzano il Laser Powder Bed Fusion (PBF-LB/M) per impostare intenzionalmente la porosità controllata, invece di evitarla. Densità e zone permeabili si formano così in un unico componente monolitico, con transizioni nette o graduali, senza alcuna lavorazione posteriore.
Nel progetto LPBFCells, finanziato dal Ministero federale dell'Economia e dell'Energia (BMWE), il Fraunhofer ILT produce così lo strato di trasporto poroso (PTL) di una cella elettrolitica in un unico componente anziché da strati di sinterizzazione impilati: con resistenze di contatto inferiori, struttura di flusso e supporto integrate e iterazione delle nuove geometrie delle celle notevolmente più rapida. Come dimostratore, il Fraunhofer ILT presenterà al Formnext 2026 una cella elettrolitica con PTL graduata in titanio puro.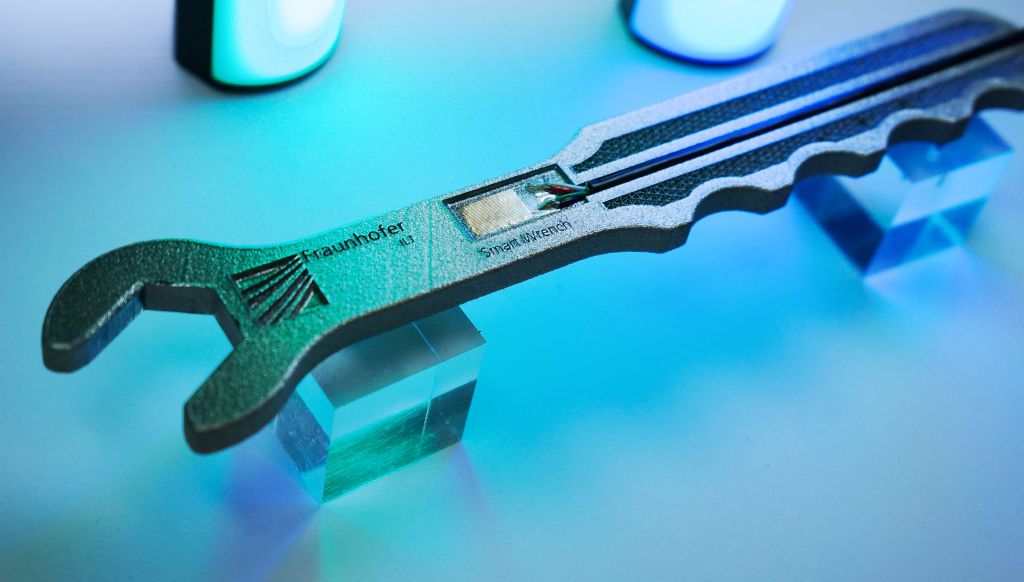
»Comprendendo la porosità come caratteristica di design, è possibile adattare strutture dense e permeabili in modo mirato alla funzione del componente«, afferma Alexander Neuke, ricercatore presso il Fraunhofer ILT. »Questo è particolarmente interessante per le applicazioni di idrogeno come gli elettrolizzatori o le celle a combustibile, dove sono necessarie diverse porosità attraverso lo spessore del componente. Ma vedo anche un grande potenziale per filtri o macchine turbocompressive.
Componenti che raccontano di sé
La produzione additiva avviene strato dopo strato, rendendo accessibili anche aree che non sono raggiungibili in un componente finito. Questo viene sfruttato dal Dr. Samuel Fink, responsabile del gruppo di processi a film sottile presso il Fraunhofer ILT. Introduce sensori direttamente nei componenti LPBF, come estensimetri stampati. Gli strati di sensori vengono creati tramite inkjet, aerosol-jet o stampa tampografica; possono essere applicati e posizionati in modo preciso durante o dopo la costruzione. I componenti smart così realizzati forniscono ad esempio dati in tempo reale su carico, deformazione o inizio di formazione di crepe.
Al Formnext, l'istituto presenterà un dimostratore funzionale: una chiave a brugola con estensimetro integrato stampato in situ. Sotto carico, il sensore incorporato fornisce dati in tempo reale sulla deformazione e sulla distribuzione della tensione direttamente nel componente, protetto da usura meccanica e sollecitazioni termiche. Questo apre la strada al monitoraggio delle condizioni, alla manutenzione predittiva e a una maggiore sicurezza operativa per applicazioni critiche, con una complessità di sistema inferiore, poiché sono eliminate cablature e punti di misura esterni.
»Tutti cercano sensori additivi, ma finora mancano processi robusti ed efficienti e materiali adatti«, spiega Samuel Fink. »Con la Smart Wrench mostriamo cosa è già possibile: la sensoristica fornisce dati esattamente dove contano di più nel componente. Questo è un passo importante verso soluzioni di sensori additivi realmente pronte per la produzione in serie.«
Fraunhofer ILT al Formnext presso lo stand comune Fraunhofer D31 nel padiglione 11.0
Contatto: