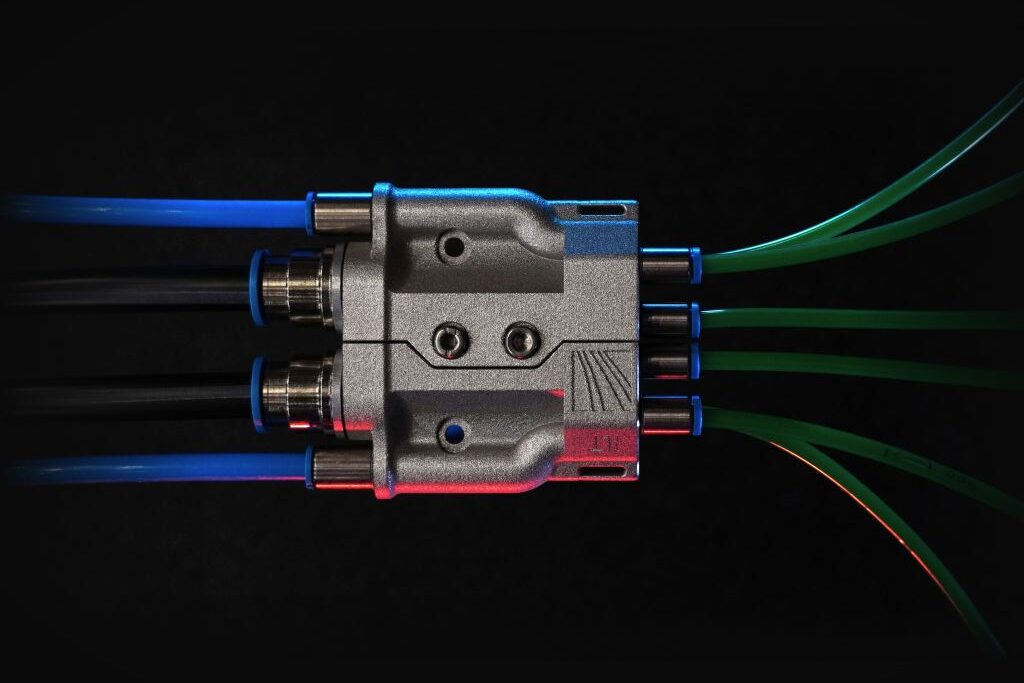
Que se passerait-il si la fabrication additive personnalisait des composants complexes pour l'économie de l'hydrogène ? Comment peut-on allumer et éteindre la poudre aussi rapidement qu'un interrupteur ? Comment un outil sait-il de manière autonome quelle est la charge à laquelle il est soumis ? Au Formnext, le Fraunhofer ILT présente trois réponses intelligentes au stand commun du Fraunhofer, qui rendent la fabrication additive beaucoup plus économique.
Que ce soit une structure de filtre, un interrupteur de poudre ou un capteur : ce qui était jusqu'à présent un composant séparé, un sous-ensemble externe ou une étape de fabrication supplémentaire, est de plus en plus intégré directement dans les processus additifs ou dans la structure fabriquée. Cette approche est poursuivie de manière cohérente par l'Institut Fraunhofer pour la technologie laser ILT.
« Nous ne pensons pas la fabrication additive uniquement du point de vue du composant, mais de la chaîne de processus. Partout où un composant supplémentaire, une étape de fabrication ou une tâche de maintenance peut être économisée, nous intervenons avec nos méthodes », déclare le Dr. Tim Lantzsch, chef de département Laser Powder Bed Fusion (LPBF) au Fraunhofer ILT. « L'objectif est de rendre l'AM plus économique et donc plus compétitif. Avec succès ! »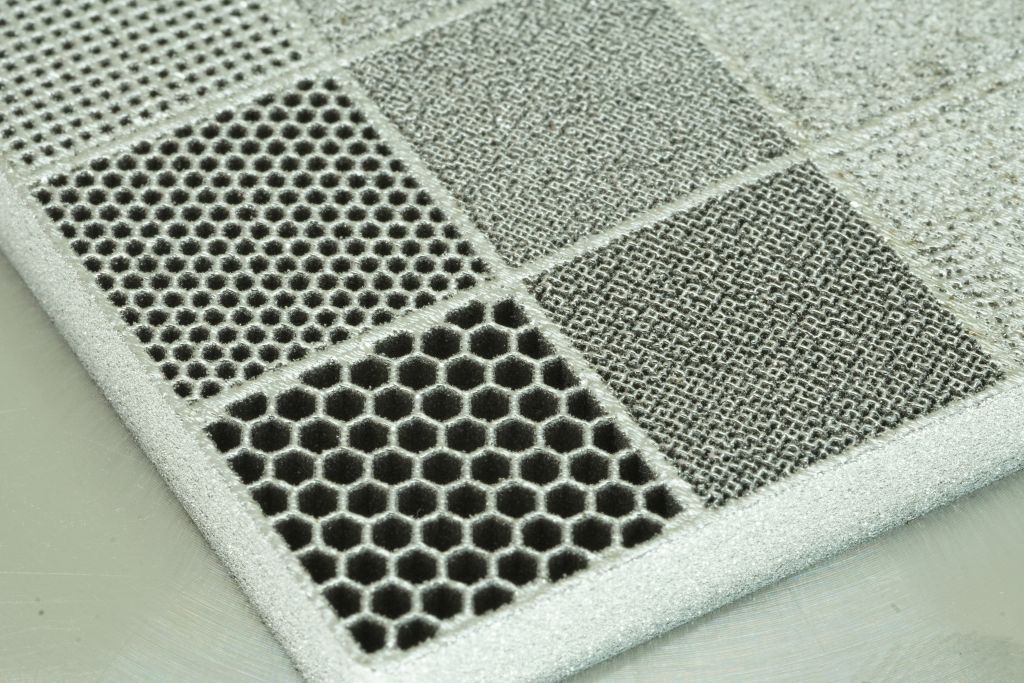
Poudre activée, poudre désactivée : commutation en millisecondes
La poudre métallique est l'un des plus grands facteurs de coût lors du soudage laser par ajout de matière (LMD). Une part importante de celle-ci s'écoule encore inutilisée à travers l'installation, par exemple lorsque le laser fait une courte pause lors d'une planification de trajectoire complexe, mais que la poudre continue de s'écouler. Les conséquences : perte de poudre coûteuse, composants et systèmes de manipulation contaminés, ainsi que des risques pour les composants de l'installation et la sécurité au travail.
Les solutions précédentes commutent la poudre mécaniquement, avec des temps de commutation de plus d'une seconde et une usure des pièces mobiles. Pour les processus LMD et EHLA hautement dynamiques avec des commutations fréquentes et courtes, cela est trop lent et non économique.
Le Fluidic Powder Switch développé par le Fraunhofer ILT commute directement à la buse, là où la poudre atteint le processus. La base est le principe de Venturi : un flux de gaz de contrôle crée une dépression dans une section rétrécie et aspire la poudre dans un conteneur de collecte, au lieu de la diriger vers la zone de processus. Comme il n'y a pas de pièces mécaniques mobiles dans le chemin de la poudre, le système breveté fonctionne presque sans usure et sans entretien. En plus de l'activation et de la désactivation pures, il permet également le changement entre plusieurs matériaux ainsi qu'un réglage progressif du flux de masse de poudre.
Le levier économique est considérable : le temps de commutation diminue par rapport aux systèmes mécaniques de plus d'un ordre de grandeur. Les coûts d'exploitation du gaz de contrôle sont de plus de trois ordres de grandeur inférieurs aux coûts des matériaux de la poudre économisée.
« Chaque gramme de poudre qui ne s'écoule pas inutilisé à travers l'installation économise des coûts, protège le composant et préserve les ressources », explique Viktor Glushych, responsable de groupe pour le revêtement LMD et le traitement thermique au Fraunhofer ILT. Glushych a contribué de manière significative au développement du Fluidic Powder Switch innovant. « Nous sommes particulièrement heureux que l'interrupteur fonctionne non seulement en laboratoire, mais qu'il soit déjà en fonctionnement en série chez certains clients. C'était exactement notre objectif : une solution robuste, économique et adaptée à l'industrie. »
Structures poreuses sur mesure
La perméabilité dans les composants métalliques est jusqu'à présent généralement obtenue par des mousses métalliques, des tissus ou des filtres frittés fabriqués séparément, qui doivent ensuite être assemblés. Cela prend du temps, limite la liberté de conception et augmente la résistance thermique et électrique à chaque joint.
Au Fraunhofer ILT, les chercheurs utilisent le Laser Powder Bed Fusion (PBF-LB/M) pour ajuster de manière ciblée la porosité contrôlée, au lieu de l'éviter. Des zones denses et perméables se forment ainsi dans un seul composant monolithique, avec des transitions nettes ou graduelles, sans aucune finition.
Dans le projet LPBFCells, financé par le ministère fédéral de l'Économie et de l'Énergie (BMWE), le Fraunhofer ILT fabrique ainsi la couche de transport poreuse (PTL) d'une cellule d'électrolyse dans un seul composant au lieu de couches de frittage empilées : avec des résistances de contact plus faibles, une structure de champ d'écoulement intégrée et une structure de support, ainsi qu'une itération beaucoup plus rapide de nouvelles géométries de cellules. Comme démonstrateur, le Fraunhofer ILT présentera au Formnext 2026 une cellule d'électrolyse avec une PTL graduée en titane pur.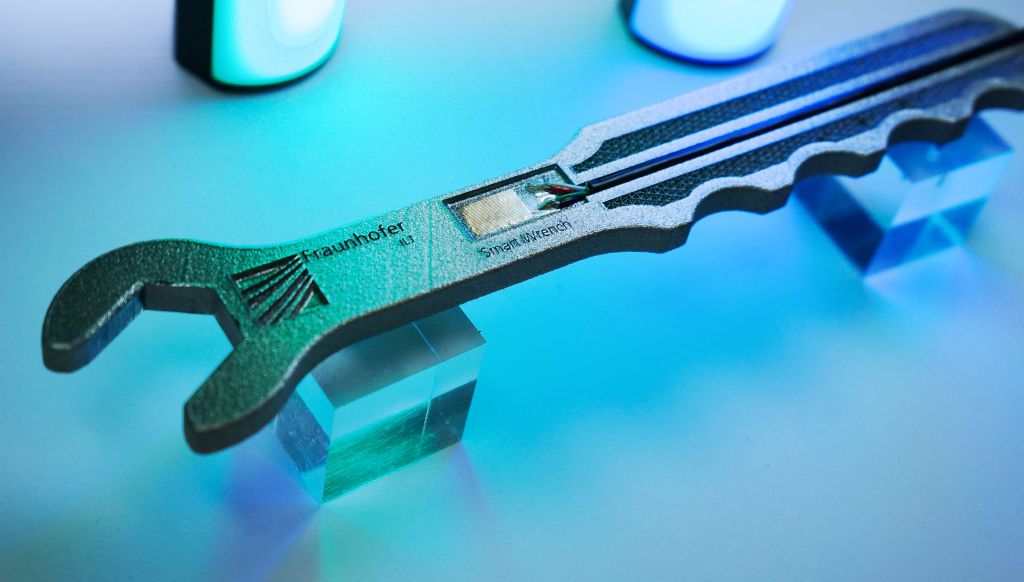
« En considérant la porosité comme une caractéristique de conception, il est possible d'adapter de manière ciblée des structures denses et perméables à la fonction du composant », déclare Alexander Neuke, chercheur au Fraunhofer ILT. « Cela est particulièrement intéressant pour les applications à hydrogène comme les électrolyseurs ou les piles à hydrogène, où différentes porosités sont nécessaires à travers l'épaisseur du composant. Mais je vois aussi un grand potentiel pour les filtres ou les turbomachines. »
Des composants qui racontent leur propre histoire
La fabrication additive se fait couche par couche, rendant accessibles des zones qui ne sont pas atteignables avec un composant fini. C'est ce que fait le Dr. Samuel Fink, responsable de groupe des procédés de couches minces au Fraunhofer ILT. Il intègre des capteurs directement dans les composants LPBF, comme des jauges de déformation imprimées. Les couches de capteurs sont créées par jet d'encre, jet d'aérosol ou impression par tampon ; elles peuvent être appliquées pendant ou après la construction et placées avec précision. Les composants intelligents ainsi fabriqués fournissent par exemple des données en temps réel sur la charge, la déformation ou le début de la formation de fissures.
Au Formnext, l'institut présentera un démonstrateur fonctionnel : une clé à molette avec une jauge de déformation intégrée, imprimée in-situ. Sous charge, le capteur intégré fournit en temps réel des données sur la déformation et la répartition des contraintes directement dans le composant, protégé contre l'usure mécanique et la charge thermique. Cela ouvre la voie à la surveillance de l'état, à la maintenance prédictive et à une plus grande sécurité opérationnelle pour des applications critiques, tout en réduisant la complexité du système, car le câblage externe et les points de mesure sont supprimés.
« Tout le monde recherche des capteurs additifs, mais il manque encore des processus robustes, efficaces et des matériaux appropriés », explique Samuel Fink. « Avec la Smart Wrench, nous montrons ce qui est déjà possible : la sensorique fournit des données exactement là où elles comptent le plus dans le composant. C'est une étape importante vers de véritables solutions de capteurs additifs proches de la production en série. »
Fraunhofer ILT au Formnext au stand commun du Fraunhofer D31 dans le hall 11.0
Contact :