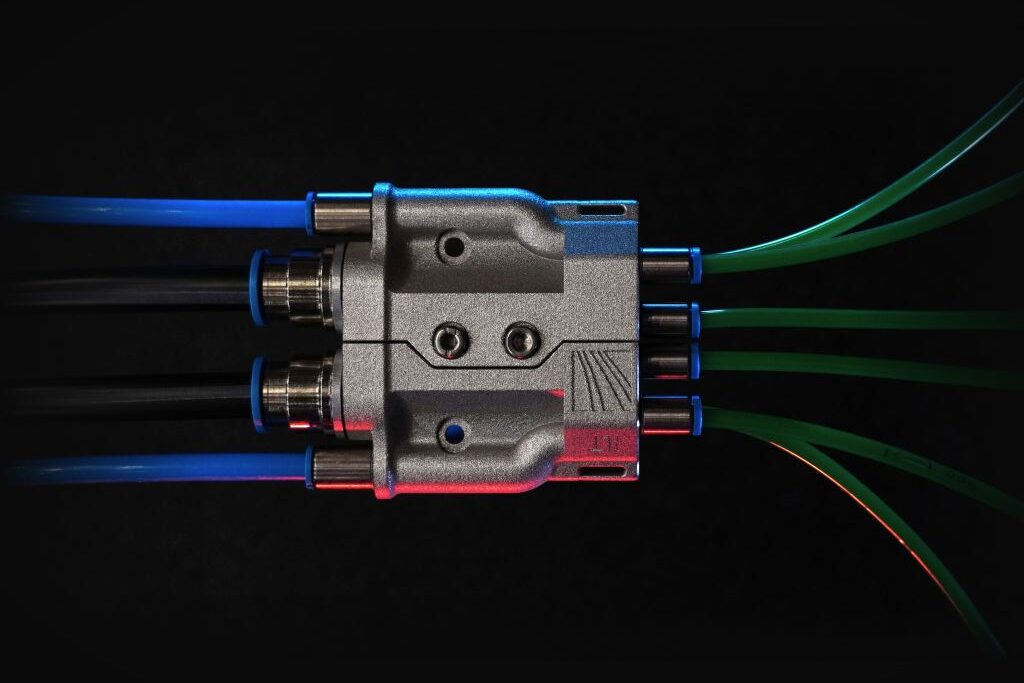
¿Qué pasaría si la fabricación aditiva personalizara componentes complejos para la economía del hidrógeno? ¿Cómo se puede encender y apagar el polvo tan rápido como un interruptor de luz? ¿Cómo sabe una herramienta de forma autónoma cuánta carga está soportando? En Formnext, Fraunhofer ILT presenta en el stand de la comunidad Fraunhofer tres respuestas inteligentes que hacen que la fabricación aditiva sea mucho más económica.
Ya sea una estructura de filtro, un interruptor de polvo o un sensor: lo que hasta ahora era un componente separado, un conjunto externo o un paso adicional de fabricación, se está integrando cada vez más directamente en los procesos aditivos o en la estructura fabricada. Este enfoque es seguido de manera coherente por el Instituto Fraunhofer de Tecnología de Láser ILT.
»No pensamos en la fabricación aditiva solo desde el componente, sino desde la cadena de procesos. Donde sea posible ahorrar un componente adicional, un paso de fabricación o una tarea de mantenimiento, aplicamos nuestros métodos«, dice el Dr. Tim Lantzsch, jefe del departamento de fusión de lecho de polvo láser (LPBF) en Fraunhofer ILT. »El objetivo es hacer que AM sea más económico y, por lo tanto, más competitivo. ¡Con éxito!«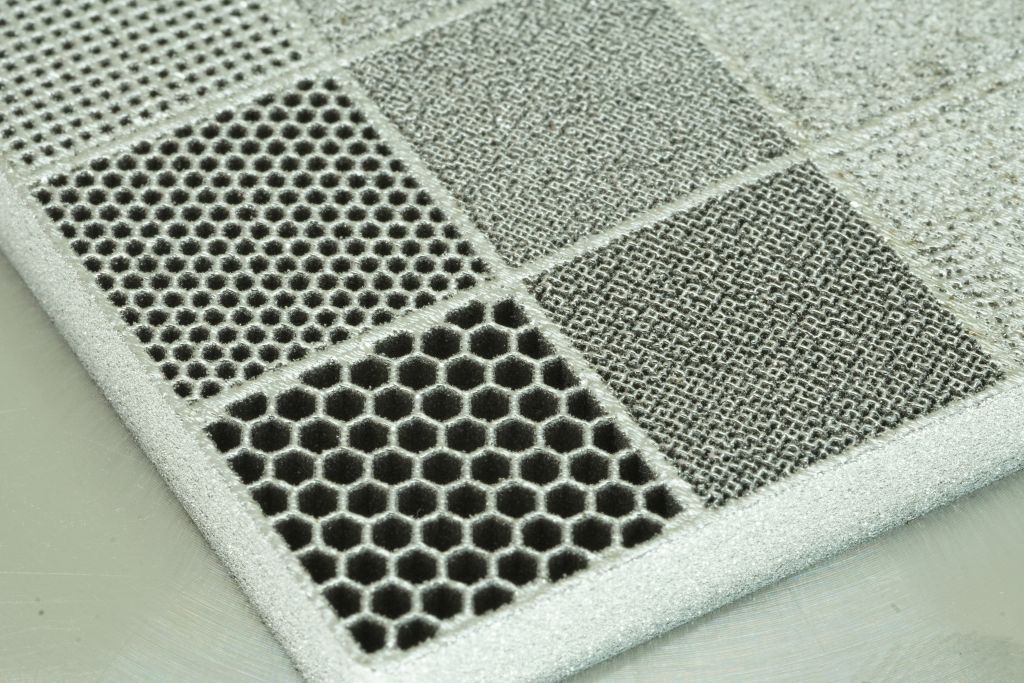
Polvo encendido, polvo apagado: encendido en milisegundos
El polvo metálico es uno de los mayores impulsores de costos en la soldadura por láser (LMD). Una parte considerable de este se escapa sin ser utilizado a través de la instalación, por ejemplo, cuando el láser hace una pausa breve durante la planificación de trayectorias complejas, pero el polvo sigue fluyendo. Las consecuencias: pérdida costosa de polvo, componentes y sistemas de manejo contaminados, así como riesgos para los componentes de la instalación y la seguridad laboral.
Las soluciones anteriores activan el polvo mecánicamente, con tiempos de conmutación de más de un segundo y desgaste en las partes móviles. Para procesos LMD y EHLA de alta dinámica con conmutaciones frecuentes y cortas, esto es demasiado lento y poco rentable.
El Fluidic Powder Switch desarrollado en Fraunhofer ILT, en cambio, activa directamente en la boquilla, donde el polvo alcanza el proceso. La base es el principio de Venturi: un flujo de gas de control genera un vacío en una constricción de sección transversal y succiona el polvo a un contenedor de recolección, en lugar de dirigirlo a la zona de proceso. Dado que no hay partes mecánicamente móviles en el camino del polvo, el sistema patentado funciona casi sin desgaste y sin mantenimiento. Además del simple encendido y apagado, también permite el cambio entre varios materiales y un ajuste gradual del flujo de masa de polvo.
El apalancamiento económico es considerable: el tiempo de conmutación se reduce en más de un orden de magnitud en comparación con los sistemas mecánicos. Los costos operativos del gas de control están por debajo de los costos de material del polvo ahorrado en más de tres órdenes de magnitud.
»Cada gramo de polvo que no fluye sin ser utilizado a través de la instalación ahorra costos, protege el componente y conserva recursos«, explica Viktor Glushych, líder de grupo de recubrimiento LMD y tratamiento térmico en Fraunhofer ILT. Glushych ha contribuido significativamente al desarrollo del innovador Fluidic Powder Switch. »Nos alegra especialmente que el interruptor no solo funcione en el laboratorio, sino que ya esté en operación en serie con los primeros clientes. Exactamente eso era nuestro objetivo: una solución robusta, económica y adecuada para la industria.«
Estructuras porosas a medida
La permeabilidad en componentes metálicos se logra hasta ahora principalmente a través de espumas metálicas, tejidos o filtros sinterizados fabricados por separado, que luego deben ser ensamblados. Esto consume tiempo, limita la libertad de diseño y aumenta la resistencia térmica y eléctrica en cada unión.
En Fraunhofer ILT, los investigadores utilizan la fusión de lecho de polvo láser (PBF-LB/M) para establecer porosidad controlada de manera intencionada, en lugar de evitarla. La densidad y las zonas permeables se crean así en un solo componente monolítico, con transiciones nítidas o graduadas, sin necesidad de post-procesamiento.
En el proyecto LPBFCells, financiado por el Ministerio Federal de Economía y Energía (BMWE), Fraunhofer ILT fabrica la capa de transporte porosa (PTL) de una celda de electrólisis en un solo componente en lugar de a partir de capas de sinterización apiladas: con resistencias de contacto más bajas, estructura de flujo y soporte integrados y una iteración de nuevas geometrías de celda significativamente más rápida. Como demostrador, Fraunhofer ILT presentará en Formnext 2026 una celda de electrólisis con PTL graduada de titanio puro.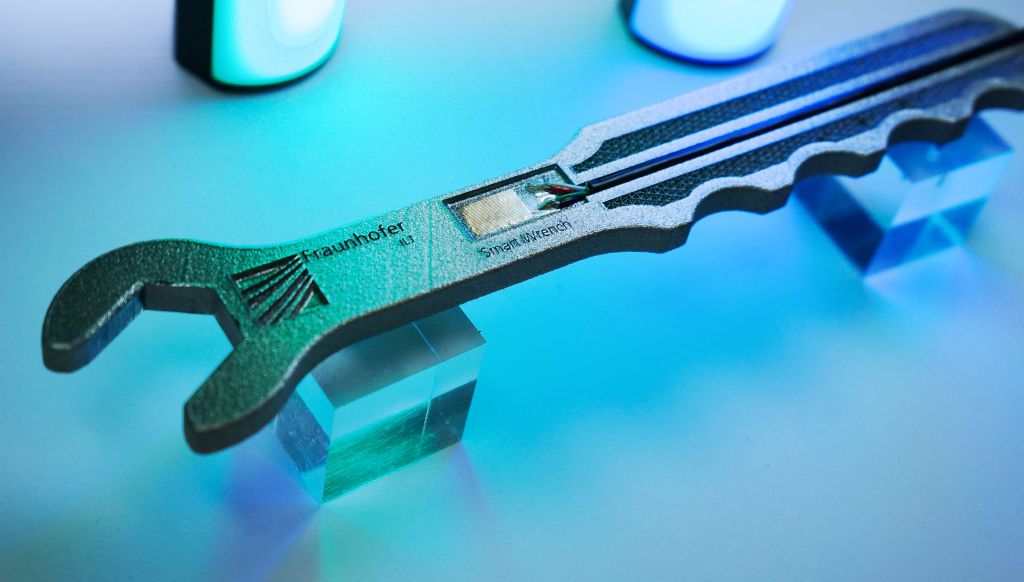
»Al considerar la porosidad como una característica de diseño, se pueden adaptar intencionadamente estructuras densas y permeables a la función del componente«, dice Alexander Neuke, investigador en Fraunhofer ILT. »Esto es especialmente interesante para aplicaciones de hidrógeno como electrolizadores o pilas de combustible, donde se requieren diferentes porosidades a lo largo del grosor del componente. Pero también veo un gran potencial para filtros o máquinas turbinas.
Componentes que cuentan su propia historia
La fabricación aditiva se produce capa por capa, lo que también permite el acceso a áreas que no son accesibles en un componente terminado. Esto es aprovechado por el Dr. Samuel Fink, líder de grupo de procesos de capas delgadas en Fraunhofer ILT. Él integra sensores directamente en componentes LPBF, como cintas extensométricas impresas. Las capas de sensores se crean mediante inyección de tinta, aerosol-jet o serigrafía; se pueden aplicar y colocar con precisión durante o después de la construcción. Los componentes inteligentes fabricados de esta manera, por ejemplo, proporcionan datos en tiempo real sobre carga, deformación o formación de grietas incipientes.
En Formnext, el instituto presentará un demostrador funcional: una llave inglesa con un extensómetro integrado impreso in-situ. Bajo carga, el sensor embebido proporciona datos en tiempo real sobre la deformación y la distribución de tensión directamente en el componente, protegido contra el desgaste mecánico y la carga térmica. Esto abre la posibilidad de monitoreo de condiciones, mantenimiento predictivo y mayor seguridad operativa para aplicaciones críticas, al mismo tiempo que reduce la complejidad del sistema, ya que se eliminan el cableado externo y los puntos de medición.
»Todos buscan sensores aditivos, pero hasta ahora faltan procesos robustos, eficientes y materiales adecuados«, explica Samuel Fink. »Con la Smart Wrench mostramos lo que ya es posible: la sensorística proporciona datos exactamente donde más cuentan en el componente. Este es un paso importante hacia soluciones de sensores aditivos realmente cercanas a la producción en serie.«
Fraunhofer ILT en Formnext en el stand de la comunidad Fraunhofer D31 en el pabellón 11.0
Contacto: