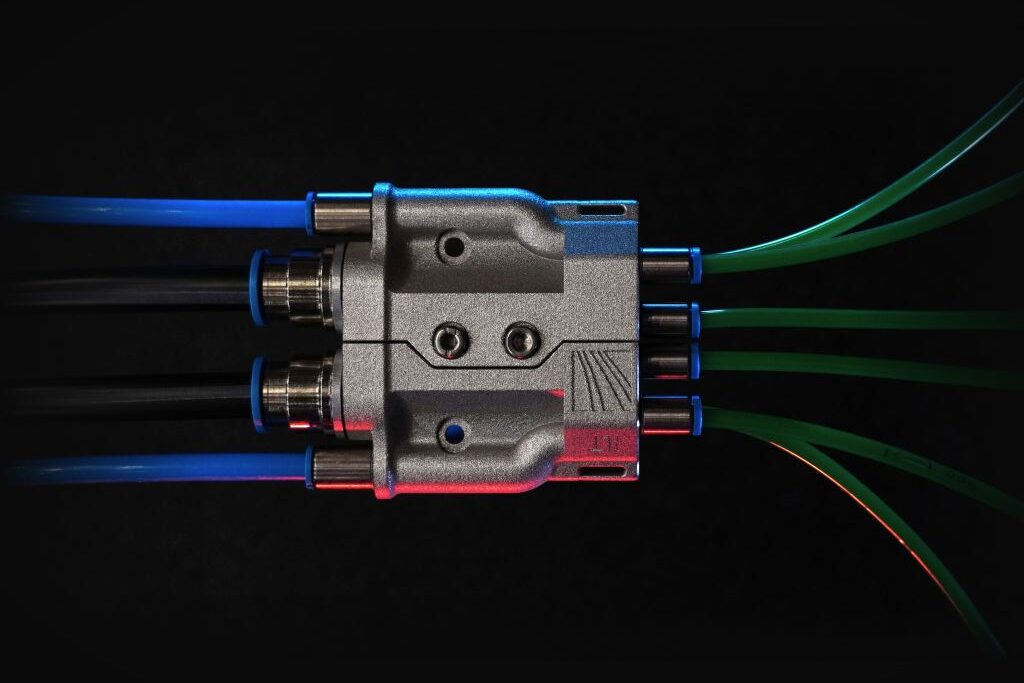
Co když aditivní výroba přizpůsobí komplexní součásti vodíkové ekonomice? Jak lze prášek zapínat a vypínat tak rychle jako světelný spínač? Odkud ví nástroj sám, jak silně je právě zatížen? Na Formnextu představuje Fraunhofer ILT na stánku Fraunhofer-Gemeinschaft tři inteligentní odpovědi, které činí aditivní výrobu o něco ekonomičtější.
Ať už jde o filtraci, práškový spínač nebo senzor: to, co dosud bylo samostatnou součástí, externím modulem nebo dalším výrobním krokem, se stále více integruje přímo do aditivních procesů nebo do vyrobené struktury. Tento přístup důsledně sleduje Fraunhoferův institut pro laserovou techniku ILT.
„Nemyslíme na aditivní výrobu pouze z pohledu součásti, ale z pohledu procesního řetězce. Kdekoliv je možné ušetřit další součást, výrobní krok nebo úkol údržby, zaměřujeme se na to našimi metodami,“ říká Dr. Tim Lantzsch, vedoucí oddělení Laser Powder Bed Fusion (LPBF) na Fraunhofer ILT. „Cílem je učinit AM ekonomičtější a tím i konkurenceschopnější. A to se nám daří!“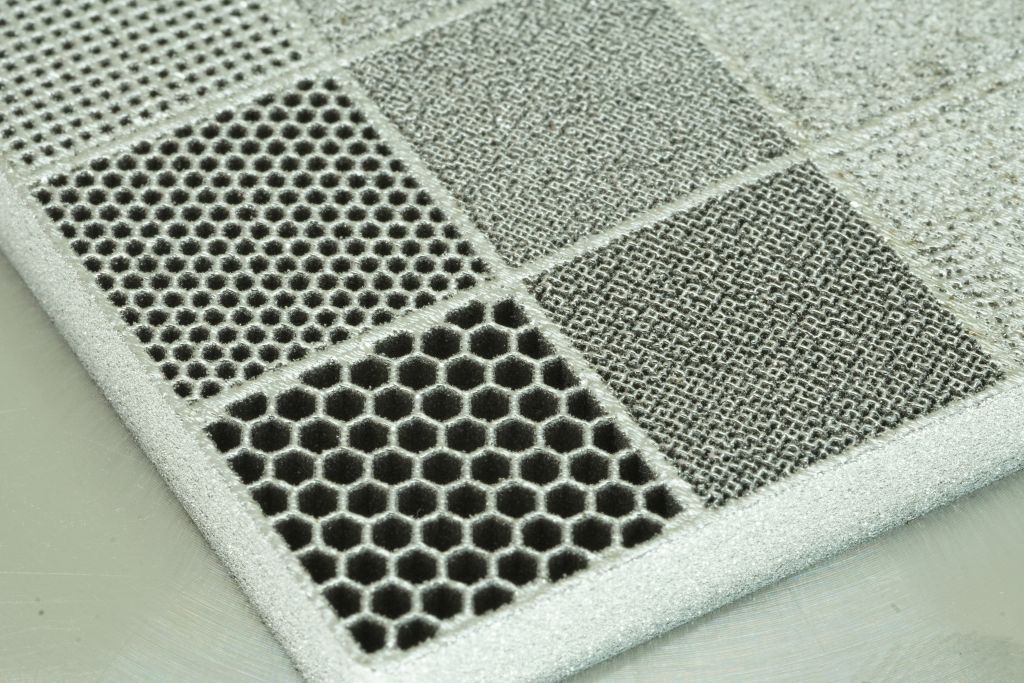
Prášek dovnitř, prášek ven: Přepínání v milisekundách
Metalové prášky jsou jedním z největších nákladových faktorů při laserovém přidávacím svařování (LMD). Významná část z nich dosud nevyužitě prochází zařízením, například když laser při složitém plánování dráhy krátce pauzuje, ale prášek stále pokračuje. Následky: drahá ztráta prášku, znečištěné součásti a manipulační systémy, stejně jako rizika pro komponenty zařízení a bezpečnost práce.
Dosavadní řešení spínají prášek mechanicky, s časem spínání přes jednu sekundu a opotřebením pohyblivých částí. Pro vysoce dynamické LMD a EHLA procesy s častým a krátkým spínáním je to příliš pomalé a neekonomické.
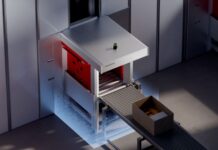
Fluidic Powder Switch vyvinutý na Fraunhofer ILT přepíná přímo na trysce, tam, kde prášek dosahuje procesu. Základem je Venturiho princip: Řídící plynový proud vytváří v zúžení průřezu podtlak a odsává prášek do sběrné nádoby, místo aby ho vedl do procesní zóny. Protože v cestě prášku nejsou žádné mechanicky pohyblivé části, patentovaný systém pracuje téměř bez opotřebení a údržby. Kromě čistého zapínání a vypínání umožňuje také přepínání mezi několika materiály a postupné nastavení hmotnostního toku prášku.
Ekonomický páka je značná: Doba přepínání klesá ve srovnání s mechanickými systémy o více než jednu řád. Provozní náklady řídicího plynu jsou přitom o více než tři řády nižší než materiálové náklady ušetřeného prášku.
„Každý gram prášku, který neprochází zařízením nevyužitý, šetří náklady, chrání komponent a šetří zdroje,“ vysvětluje Viktor Glushych, vedoucí skupiny povrchových úprav LMD a tepelného zpracování na Fraunhofer ILT. Glushych se významně podílel na vývoji inovativního Fluidic Powder Switch. „Obzvlášť nás těší, že spínač funguje nejen v laboratoři, ale již běží v sériové výrobě u prvních zákazníků. Přesně to byl náš cíl: průmyslově použitelná, robustní a ekonomická řešení.“
Porézní struktury na míru
Permeabilita v kovových komponentech se dosud většinou dosahuje pomocí samostatně vyráběných kovových pěn, tkanin nebo slinutých filtrů, které je třeba následně spojit. To zabírá čas, omezuje svobodu designu a zvyšuje tepelný a elektrický odpor na každém spojovacím místě.
Na Fraunhofer ILT využívají výzkumníci technologii Laser Powder Bed Fusion (PBF-LB/M) k cílenému nastavení kontrolované poréznosti, místo aby se jí vyhýbali. Husté a permeabilní zóny tak vznikají v jednom jediném monolitickém dílu, s ostrými nebo plynulými přechody, zcela bez dodatečného zpracování.
V projektu LPBFCells, financovaném Spolkovým ministerstvem hospodářství a energetiky (BMWE), vyrábí Fraunhofer ILT porézní transportní vrstvu (PTL) elektrolyzérové buňky jako jeden celek namísto z vrstvených sinterovaných vrstev: s nižšími kontaktními odpory, integrovanou proudovou strukturou a podpůrnou strukturou a výrazně rychlejší iterací nových geometrií buněk. Jako demonstrátor představí Fraunhofer ILT na Formnext 2026 elektrolyzérovou buňku s gradovanou PTL z čistého titanu.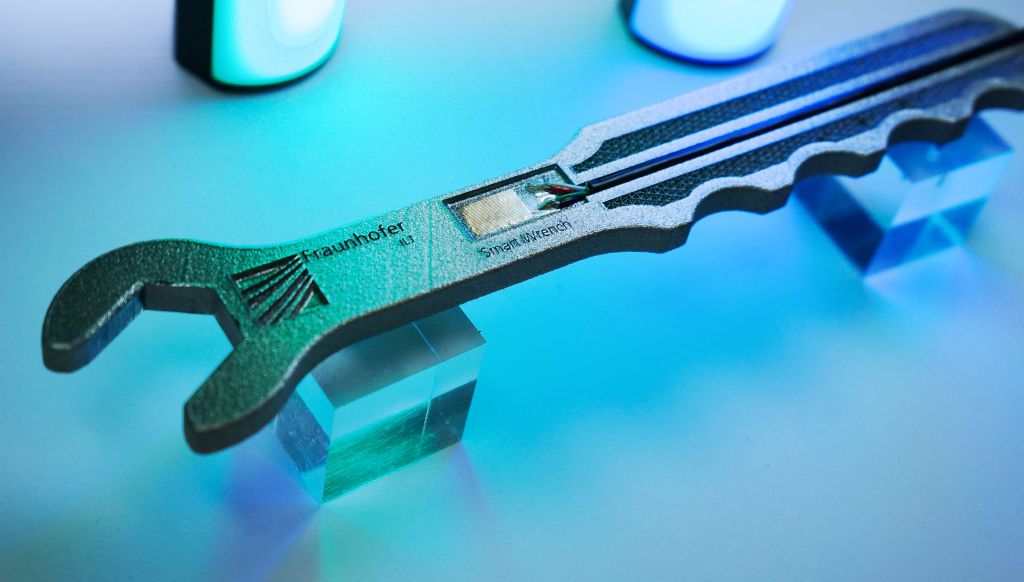
„Pokud chápeme poréznost jako designový prvek, můžeme cíleně přizpůsobit husté a permeabilní struktury funkci součásti,“ říká Alexander Neuke, vědecký pracovník na Fraunhofer ILT. „To je zvlášť zajímavé pro aplikace v oblasti vodíku, jako jsou elektrolyzéry nebo palivové články, kde jsou potřebné různé poréznosti v závislosti na tloušťce součásti. Ale také pro filtry nebo turbomasiny vidím velký potenciál.“
Součásti, které vyprávějí samy za sebe
Aditivní výroba vzniká vrstvu po vrstvě, což umožňuje přístup k oblastem, které nejsou u hotové součásti dostupné. To využívá Dr. Samuel Fink, vedoucí skupiny pro tenkovrstvé procesy na Fraunhofer ILT. Vkládá senzory přímo do LPBF součástí, například tištěné tenzometry. Senzorové vrstvy vznikají pomocí inkjetu, aerosolového jetu nebo tampónového tisku; mohou být aplikovány během nebo po konstrukci a přesně umístěny. Takto vyrobené chytré součásti poskytují například data v reálném čase o zatížení, deformaci nebo začínající tvorbě trhlin.
Na Formnextu institut ukazuje funkční demonstrátor: klíč s integrovaným, in-situ tištěným měřicím prvkem pro deformaci. Pod zatížením poskytuje zabudovaný senzor v reálném čase data o deformaci a rozložení napětí přímo v součásti, chráněný před mechanickým opotřebením a tepelným zatížením. To otevírá možnosti pro monitorování stavu, prediktivní údržbu a větší provozní bezpečnost pro aplikace kritické pro bezpečnost, přičemž dochází k nižší složitosti systému, protože odpadá externí kabeláž a měřicí místa.
„Všichni hledají aditivní senzory, ale dosud chybí robustní, efektivní procesy a vhodné materiály,“ vysvětluje Samuel Fink. „S chytrým klíčem ukazujeme, co je již možné: Senzorika poskytuje data přesně tam, kde mají v komponentu největší význam. To je důležitý krok na cestě k opravdu sériovým aditivním senzorovým řešením.“
Fraunhofer ILT na Formnext na společném stánku Fraunhofer D31 v hale 11.0
Kontakt: