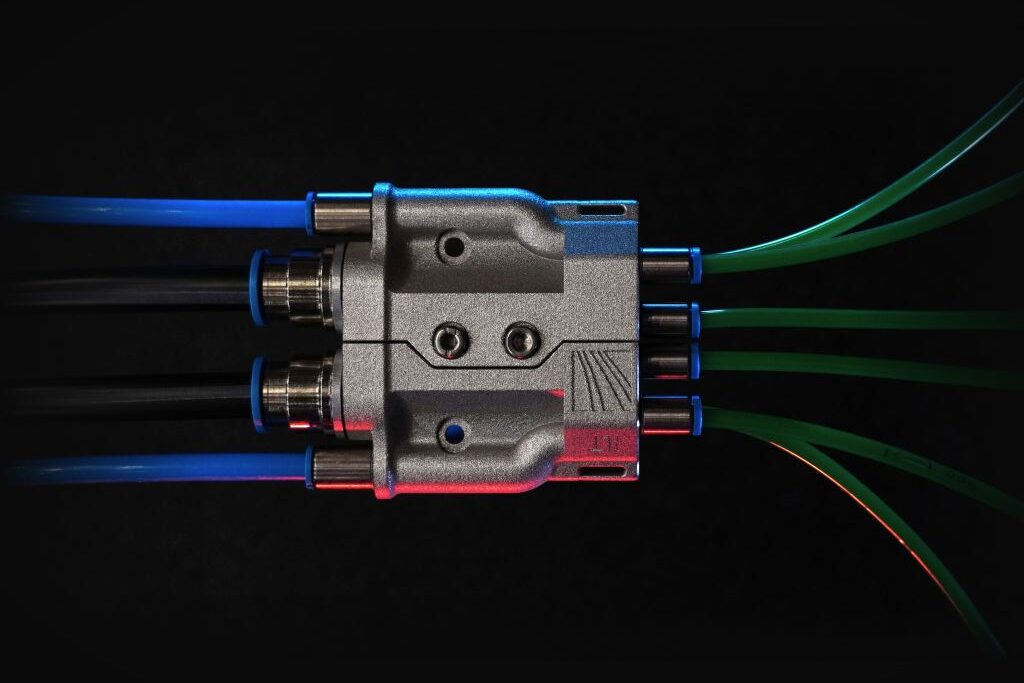
Co jeśli produkcja addytywna dostosowuje złożone komponenty dla gospodarki wodorowej? Jak można tak szybko włączać i wyłączać proszek jak włącznik światła? Skąd narzędzie wie samodzielnie, jak mocno jest aktualnie obciążone? Na Formnext Fraunhofer ILT na stoisku wspólnym Fraunhofera przedstawia trzy inteligentne odpowiedzi, które czynią produkcję addytywną znacznie bardziej opłacalną.
Czy to struktura filtra, przełącznik proszku czy czujnik: to, co dotychczas było osobnym elementem, zewnętrznym zespołem lub dodatkowym krokiem produkcyjnym, coraz częściej wchodzi bezpośrednio w procesy addytywne lub wytwarzaną strukturę. Tę strategię konsekwentnie realizuje Instytut Techniki Laserowej Fraunhofer ILT.
„Nie myślimy o addytywnej produkcji tylko z perspektywy elementu, ale z perspektywy łańcucha procesów. Gdziekolwiek można zaoszczędzić dodatkowy element, krok produkcyjny lub zadanie konserwacyjne, tam stosujemy nasze metody”, mówi dr Tim Lantzsch, kierownik działu Laser Powder Bed Fusion (LPBF) w Fraunhofer ILT. „Celem jest uczynienie AM bardziej opłacalnym, a tym samym bardziej konkurencyjnym. I to z sukcesem!”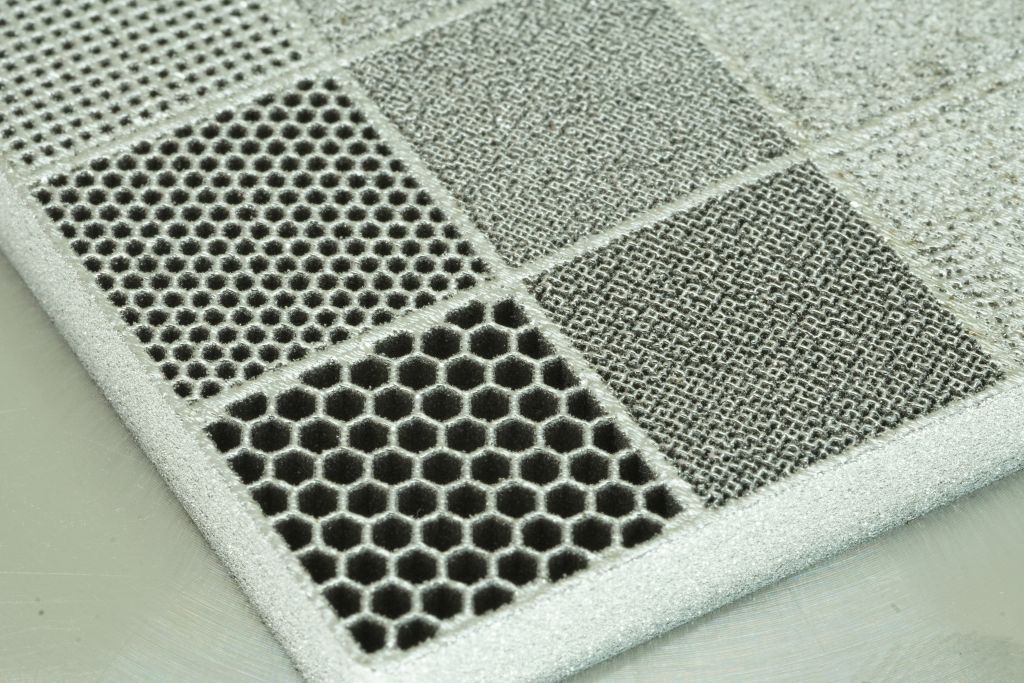
Proszek w, proszek out: przełączanie w milisekundach
Proszek metalowy jest jednym z największych czynników kosztotwórczych w procesie spawania laserowego z dodatkiem materiału (LMD). Znaczna część tego proszku dotychczas nie była wykorzystywana w instalacji, na przykład gdy laser podczas skomplikowanego planowania ścieżki na chwilę się zatrzymuje, a proszek nadal jest podawany. Skutki: drobne straty proszku, zanieczyszczone elementy i systemy manipulacyjne oraz ryzyko dla komponentów instalacji i bezpieczeństwa pracy.
Dotychczasowe rozwiązania mechanicznie włączają proszek, z czasami przełączania przekraczającymi jedną sekundę i zużyciem ruchomych części. Dla wysoko dynamicznych procesów LMD i EHLA z częstym, krótkim przełączaniem jest to zbyt wolne i nieekonomiczne.
Opracowany w Fraunhofer ILT przełącznik fluidyczny proszku działa bezpośrednio przy dyszy, tam gdzie proszek dociera do procesu. Podstawą jest zasada Venturiego: strumień gazu sterującego wytwarza w zwężeniu przekroju podciśnienie i zasysa proszek do pojemnika zbiorczego, zamiast kierować go do strefy procesu. Ponieważ w ścieżce proszku nie ma mechanicznie ruchomych części, opatentowany system działa niemal bez zużycia i konserwacji. Oprócz prostego włączania i wyłączania umożliwia również przełączanie między różnymi materiałami oraz stopniowe ustawianie strumienia masy proszku.
Dźwignia ekonomiczna jest znaczna: Czas przełączania spada w porównaniu do systemów mechanicznych o więcej niż jedną wielkość. Koszty eksploatacji gazu sterującego są przy tym o więcej niż trzy wielkości niższe od kosztów materiałowych zaoszczędzonego proszku.
„Każdy gram proszku, który nie przepływa przez urządzenie w sposób nieefektywny, oszczędza koszty, chroni element i szanuje zasoby“ – wyjaśnia Viktor Glushych, kierownik grupy powlekania LMD i obróbki cieplnej w Fraunhofer ILT. Glushych był jednym z głównych twórców innowacyjnego Fluidic Powder Switch. „Szczególnie cieszy nas to, że przełącznik działa nie tylko w laboratorium, ale już w pierwszych zakładach u klientów w produkcji seryjnej. Dokładnie tego oczekiwaliśmy: przemysłowego, solidnego i ekonomicznego rozwiązania.“
Porowate struktury na miarę
Przepuszczalność w elementach metalowych jest dotychczas najczęściej osiągana za pomocą osobno wytwarzanych pianek metalowych, tkanin lub spiekanych filtrów, które następnie muszą być łączone. To kosztuje czas, ogranicza swobodę projektowania i zwiększa opór termiczny oraz elektryczny w każdym miejscu połączenia.
W instytucie Fraunhofer ILT badacze wykorzystują technologię fuzji proszków laserowych (PBF-LB/M), aby celowo ustawiać kontrolowaną porowatość, zamiast jej unikać. W ten sposób w jednym, monolitycznym elemencie powstają strefy o różnej gęstości i przepuszczalności, z ostrymi lub stopniowymi przejściami, całkowicie bez obróbki końcowej.
W projekcie LPBFCells, finansowanym przez Federalne Ministerstwo Gospodarki i Energii (BMWE), Fraunhofer ILT produkuje porowatą warstwę transportową (PTL) ogniwa elektrolitycznego jako jeden element zamiast z warstw spiekanych: z niższymi oporami kontaktowymi, zintegrowaną strukturą przepływu i wsparcia oraz znacznie szybszą iteracją nowych geometrii ogniw. Jako demonstrator Fraunhofer ILT zaprezentuje na Formnext 2026 ogniwo elektrolityczne z gradacyjną PTL wykonaną z czystego tytanu.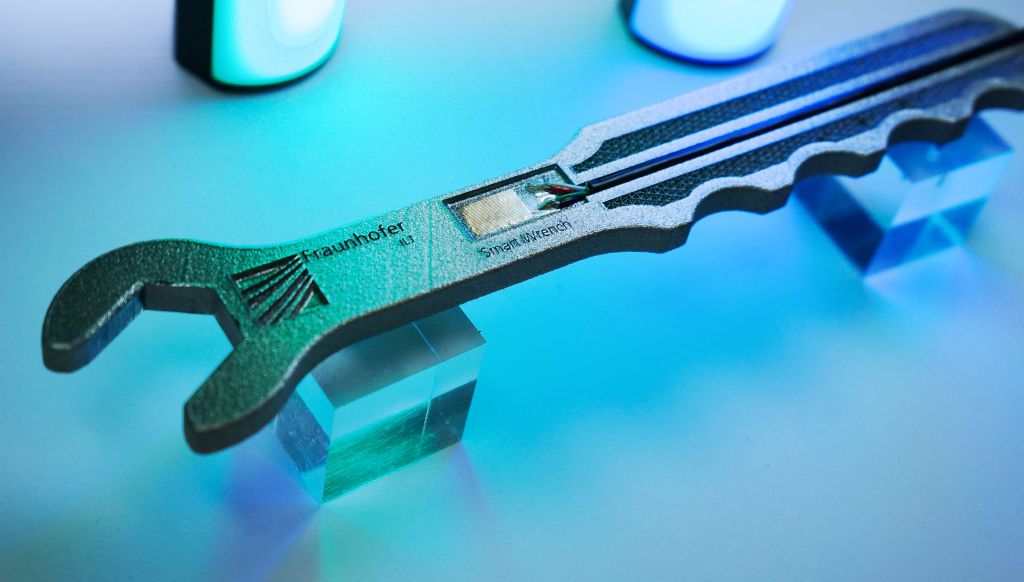
„Rozumiejąc porowatość jako cechę projektową, możemy celowo dostosować gęste i przepuszczalne struktury do funkcji elementu“, mówi Alexander Neuke, pracownik naukowy w Fraunhofer ILT. „Jest to szczególnie interesujące w zastosowaniach wodorowych, takich jak elektrolizery czy ogniwa paliwowe, gdzie różne porowatości są potrzebne w zależności od grubości elementu. Widzę również duży potencjał w filtrach lub maszynach turbinowych.“
Części, które opowiadają same o sobie
Addytywna produkcja powstaje warstwa po warstwie, co umożliwia dostęp do obszarów, które w gotowym elemencie są niedostępne. Wykorzystuje to dr Samuel Fink, kierownik grupy technologii cienkowarstwowych w Fraunhofer ILT. Wprowadza on czujniki bezpośrednio do elementów LPBF, na przykład drukowane tensometry. Warstwy czujników powstają w technologii inkjet, aerosol-jet lub druku tamponowego; można je nanosić w trakcie lub po budowie i precyzyjnie umiejscawiać. Tak wytworzone inteligentne elementy dostarczają na przykład danych w czasie rzeczywistym dotyczących obciążenia, odkształcenia lub początkowego powstawania pęknięć.
Na Formnext instytut prezentuje funkcjonalny demonstrator: klucz do śrub z wbudowanym, drukowanym in-situ czujnikiem odkształcenia. Pod obciążeniem wbudowany sensor dostarcza w czasie rzeczywistym dane dotyczące odkształcenia i rozkładu naprężeń bezpośrednio w elemencie, chroniony przed mechanicznym zużyciem i obciążeniem termicznym. To otwiera możliwości monitorowania stanu, przewidującego utrzymania i większej niezawodności działania w zastosowaniach krytycznych dla bezpieczeństwa, przy jednoczesnym zmniejszeniu złożoności systemu, ponieważ eliminowane są zewnętrzne okablowanie i punkty pomiarowe.
„Wszyscy szukają addytywnych czujników, ale do tej pory brakuje solidnych, efektywnych procesów i odpowiednich materiałów“ – wyjaśnia Samuel Fink. „Dzięki Smart Wrench pokazujemy, co już jest możliwe: czujniki dostarczają dane dokładnie tam, gdzie w elemencie mają największe znaczenie. To ważny krok w kierunku rzeczywistych rozwiązań addytywnych czujników bliskich produkcji seryjnej.“
Fraunhofer ILT na Formnext na wspólnym stoisku Fraunhofer D31 w hali 11.0
Kontakt: