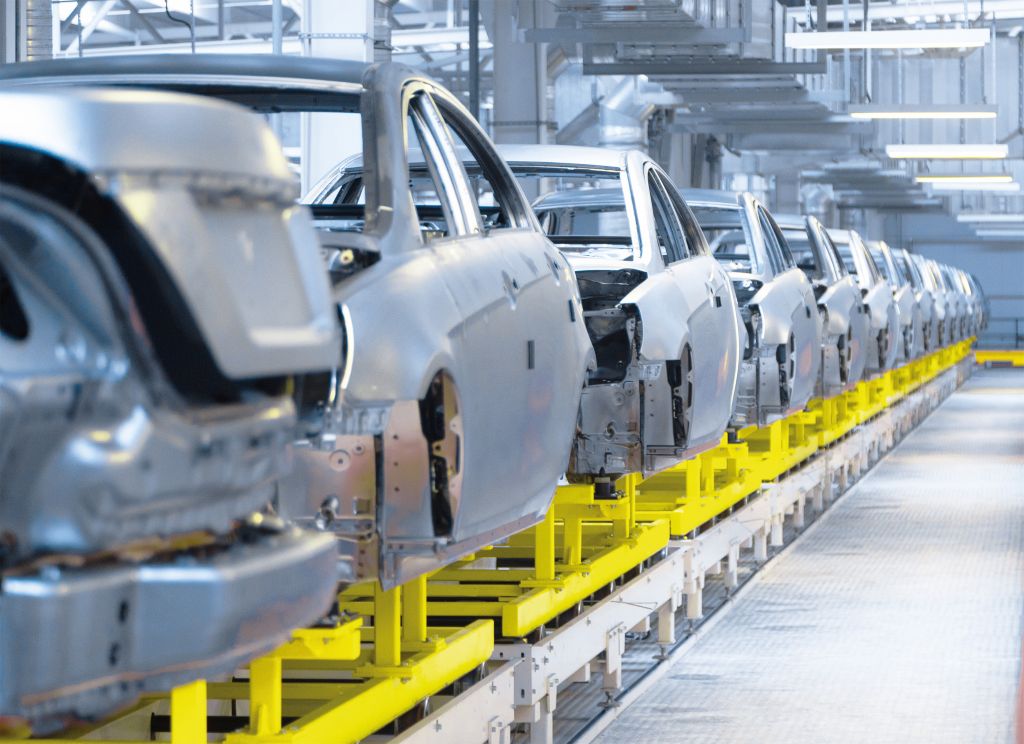
Kljub znatnim odstopanjem dimenzij posameznih delov - celotna sklop je bil sestavljen iz 30 posameznih delov - je dobavitelj Tier-1 evropskih avtomobilskih proizvajalcev uspel izvesti dimenzijsko ustrezno montažo surovega dela. S tem dokazuje, da se lahko simulacija surovega dela uporablja na inovativen način za uspešno reševanje kompleksnih izzivov pri montaži surovega dela.
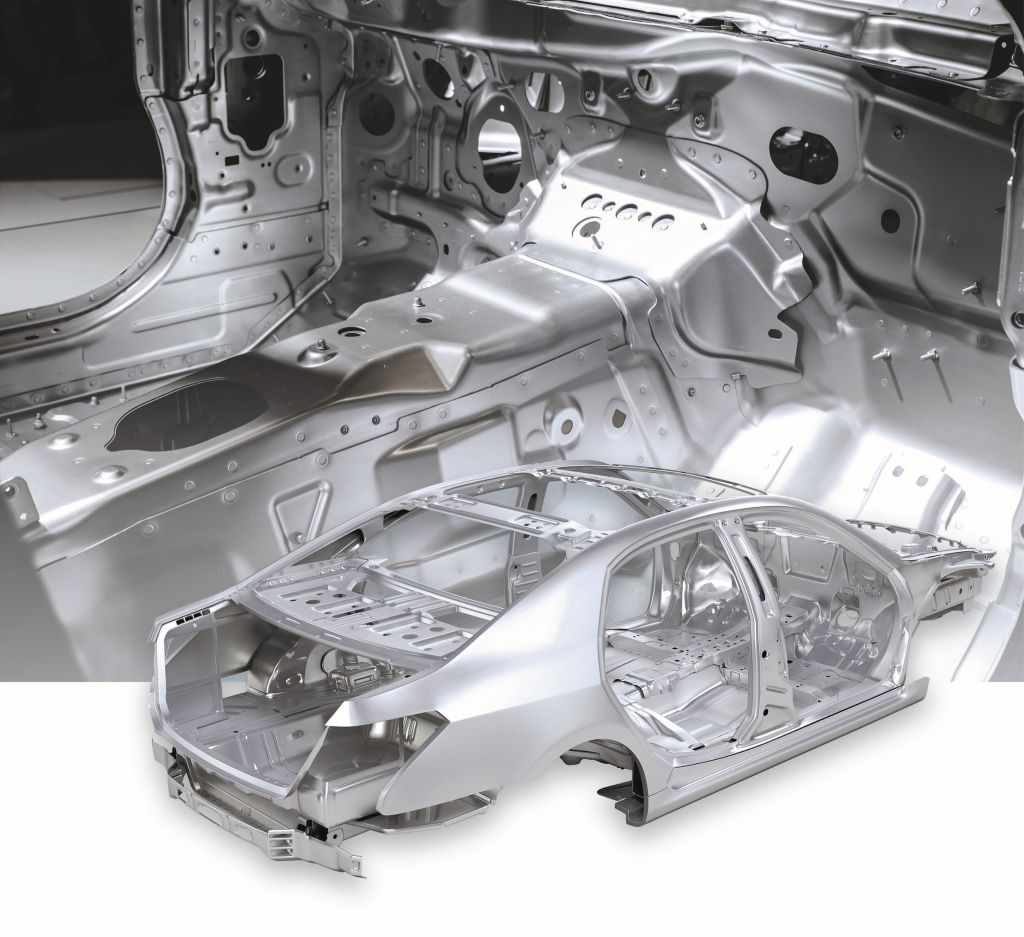
Le 0,65 mm tanek talni del iz mehke jekla (podoben delu prikazanemu na sliki 1) je predstavljal pomemben izziv za dobavitelja. Simulacija postopka oblikovanja za ta talni del je pokazala, da je del znatno presegel specifikacije. Medtem ko je bila dovoljena toleranca povratne elastičnosti ±0,5 mm, je imel del povratno elastičnost od 6 do 7 mm, na nasprotni strani celo do 11 mm. Tako je odstopanje preseglo dovoljeno mejo več kot desetkrat.
To kritično razliko so kasneje potrdili prvi poskusi orodij. Sprva se je zdel edini možen način rešitev nova zasnova dela ali prilagoditev orodja, vendar je nenavadno visoka povratna elastičnost prinesla dodatne izzive.
Izkušeni strokovnjaki vedo, da deli znotraj svojih toleranc ne zagotavljajo nujno dimenzijsko ustrezne montaže. Tudi če vsi posamezni deli ustrezajo predpisanim tolerancam, lahko končni rezultat montaže še vedno presega dovoljene meje. Preden so bile izvedene spremembe na delu ali orodju, se je inženirska ekipa dobavitelja odločila izvesti simulacijo surovega dela z delom, ki je bilo zunaj specifikacij. Cilj je bil preveriti, ali bi kljub znatnim odstopanjem talnega dela lahko dosegli sklop znotraj zahtevanih toleranc.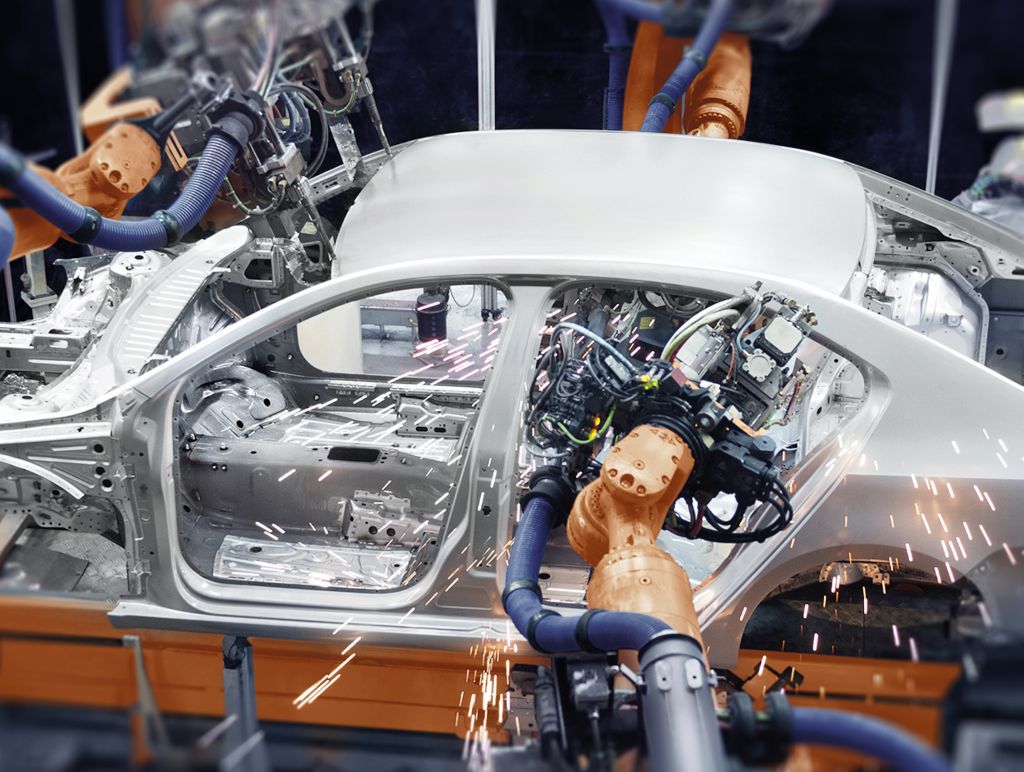
Sodobne simulacijske rešitve, kot je AutoForm, omogočajo ustvarjanje virtualnih sklopov iz številnih delov, tudi če so ti izdelani z različnimi proizvodnimi postopki, na primer s stiskanjem ali toplotnim oblikovanjem ter valjanjem. Presenetljivo je, da je simulacija surovega dela pokazala, da bo celoten sklop izpolnil zahtevane specifikacije, čeprav je bil talni del sam znatno zunaj dovoljenih toleranc.
Ta spoznanja so odprla povsem nov način reševanja in sprva naredila obsežne spremembe orodij odveč. Da bi zagotovili zanesljivost rezultatov, je stranka nato izvedla tri ključne korake za validacijo simulacije.
V prvem koraku je inženirska ekipa simulirala dejanski postopek montaže surovega dela na podlagi nominalnih geometrij. V drugem koraku je ekipa povečala natančnost analize, tako da so podatke CAD-0 zamenjali z dejanskimi rezultati simulacij oblikovanja. V zadnjem koraku so bili rezultati druge faze validirani. Pri tem je inženirska ekipa uporabila dejanske geometrije delov, ki so bile zajete s pomočjo 3D skeniranja.
Uspešni simulaciji je sledil uspeh v praksi, saj je simulacija surovega dela natančno napovedala dejanske rezultate: korekcija povratne elastičnosti posameznih delov ni bila potrebna za zagotovitev uspešne montaže. Meritve na dejanski talni sklopki so potrdile visoko skladnost z rezultati simulacije. Uporaba simulacije surovega dela je prinesla različne prednosti v tem primeru.
Sprva je inženirska ekipa iskala rešitev za zmanjšanje močne povratne elastičnosti. Vendar je simulacija surovega dela pokazala, da se bodo deli med montažo združili znotraj zahtevanih toleranc. Tako je dobavitelj lahko opustil postopek kompenzacije in predelave orodij ter s tem povezane poskuse in prihranil več kot en mesec časa. Na koncu popolna digitalizacija postopka omogoča virtualno oceno najrazličnejših scenarijev, ne da bi povzročila stroške fizičnih poskusov.
Inovativna uporaba simulacije surovega dela dokazuje, da za uspešno montažo surovega dela ni nujno, da so vsi deli znotraj svojih toleranc posameznih delov. To omogoča uspešno reševanje problema, ki je bil prej obravnavan kot nerešljiv. Za simulacijo surovega dela so bili deli neposredno uvoženi iz AutoForm Forming. Če so na voljo dejanski deli, jih je mogoče zajeti s 3D skeniranjem. Iz tega ustvarjene datoteke STL, ki opisujejo dejansko površinsko geometrijo, je mogoče nato uvoziti v AutoForm Assembly.
Ta primer uporabe ponazarja dodano vrednost sodobnih simulacijskih rešitev pri reševanju zahtevnih proizvodnih nalog. Še posebej, ker bi predpostavke glede kompenzacije orodij, s tem povezane predelave in uporabe kompenziranega orodja lahko nepopravljivo poškodovale orodje. V tem primeru bi bilo potrebno izdelati novo orodje, katerih stroški bi po konservativnih ocenah znašali okoli 130.000 evrov. Z opustitvijo kompenzacije orodij so bili prihranjeni znatni stroški ter znatno časovno in delovno breme.
Kontakt: