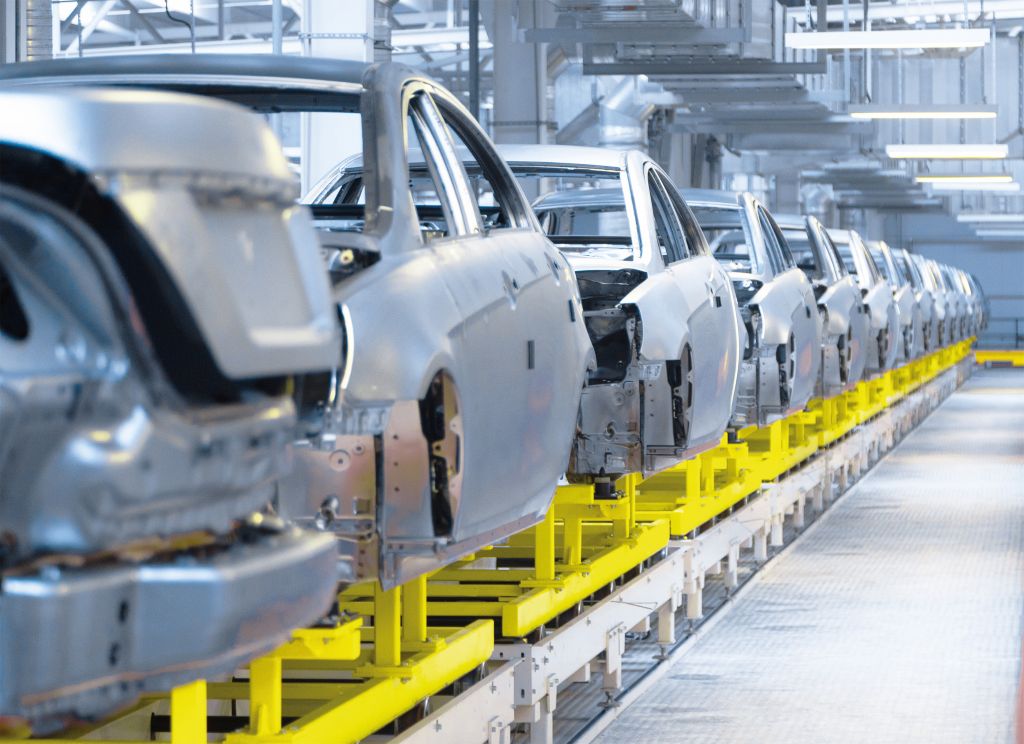
Bár az egyes alkatrészek méretbeli eltérései jelentősek voltak – az egész szerkezet 30 egyedi alkatrészből állt – egy Tier-1 beszállító az európai autógyártók számára képes volt egy méretpontos vázszerelést megvalósítani. Ezzel bizonyította, hogy a vázszerelési szimuláció innovatív módon alkalmazható a komplex kihívások sikeres megoldására a vázszerelés során.
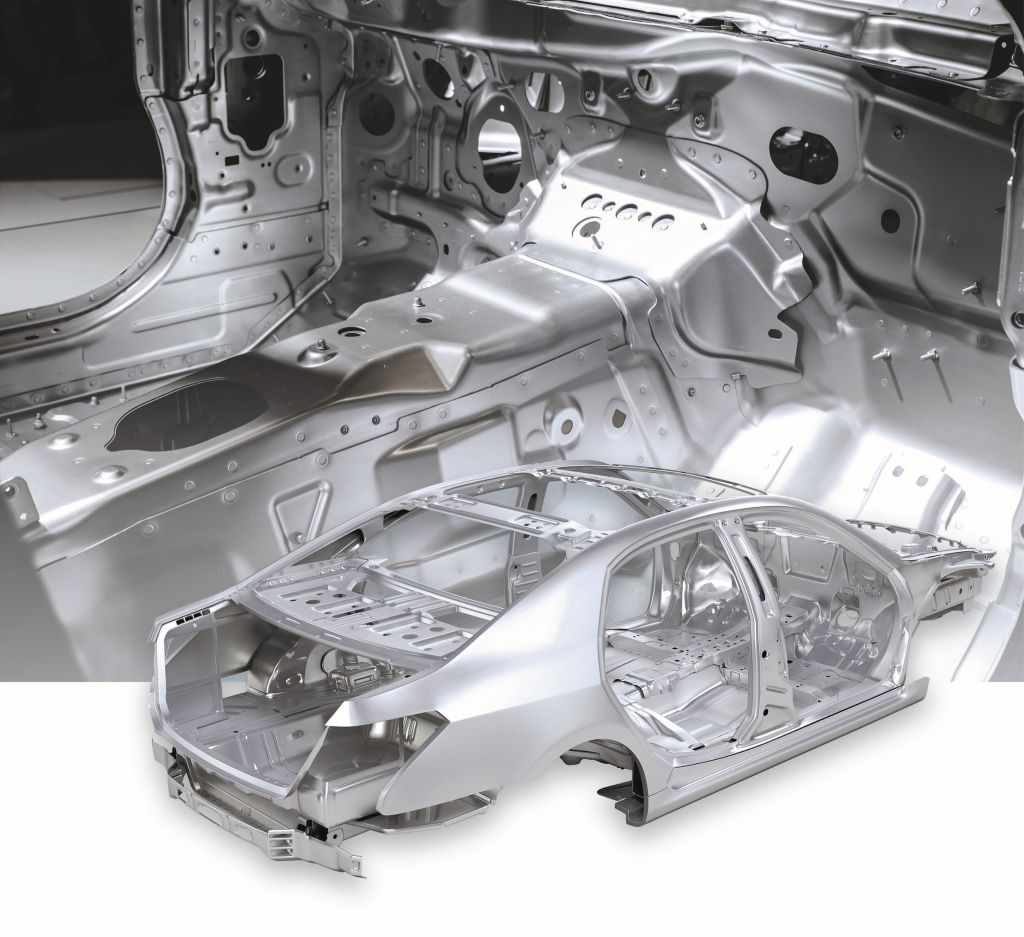
Egy mindössze 0,65 mm vastag vázalkatrész lágyacélból (hasonlóan az 1. képen látható alkatrészhez) jelentős próbát jelentett a beszállító számára. A vázalkatrész alakváltozási folyamatának szimulációja azt mutatta, hogy az alkatrész jelentősen túllépte a specifikációt. Míg a megengedett visszaállási tolerancia ±0,5 mm volt, az alkatrész visszaállása 6-7 mm volt, a másik oldalon pedig akár 11 mm is. Így az eltérés meghaladta a megengedett határértéket több mint tízszeresen.
Ezt a kritikus eltérést később az első szerszámpróbák is megerősítették. Eleinte úgy tűnt, hogy az alkatrész újratervezése vagy a szerszám módosítása az egyetlen megoldás, de a szokatlanul magas visszaállás további kihívásokat hozott magával.
A tapasztalt szakemberek tudják, hogy az alkatrészek a toleranciájukon belül nem feltétlenül garantálják a méretpontos összeszerelést. Még ha minden egyes alkatrész megfelel is a megadott toleranciáknak, az eredményül kapott összeszerelési eredmény még mindig a megengedett határokon kívül eshet. Mielőtt változtatásokat hajtottak volna végre az alkatrészen vagy a szerszámon, a beszállító mérnöki csapata úgy döntött, hogy vázszerelési szimulációt végez a specifikáción kívüli alkatrésszel. A cél az volt, hogy ellenőrizzék, hogy a vázalkatrész jelentős eltérései ellenére elérhető-e egy szerkezet a megkívánt toleranciákon belül.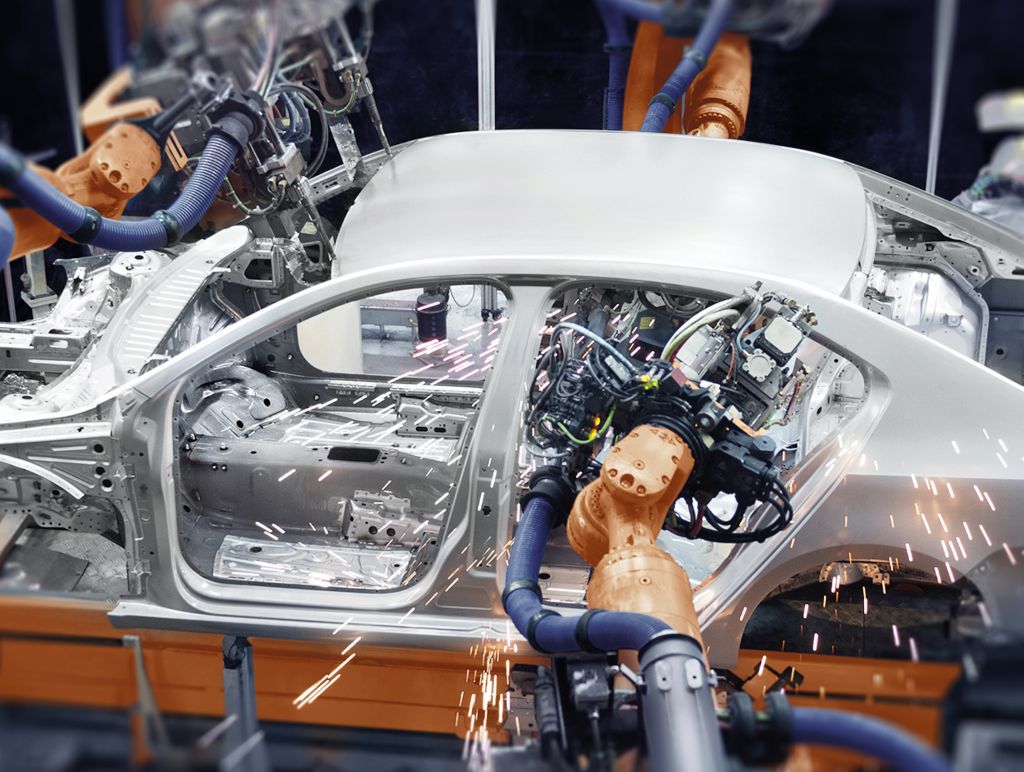
A modern szimulációs megoldások, mint például az AutoForm lehetővé teszik virtuális szerkezetek létrehozását számos alkatrészből, még akkor is, ha ezeket különböző gyártási eljárásokkal állították elő, például lemez- vagy melegformázással, valamint hengeren történő formázással. Meglepetésre a vázszerelési szimuláció azt mutatta, hogy az összeszerelt szerkezet megfelel a megkívánt specifikációknak, bár a vázalkatrész maga jelentősen túllépte a megengedett toleranciákat.
Ez a felismerés teljesen új megoldási utakat nyitott meg, és kezdetben feleslegessé tette a jelentős szerszámváltoztatásokat. Az eredmények megbízhatóságának biztosítása érdekében a vevő három alapvető lépést hajtott végre a szimuláció validálására.
Az első lépésben a mérnöki csapat a valós vázszerelési folyamatot szimulálta a nominális geometriák alapján. A második lépésben a csapat növelte az elemzés pontosságát azzal, hogy a CAD-0 adatokat a formázási szimulációk tényleges eredményeivel helyettesítette. Az utolsó lépésben a második fázis eredményeit validálták. Ehhez a mérnöki csapat a 3D-szkennelés segítségével rögzített alkatrészek tényleges geometriáit használta.
A sikeres szimulációt a gyakorlatban elért siker követte, mivel a vázszerelési szimuláció pontosan előre jelezte a tényleges eredményeket: az egyes alkatrészek visszaállásának korrekciójára nem volt szükség a sikeres összeszerelés biztosításához. A valós vázszerkezet mérései megerősítették a szimulációs eredmények magas megfelelőségét. A vázszerelési szimuláció alkalmazása számos előnyt hozott ebben az alkalmazási esetben.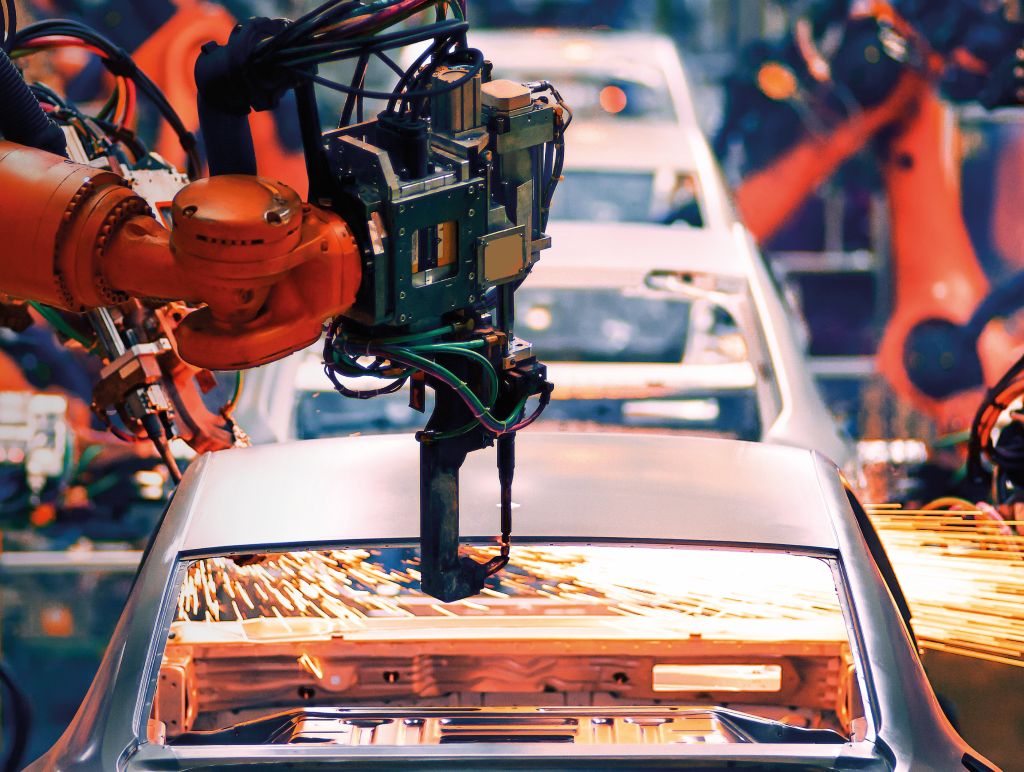
Eredetileg a mérnöki csapat a jelentős visszaállás csökkentésére keresett megoldást. A vázszerelési szimuláció azonban megmutatta, hogy az alkatrészek a szerelés során a megkívánt toleranciákon belül összeilleszthetők. Ez lehetővé tette a beszállító számára, hogy elkerülje a kompenzációs és szerszámutólagos folyamatokat, valamint a kapcsolódó próbafázisokat, és több mint egy hónapnyi időt takarítson meg. Végül a folyamat teljes digitalizálása lehetővé teszi a különböző forgatókönyvek virtuális értékelését, anélkül, hogy a fizikai próbák költségeit okozná.
A vázszerelési szimuláció innovatív alkalmazása bizonyítja, hogy a sikeres vázszereléshez nem feltétlenül szükséges, hogy minden alkatrész a saját egyedi toleranciáin belül legyen. Ez lehetővé teszi egy korábban megoldhatatlannak tartott probléma sikeres kezelését. A vázszerelési szimulációhoz az alkatrészeket közvetlenül az AutoForm Forming-ból importálták. Ha valós alkatrészek állnak rendelkezésre, azokat 3D-szkenneléssel rögzíthetik. Az így létrehozott STL-fájlok, amelyek a tényleges felületi geometriát írják le, később importálhatók az AutoForm Assembly-be.
Az alkalmazási eset világossá teszi a modern szimulációs megoldások hozzáadott értékét a kihívást jelentő gyártási feladatok kezelésében. Különösen, mivel a szerszámkompenzációval, a kapcsolódó utólagos munkával és a kompenzált szerszám használatával kapcsolatos feltételezések visszafordíthatatlanul károsíthatták volna a szerszámot. Ebben az esetben új szerszám gyártására lett volna szükség, amelynek költségei konzervatív becslések szerint körülbelül 130.000 euróra rúgtak volna. A szerszámkompenzáció elhagyásával jelentős költségeket, valamint jelentős idő- és munkaterhet sikerült elkerülni.
Kapcsolat: