Unatoč značajnim odstupanjima u dimenzijama pojedinih dijelova - cijela sklopina se sastojala od 30 pojedinačnih dijelova - Tier-1 dobavljač europskih proizvođača automobila uspio je ostvariti dimenzijski točnu montažu sirovih dijelova. Time dokazuje da se simulacija sirovih dijelova može inovativno koristiti za uspješno rješavanje složenih izazova u montaži sirovih dijelova.
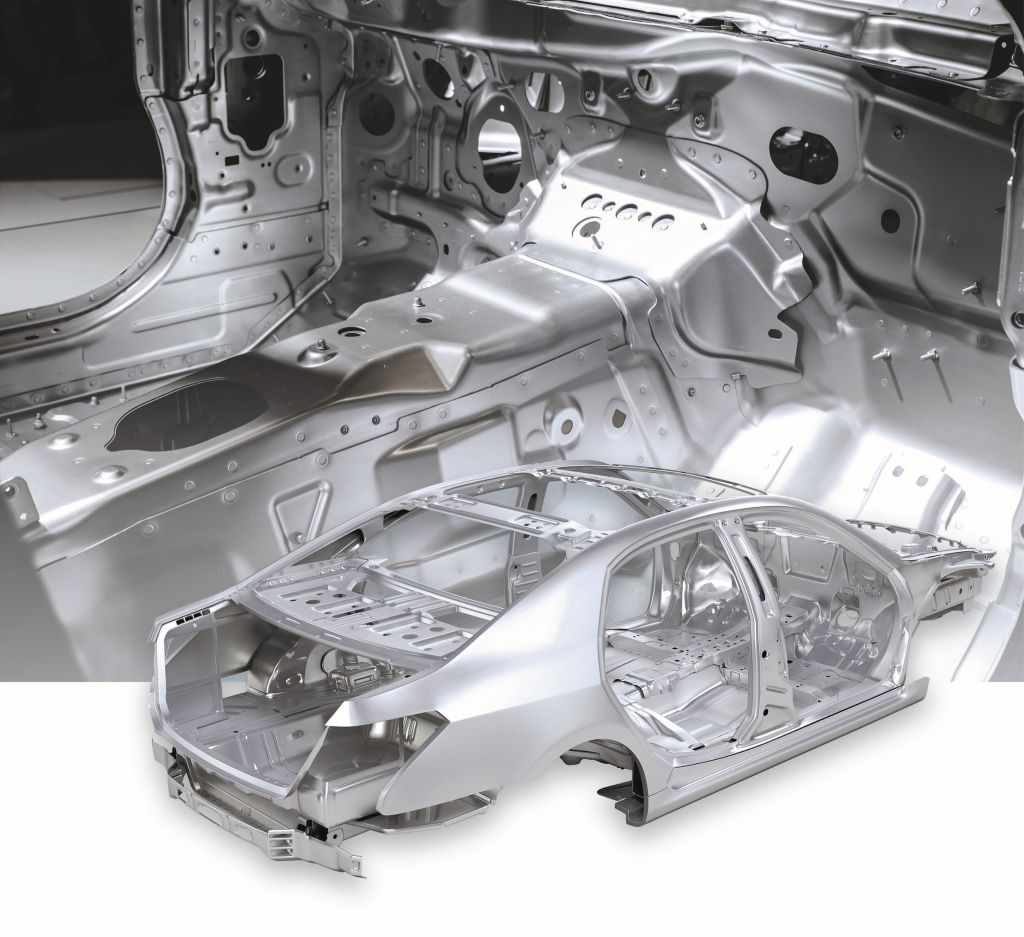
Jedan samo 0,65 mm tanak podni dio od mekog čelika (sličan dijelu prikazanom na slici 1) predstavljao je značajan izazov za dobavljača. Simulacija procesa oblikovanja za ovaj podni dio pokazala je da je dio značajno izvan specifikacije. Dok je dopuštena tolerancija povratne elastičnosti bila ±0,5 mm, dio je imao povratnu elastičnost od 6 do 7 mm, a na suprotnoj strani čak do 11 mm. Time je odstupanje premašilo dopuštenu granicu više od deset puta.
Ova kritična razlika kasnije je potvrđena prvim ispitivanjima alata. U početku se činilo da je nova konstrukcija dijela ili prilagodba alata jedino rješenje, no neobično visoka povratna elastičnost donijela je dodatne izazove.
Iskusni stručnjaci znaju da dijelovi unutar svojih tolerancija ne jamče nužno dimenzijski točan sastav. Čak i ako svi pojedinačni dijelovi zadovoljavaju zadane tolerancije, konačni rezultat sastavljanja može biti izvan dopuštenih granica. Prije nego što su napravljene promjene na dijelu ili alatu, inženjerski tim dobavljača odlučio je provesti simulaciju sirovih dijelova s dijelom koji je bio izvan specifikacije. Cilj je bio provjeriti može li se unatoč značajnim odstupanjima podnog dijela postići sklopina unutar zahtijevanih tolerancija.
Moderna rješenja simulacije poput AutoForm omogućuju izradu virtualnih sklopina iz niza dijelova, čak i kada su ti dijelovi proizvedeni različitim metodama, kao što su oblikovanje lima ili toplo oblikovanje te valjkasto oblikovanje. Iznenađujuće, simulacija sirovih dijelova pokazala je da će ukupna sklopina ispuniti zahtijevane specifikacije, iako je sam podni dio bio značajno izvan dopuštenih tolerancija.
Ovo saznanje otvorilo je potpuno novi put rješenja i učinilo opsežne promjene alata prvotno suvišnima. Kako bi se osigurala pouzdanost rezultata, kupac je potom proveo tri ključna koraka za validaciju simulacije.
U prvom koraku inženjerski tim simulirao je stvarni proces montaže sirovih dijelova na temelju nominalnih geometrija. U drugom koraku tim je povećao točnost analize zamjenom CAD-0 podataka stvarnim rezultatima simulacija oblikovanja. U posljednjem koraku validirani su rezultati druge faze. U tu svrhu inženjerski tim koristio je stvarne geometrije dijelova koje su zabilježene pomoću 3D skeniranja.
Uspješnoj simulaciji uslijedio je uspjeh u praksi, jer je simulacija sirovih dijelova precizno predvidjela stvarne rezultate: Korekcija povratne elastičnosti pojedinih dijelova nije bila potrebna za osiguranje uspješnog sastavljanja. Mjerenja na stvarnoj podnoj sklopini potvrdila su visoku usklađenost s rezultatima simulacije. Korištenje simulacije sirovih dijelova donijelo je razne prednosti u ovom slučaju primjene.
Izvorno je inženjerski tim tražio rješenje za smanjenje visoke povratne elastičnosti. Međutim, simulacija sirovih dijelova pokazala je da će se dijelovi tijekom montaže sastaviti unutar zahtijevanih tolerancija. Time je dobavljač mogao izbjeći proces kompenzacije i dorade alata te povezane ispitne petlje, štedeći više od mjesec dana vremena. Na kraju, potpuna digitalizacija procesa omogućava virtualnu procjenu različitih scenarija bez troškova fizičkih ispitivanja.
Inovativna primjena simulacije sirovih dijelova dokazuje da za uspješnu montažu sirovih dijelova nije nužno da svi dijelovi budu unutar svojih tolerancija. To omogućava uspješno rješavanje problema koji se prije smatrao nerješivim. Za simulaciju sirovih dijelova dijelovi su izravno uvezeni iz AutoForm Forming. Ako su dostupni stvarni dijelovi, mogu se zabilježiti pomoću 3D skeniranja. STL datoteke koje se generiraju, a koje opisuju stvarnu površinsku geometriju, mogu se potom uvesti u AutoForm Assembly.
Ovaj slučaj primjene ilustrira dodanu vrijednost modernih rješenja simulacije u rješavanju zahtjevnih proizvodnih zadataka. Osim toga, pretpostavke o kompenzaciji alata, povezanoj doradi i korištenju kompenziranog alata mogle su nepopravljivo oštetiti alat. U tom bi slučaju bila potrebna izrada novog alata, čiji bi troškovi prema konzervativnim procjenama iznosili oko 130.000 eura. Odustajanjem od kompenzacije alata izbjegnuti su značajni troškovi te značajan vremenski i radni napor.
Kontakt: