Zorlu, ergonomik olmayan ve tekrarlayan faaliyetlerde robotik, çalışanları rahatlatabilir. Ancak montajda otomasyon çözümlerinin ekonomik olarak uygulanabilmesi için birçok faktörün dikkate alınması gerekir - ve toplamda 'şeritte' personel için kolaylıklar sağlanmalıdır. İşte bu tür uygulama örnekleri, şu anda Fraunhofer IWU ve Volkswagen Sachsen GmbH'den bir proje ekibi tarafından Fraunhofer IWU'da test edilmektedir: ekonomik ve yarı otonom bir otomobil alt gövde kaplaması montajını mümkün kılan hibrit-otonom montaj sistemi (HAutoMont). Ekip, montaj süreçlerinin ve bileşenlerin otomasyona uygun bir şekilde geliştirilmesi için öneriler hazırlamaktadır.
Alt gövde kaplamaları (UBV) genellikle araç altında zorlu bir vücut pozisyonunda veya baş üstü çalışmalarda monte edilmektedir, bu da omuzlar, boyun ve sırt için bir yük oluşturur. Büyük, esnek bileşenler karmaşık şekillerde yalnızca belirli bir güç harcamasıyla konumlandırılabilir. Genellikle, montaj için klipsler veya vidalar kullanılır, bunlar kolayca erişilebilen değil, ayrıca alınması ve taşınması gereken parçalardır. Özellikle büyük bileşenler, vidalama için ek bir kişi gerektirir, hareket alanı her zaman geniş bir şekilde tanımlanmaz. Yani, bu görevlerin otomasyonu için her şey uygun mu? Ne yazık ki bu kadar kolay değil…
UBV: otomasyon için özel bir zorluk
…çünkü insan, teknolojinin eksik olduğu güçlü yönlere sahiptir. Parçayı tam olarak konumlandırmak için herhangi bir sensör veya bant durdurma gereksinimi yoktur. Ayrıca zaman açısından esnektir ve bir (kısmi) görev için kesin bir zaman dilimine ihtiyaç duymaz. Yumuşak (teknik terimle: bükülme esnek) parçaları sorunsuz bir şekilde alıp taşıyabilir. Parçalar farklıysa, bu durum insan için ne alımda ne de sabitlemede önemli zorluklar oluşturur. Konumlandırma, sabitleme ve vidalama kombinasyonu, otomasyon çözümlerinde genellikle çok zaman alır. Eğer bir klips hemen yerine oturmazsa, bu genellikle yeniden işleme anlamına gelir - bu da sınırlı döngü süresinde neredeyse zaman payı bırakmaz. Bir diğer zorluk, hacimli, hantal ve kısmen zor istiflenebilir bileşenlerin önemli alan gereksinimleri ile birlikte, makine ile işleme için alan seçeneklerini daha da kısıtlamasıdır. Ürün üzerindeki revizyonlar (model iyileştirme önlemleri) ayrıca genellikle varyant çeşitliliğini artırır; daha doğrusu, bir montaj döngüsünde dikkate alınması gereken parçaların sayısını. Bu tür parçalar için özel işletme araçları büyük miktarlarda üretilmeli ve muhtemelen kısa bir süre içinde revize edilmeli veya değiştirilmelidir.
Mantıklı bir başlangıç: bir model, bir parça, esnek montaj çözümü
Proje ekibi, Volkswagen ID.3'te bir parça üzerinde erken bir karar aldı - 13 alt gövde kaplama parçasından aerodinamiği iyileştiren bir koruma parçası oluşturdu, 'yarışta'. Bu tür parçalar, model ömrü boyunca geliştirilmeye devam edilebilir; bu nedenle, sıralı varyans zorluğunu yansıtmak mantıklıdır.
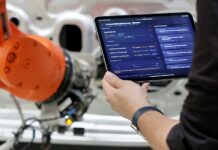
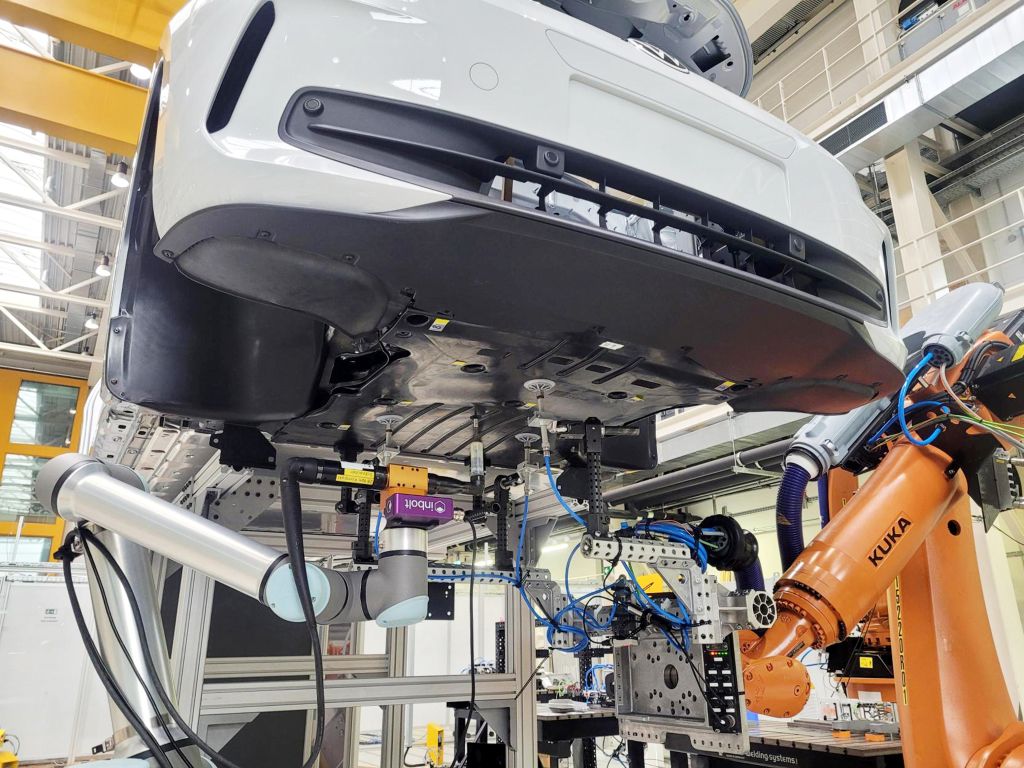
Deneysel incelemede esnek otomasyon çözümü olarak artık işleme ve vidalama robotları kullanılmaktadır. Vakumlu tutucular, 110 cm uzunluğunda, 88 cm genişliğinde ve yalnızca 2 mm kalınlığındaki polipropilen ürünün deformasyonlarını minimize etmek için parçayı üç noktadan alır. Bir vidalama robotu, her vidanın hangi delikten geçirilmesi gerektiğini algılar. Vidaları yönlendirir ve sıkıştırır. Bu otomatik alt süreç, aksi takdirde manuel görevlerle dolu bir üretim aşamasına entegre edilebilir - hibrit-otonom bir çözüm olarak.
Bu parçanın montajındaki deneyimler, gelecekteki parça nesillerini ve üretim süreçlerini daha otomasyona uygun hale getirmek için kullanılacaktır.
Bileşenlerin ve üretim süreçlerinin otomasyona uygun bir şekilde uyarlanması için öneriler
- Ürün geliştirmede otomasyon gereksinimlerinin erken dikkate alınması, bileşenlerin ve üretim süreçlerinin üretime uygun bir şekilde tasarlanmasını kolaylaştırır
- Makine ile monte edilebilen bileşenler, tanımlı noktalarda iyi tutulmalı, az deformasyonla işlenmeli ve kolayca konumlandırılmalıdır. Ayrıca, örneğin, sorunsuz bir şekilde yerine oturmayı veya
- Konumlandırma ve hizalamayı destekleyecek şekilde tasarlanmalıdır. Mümkün olduğunca deformasyonsuz bir işleme izni vermelidir. Model ömrü boyunca bu bileşenlerdeki değişiklikler, bir kez elde edilen otomasyon seviyesini etkilememelidir. Geometrik olarak basit parçalar, insan ve makine için daha kolay monte edilebilir.
- Diğer alt gövde bileşenlerinin konumundaki düşük toleranslar, otomatik montaj süreçlerini kolaylaştırır
- İki çok esnek bileşenin kombinasyonu, vidalı bağlantıları zorlaştırır
- Bağlantı teknolojisinde ne kadar az varyans ve vida ile klips çeşitliliği varsa, o kadar az özel işletme aracı (alet) gereklidir. Kısa döngü sürelerinde alet değişimi gerçekleştirilemez.
- Alan, son montajda kıt bir kaynaktır; otomasyon çözümleri, çalışanlardan daha fazla zemin alanı kaplar - insanlar doğrudan bitişik veya robotlarla örtüşen çalışma alanlarında faaliyet gösterdiğinde, alan ihtiyacı güvenlik önlemleri nedeniyle artar.
- Parçaların yerleştirilmesinde insanın hassasiyeti ('duygu') genellikle zor ikame edilir. Bu nedenle, bileşenlerin montajında, ekonomik ve ergonomik açıdan en büyük etkilerin elde edilebileceği yerlerde otomasyon yapılmalıdır.
HAutoMont projesindeki ortaklar Volkswagen Sachsen GmbH, Müller ve Pfeiffer GmbH, Stella Systemhaus GmbH ve Fraunhofer IWU'dur.
İletişim: